IDIOMA


La vulnerabilidad fundamental de los nodos de tensión en el andamiaje
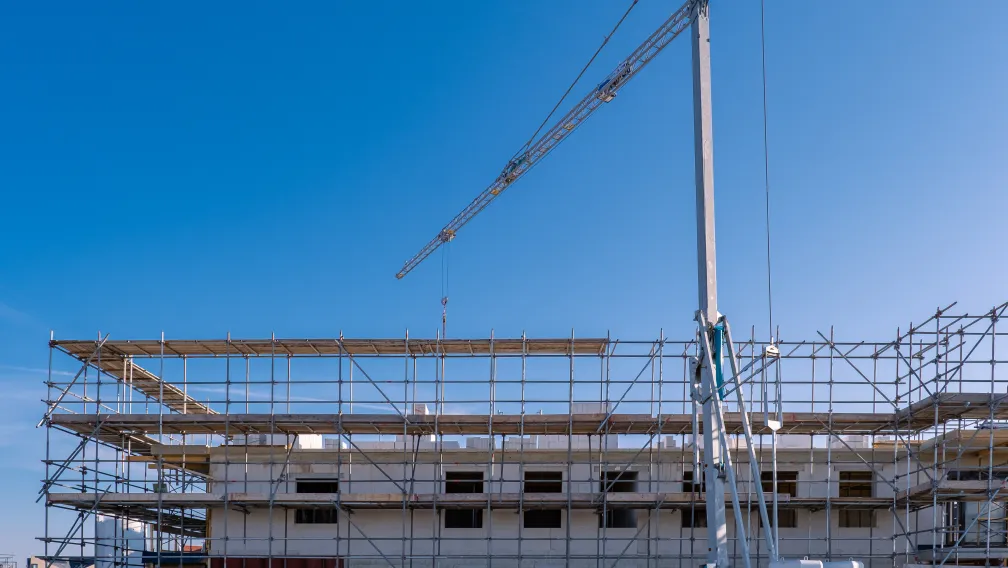
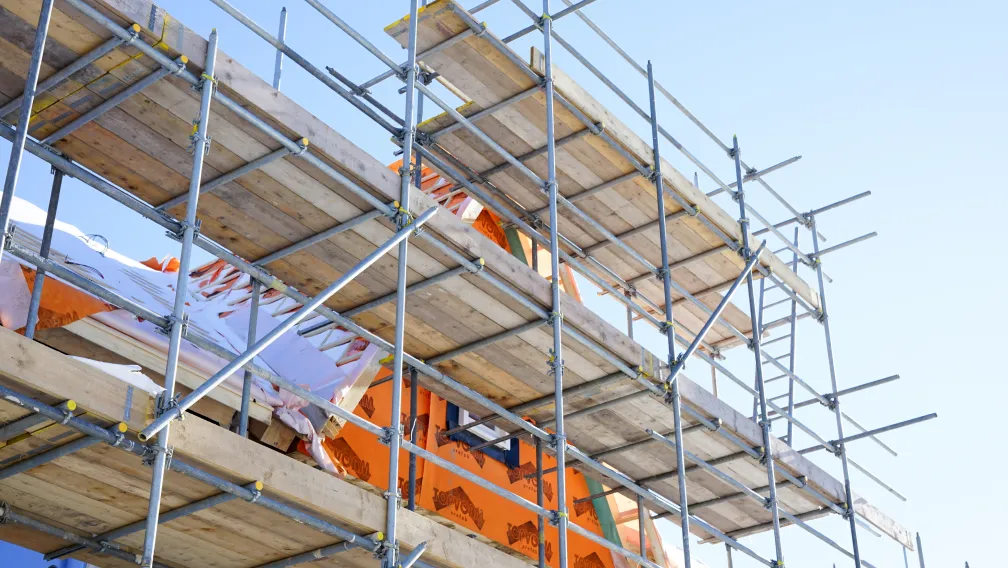
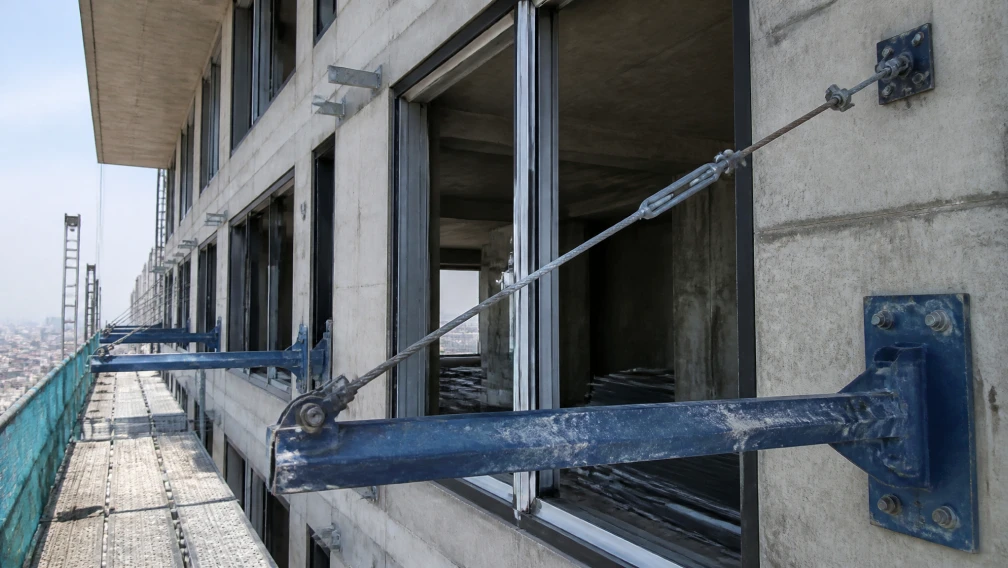
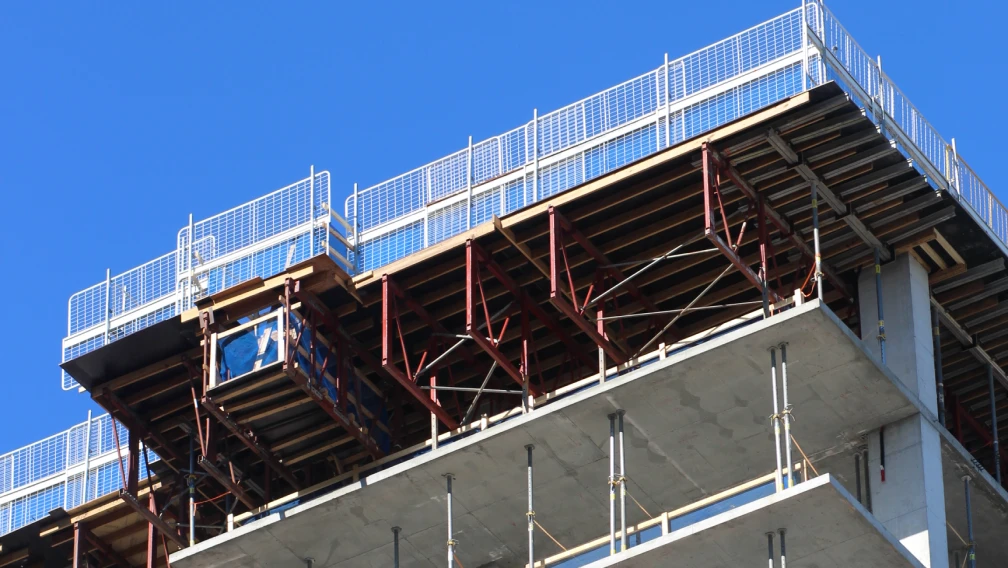
Los sistemas de andamios en voladizo proyectan enormes plataformas de trabajo hacia el espacio aéreo abierto, dependiendo por completo de una compleja matriz de vigas de base a compresión y barras de tensión diagonales para contrarrestar la gravedad. La trayectoria de carga viaja desde el entarimado de madera, a través de los montantes tubulares, hasta las vigas horizontales en voladizo, y finalmente se divide. Una parte de la fuerza se dirige horizontalmente hacia la losa de hormigón como compresión, mientras que el inmenso momento flector rotacional se transfiere en diagonal hacia arriba, al núcleo del edificio, a través de tirantes de acero de alta resistencia.
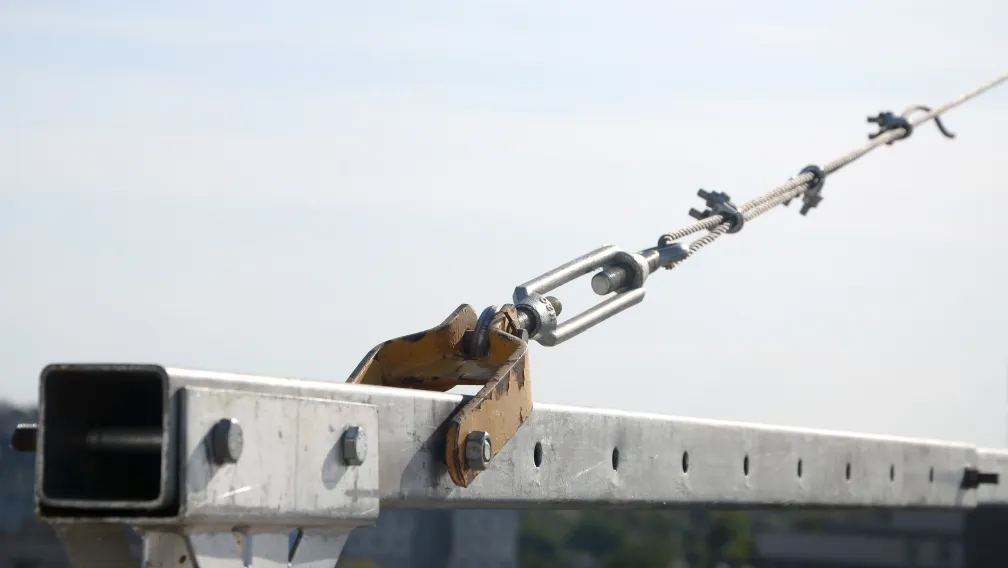
La intersección física exacta donde la viga de acero horizontal transfiere esta fuerza extrema al tirante diagonal representa el nodo mecánico más vulnerable de toda la estructura de la plataforma. Si esta junta de anclaje falla, la línea de tensión diagonal se rompe y la viga en voladizo se desvía más allá de su límite elástico último, desencadenando un colapso catastrófico de la plataforma. La ingeniería estructural moderna resuelve esta transferencia exacta de fuerza eliminando los pernos rígidos de ángulo fijo y desplegando una articulación mecánica pivotante de alta capacidad conocida como conjunto de anclaje de doble oreja y pasador de horquilla.
Respuesta directa: ¿Qué es un conjunto de anclaje de doble oreja y pasador de horquilla?
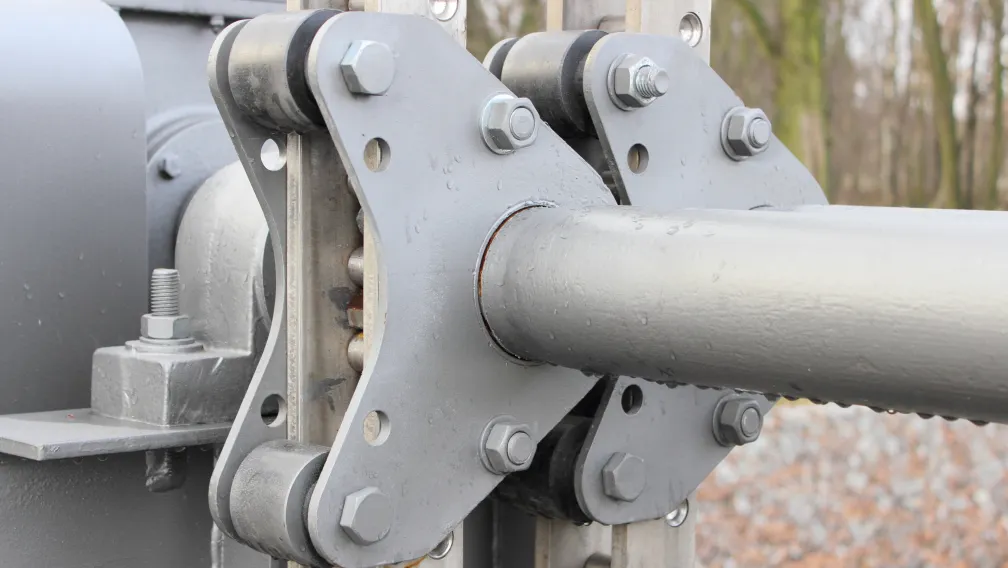
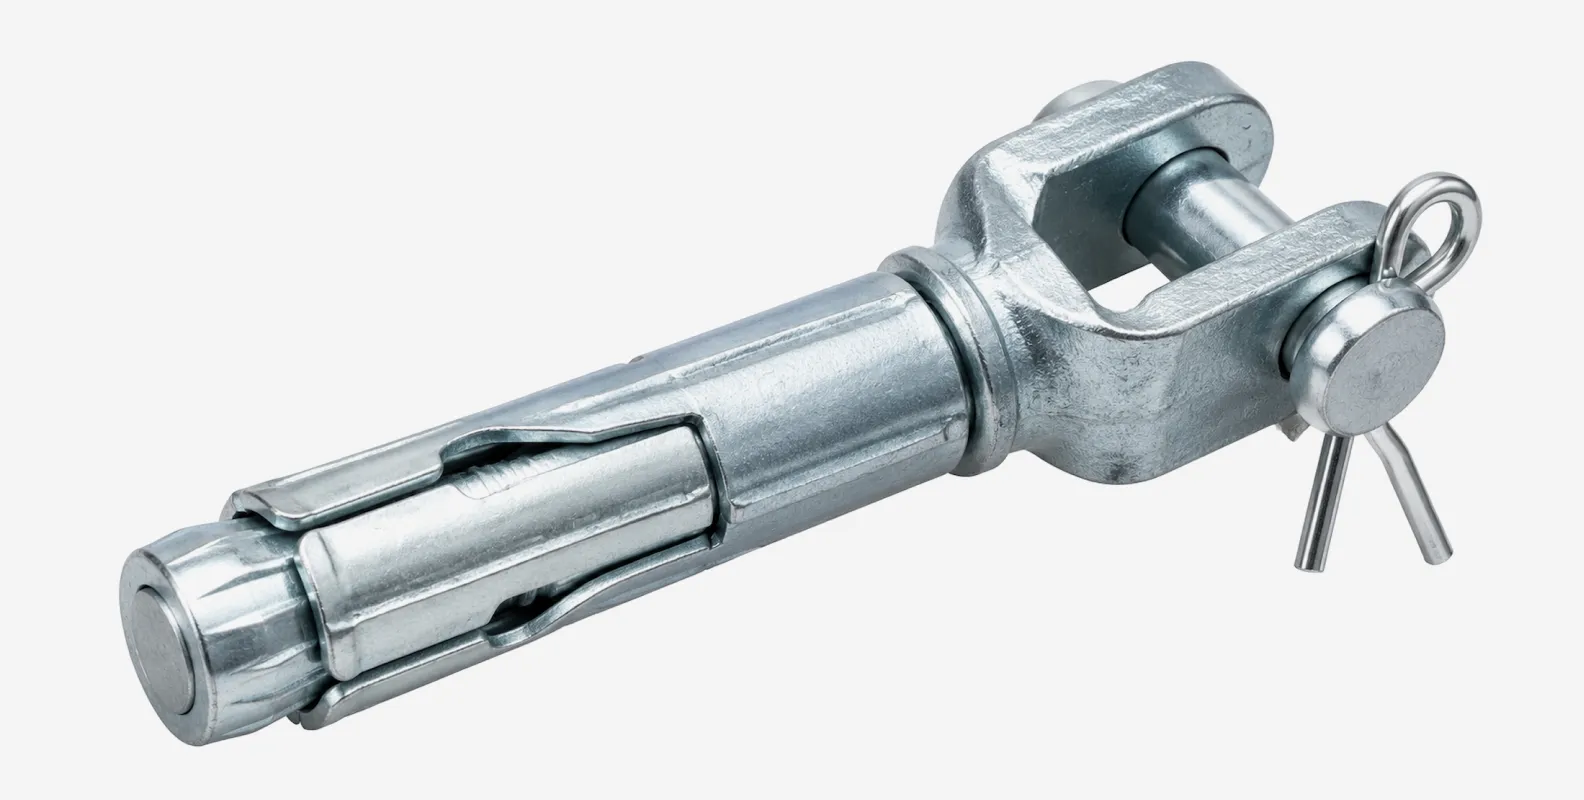
Un anclaje de doble oreja es un soporte estructural de acero en forma de U para servicio pesado, soldado a una viga en voladizo o embebido en un muro de hormigón. Presenta dos placas verticales paralelas (orejas) con orificios alineados con precisión. Un pasador de horquilla es un fiador cilíndrico de acero macizo y sin rosca que atraviesa horizontalmente ambas orejas. En los andamios en voladizo, el ojal circular de un tirante diagonal se asienta exactamente entre las dos orejas, y el pasador de horquilla lo bloquea en su posición. Esta geometría específica crea una articulación mecánica pivotante que transfiere enormes cargas estructurales mediante doble cizalla, eliminando por completo la tensión de flexión excéntrica sobre el fiador mientras permite que el tirante opere a cualquier ángulo diagonal requerido.
La mecánica de la carga excéntrica y los fallos de placa única
Para comprender la justificación de ingeniería del diseño de doble oreja, los jefes de obra deben analizar la mecánica de fallo de su predecesor: la placa de aleta única. Históricamente, las contratas soldaban una única placa plana de acero con un orificio a la viga en voladizo, colocaban el ojal del tirante contra ella y pasaban un perno pesado a través de ambos.
Esta configuración de placa única introduce un defecto mortal conocido como carga excéntrica. Dado que el ojal del tirante se asienta a un lado de la placa, la línea de fuerza está físicamente desplazada del centro del perno. Cuando se aplica tensión, la fuerza tira asimétricamente, creando un enorme momento flector sobre el vástago del perno. El perno queda sometido simultáneamente a cortante lateral y a una tensión de flexión extrema, haciendo que las fibras de acero de la curva exterior del perno se estiren y cedan. La cabeza del perno se clava en la placa, el vástago se deforma y el fiador termina rompiéndose bajo cargas dinámicas cíclicas. Las placas de aleta única están estrictamente prohibidas en las líneas modernas de tensión en voladizo de alta carga.
La ventaja geométrica del plano de doble cizalla
El anclaje de doble oreja neutraliza la carga excéntrica mediante una geometría simétrica. Al colocar el ojal del tirante exactamente en el centro absoluto de las dos orejas paralelas, la línea de tensión se alinea perfectamente con el centro mecánico del anclaje.
Cuando la fuerza diagonal ascendente tira del tirante, el ojal tira del centro del pasador de horquilla. El pasador está apoyado tanto en el lado izquierdo como en el derecho por las orejas de acero del anclaje. Esta configuración obliga al pasador a resistir la fuerza de tracción a través de dos planos de sección transversal distintos simultáneamente. En ingeniería estructural, esto se define como una conexión de «doble cizalla». La capacidad matemática de cizalla del pasador se duplica efectivamente en comparación con una conexión de placa única, ya que la fuerza física necesaria para romper el pasador debe cortar simultáneamente dos secciones transversales separadas del cilindro de acero.
Metalurgia del pasador de horquilla y límites de tensión de cizalla
Dado que toda la trayectoria de carga converge sobre la sección transversal física del pasador, las propiedades metalúrgicas del pasador de horquilla dictan el margen de seguridad último del nodo en voladizo. Los proveedores económicos a menudo mecanizan pasadores a partir de acero dulce estándar Q235B. Aunque es adecuado para maquinaria agrícola de servicio ligero, el Q235B carece del límite elástico de cizalla requerido para los soportes en voladizo de megatorres.
Los pasadores de horquilla de grado profesional destinados a nodos de andamiaje pesado se mecanizan a partir de acero al carbono de alta resistencia (como el Q355B) o de acero aleado al cromo especializado (como el 40Cr). La adición de cromo en la aleación 40Cr aumenta enormemente la templabilidad y la resistencia a la tracción de la matriz de acero. Tras el mecanizado CNC, estos pasadores premium se someten a un tratamiento térmico especializado (temple y revenido) para lograr un equilibrio altamente específico: la superficie exterior se vuelve extremadamente dura para resistir el desgaste abrasivo mientras el tirante pivota, mientras que el núcleo interior permanece dúctil para absorber cargas cinéticas de choque repentinas sin fracturarse frágilmente.
El papel crítico de la arandela plana en la distribución de fuerzas
Un pasador de horquilla presenta una cabeza maciza agrandada en un extremo y un pequeño orificio transversal perforado cerca del extremo opuesto para alojar un clip de retención. Cuando el pasador se introduce a través del anclaje de doble oreja, el pequeño orificio transversal sobresale más allá de la segunda oreja. Asegurar este pasador requiere un clip de retención, pero colocar el clip directamente contra la oreja de acero introduce un peligro de desgaste localizado.
Los ingenieros de obra deben insertar una arandela plana de servicio pesado sobre el pasador antes de introducir el clip de retención. La arandela cumple una función mecánica crítica. A medida que el andamio en voladizo vibra bajo las cargas de viento y el tráfico de operarios, el tirante transfiere microvibraciones al pasador, haciéndolo deslizar lateralmente de un lado a otro en fracciones de milímetro. Sin una arandela plana, el fino alambre del clip de retención roza directamente contra el borde rugoso del orificio del anclaje, desgastando rápidamente el alambre y provocando la caída del pasador. La arandela plana distribuye esta fuerza de apoyo lateral sobre una superficie amplia y lisa, protegiendo permanentemente la integridad estructural del clip de retención.
Fijación del pasador de horquilla: chavetas frente a clips R
La seguridad de la conexión de doble cizalla depende de que el pasador de horquilla permanezca completamente acoplado a través de ambas orejas. Si el pasador se sale, el tirante diagonal se desprende instantáneamente. Se utilizan dos fiadores principales para bloquear el pasador en su posición: chavetas partidas y clips R (pasadores de puente).
Las chavetas partidas proporcionan un bloqueo permanente e inviolable. El operario introduce la chaveta de doble punta a través del orificio transversal y dobla manualmente ambas puntas hacia atrás alrededor del vástago del pasador de horquilla. Esta conexión no puede aflojarse por vibración, pero convierte la chaveta en un elemento de un solo uso; enderezarla durante el desmontaje hace que el metal se fatigue y se rompa. Para flotas de andamios que requieren montaje y desmontaje rápidos, los ingenieros especifican clips R de servicio pesado. Fabricados en acero de muelle, el clip R se engancha firmemente sobre el exterior del vástago del pasador y puede retirarse y reutilizarse cientos de veces. Sin embargo, los clips R deben dimensionarse perfectamente respecto al diámetro del pasador para garantizar que las vibraciones de viento fuerte no los sacudan hasta soltarlos.
Por qué los pernos roscados estándar no pueden sustituir a los pasadores de horquilla
Una infracción generalizada y mortal en obras desorganizadas consiste en que los operarios pierden el pasador de horquilla designado y lo sustituyen por un perno hexagonal estándar de alta resistencia (p. ej., un perno M20 de Grado 8.8) a través del anclaje de doble oreja para asegurar el tirante.
Aunque un perno M20 de Grado 8.8 posee una inmensa resistencia a la tracción, está diseñado para estirarse a lo largo de su eje, no para actuar como pasador de cizalla pivotante. Las roscas del vástago del perno presentan enormes déficits mecánicos en una aplicación de doble cizalla. En primer lugar, las roscas cortadas reducen físicamente el área de la sección transversal del cilindro de acero, reduciendo la capacidad total de cizalla. En segundo lugar, los valles afilados en forma de V de las roscas actúan como severos concentradores de tensión; bajo cargas dinámicas de cizalla, las microgrietas se originan exactamente en la raíz de estas roscas y se propagan rápidamente a través del vástago. Por último, a medida que el ojal del tirante pivota bajo la carga del viento, las duras roscas actúan como una lima, desgastando la circunferencia interior del ojal. Un pasador de horquilla certificado presenta un vástago perfectamente liso y sin rosca (tramo de agarre) que abarca toda la distancia entre las dos orejas del anclaje, garantizando la máxima área de cizalla y cero daño abrasivo.
Normas de soldadura para fijar los anclajes a las vigas en voladizo
El anclaje de doble oreja debe transferir el enorme tirón diagonal del tirante directamente a la viga horizontal en voladizo. La unión física entre el soporte del anclaje y la viga de acero dicta la capacidad de carga. El anclaje se posiciona típicamente cerca del extremo exterior de la viga I en voladizo, soldado directamente al ala superior.
Este proceso de soldadura se rige por códigos estructurales estrictos, como la AWS D1.1. La práctica estándar exige soldaduras de filete continuas a lo largo de ambos lados de las placas base del anclaje, típicamente dimensionadas en 8 mm o 10 mm según el espesor del ala. Dado que las vigas en voladizo (normalmente de acero Q355B) y las placas del anclaje son componentes gruesos, la soldadura rápida provoca un enfriamiento rápido localizado, creando una zona afectada por el calor (ZAC) frágil propensa a la fragilización por hidrógeno. Las instalaciones de fabricación certificadas utilizan protocolos estrictos de precalentamiento antes de depositar la soldadura y emplean brazos de soldadura robóticos para garantizar una penetración impecable y continua del cordón, sin los defectos de arranque-parada inherentes a la soldadura manual en campo.
Estrategias de embebido en hormigón para el nodo de anclaje superior
Mientras que el anclaje inferior de doble oreja se suelda a la viga de acero, el extremo superior del tirante diagonal debe anclarse al núcleo de hormigón permanente del edificio. Este nodo superior experimenta exactamente las mismas fuerzas de tensión y requiere un soporte de doble oreja correspondiente para mantener el efecto de articulación de doble cizalla.
Los ingenieros de obra emplean dos métodos principales para esta conexión superior. El método más seguro consiste en embeber una pesada placa de acero directamente en el muro de corte de hormigón o en la viga de borde durante el hormigonado inicial, con las aletas de doble oreja presoldadas a la cara expuesta. Esto utiliza la profunda masa a compresión de la matriz de hormigón para resistir la fuerza de arrancamiento. En escenarios de rehabilitación donde el embebido es imposible, los ingenieros utilizan anclaje químico. Una pesada placa base con las aletas de doble oreja se emperna al muro de hormigón curado utilizando anclajes químicos de epoxi de alta capacidad. La resina química adhiere las barras roscadas de anclaje directamente a los poros del hormigón, proporcionando una inmensa resistencia al arrancamiento que los anclajes mecánicos de expansión no pueden igualar bajo cargas dinámicas cíclicas.
Mitigación de la deformación mediante la articulación pivotante
La principal ventaja arquitectónica del conjunto de doble oreja y pasador de horquilla es su libertad de rotación. Cuando se erige un sistema de andamios en voladizo, la geometría específica del edificio dicta el ángulo exacto del tirante diagonal. Los códigos de ingeniería exigen que este ángulo permanezca entre 45 y 60 grados respecto a la horizontal del voladizo.
Dado que la altura de cada planta del edificio difiere ligeramente, el ángulo cambia en cada proyecto. Si el tirante estuviera soldado rígidamente a la viga, forzarlo a adaptarse a un nuevo ángulo doblaría la barra de acero, induciendo una tensión permanente severa antes incluso de que la plataforma se cargue. El pasador de horquilla actúa como una articulación mecánica. El ojal pivota libremente alrededor del vástago liso del pasador, alineando automáticamente el tirante al ángulo geométrico exacto requerido por el edificio. Esto garantiza que el 100 % de la carga de la plataforma se transfiera como tracción axial pura a lo largo de la barra, sin fuerzas de flexión parásitas.
Integración con tensores de cuerpo cerrado y tensado
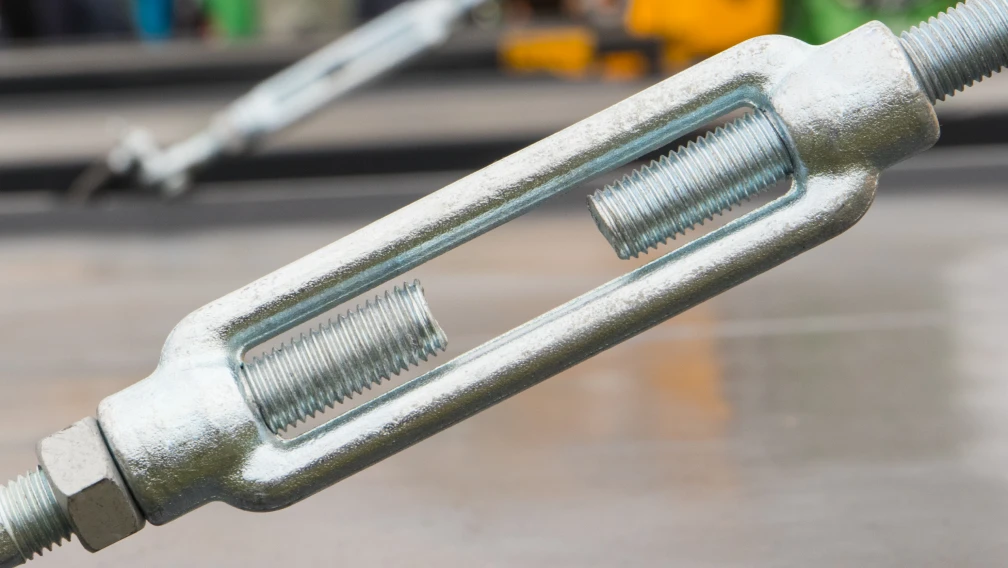
El conjunto del tirante requiere un ajuste preciso de la longitud para pretensar eficazmente la viga en voladizo. Esto se logra integrando un tensor de cuerpo cerrado en el centro de la línea de tensión. El tensor suele presentar una mordaza roscada en un extremo y un ojal roscado en el otro.
El ojal del tensor se encaja directamente en el anclaje de doble oreja superior o inferior y queda bloqueado por el pasador de horquilla. Una vez que ambos extremos de la línea diagonal están firmemente asegurados en sus respectivos anclajes, los operarios giran el cuerpo central de acero del tensor con una llave pesada. Las roscas internas opuestas atraen los tirantes hacia el interior simultáneamente, elevando ligeramente el extremo exterior de la viga en voladizo (contraflecha). Esta tensión aplicada elimina toda la holgura de las juntas de los pasadores de horquilla y precarga la viga en voladizo para contrarrestar la deformación descendente prevista de los materiales de andamiaje.
Tolerancia del pasador y holgura del orificio: prevención del choque cinético
La relación matemática entre el diámetro exterior del pasador de horquilla y el diámetro interior de los orificios del anclaje de doble oreja determina la estabilidad dinámica del nodo. Esta relación se define mediante tolerancias de mecanizado.
Si un proveedor perfora un orificio de 24 mm en las orejas del anclaje y suministra un pasador de horquilla de 20 mm, la holgura resultante de 4 mm crea un peligro mecánico mortal. Cuando la cizalladura del viento golpea el andamio, la plataforma se eleva y cae rápidamente. Durante este micromovimiento, la tensión se afloja y luego se aplica violentamente. El pasador de 20 mm golpea contra la pared del orificio de 24 mm, generando cargas cinéticas de choque que superan enormemente el peso estático de la plataforma. Este martilleo repetido deforma el orificio de acero y puede romper el pasador. La fabricación de alta calidad exige tolerancias mecánicas estrictas H7/g6, garantizando que el diámetro del pasador coincida con el diámetro del orificio con una holgura inferior a 0,5 mm, requiriendo un ligero golpe de martillo para su inserción. Este ajuste estrecho elimina por completo la carga de choque cinético.
Tensión de apoyo y la relación de distancia al borde
Mientras que la doble cizalla protege al pasador de horquilla de la rotura, las propias placas del anclaje de doble oreja se enfrentan a un modo de fallo diferente conocido como «desgarro» o fallo por aplastamiento. Cuando el pasador es tirado diagonalmente hacia arriba por el tirante, ejerce una inmensa presión localizada contra la curva superior interior de los orificios de las orejas de acero.
Si el orificio se perfora demasiado cerca del borde exterior de la placa de acero, esta presión concentrada desgarrará físicamente el acero restante, sacando el pasador por completo del soporte. Los códigos de ingeniería estructural dictan una estricta «relación de distancia al borde». La distancia desde el centro del orificio perforado hasta el borde absoluto de la placa de acero debe ser al menos de 2,0 a 2,5 veces el diámetro del pasador de horquilla. Los responsables de compras que verifican las dimensiones de los anclajes deben asegurarse de que las orejas de acero posean enormes márgenes superiores para resistir este fallo por desgarro bajo tensión extrema.
Protocolos de ensayos destructivos para nodos de anclaje
Verificar los límites matemáticos de un anclaje de doble oreja requiere ensayos brutales de laboratorio. Los fabricantes reputados someten sus vigas en voladizo totalmente soldadas y sus conjuntos de horquilla a instalaciones de ensayo estructural independientes antes de la producción en masa.
El conjunto se monta en una Máquina de Ensayo Universal (UTM) de alta capacidad. Un cilindro hidráulico tira diagonalmente contra el pasador de horquilla, simulando la trayectoria de carga exacta de un tirante. Los ingenieros monitorizan la fuerza en kilonewtons (kN) hasta que el nodo sufre un fallo catastrófico. Documentan el modo de fallo exacto: si el pasador de horquilla se cizalla en dos, si las orejas de acero sufren desgarro, o si las soldaduras de filete AWS D1.1 se desprenden del ala de la viga I. La carga última de fallo se divide entonces por un factor de seguridad estándar (típicamente de 2,0 a 4,0 según los códigos regionales de andamiaje) para establecer la Carga de Trabajo Segura (SWL) oficial estampada en el componente.
Tratamientos superficiales: venciendo la corrosión en juntas pivotantes
Los voladizos y sus herrajes de tensado están expuestos a las condiciones atmosféricas más duras de una obra. La lluvia torrencial, la niebla salina costera y el polvo de cemento en suspensión atacan constantemente el acero en bruto. Para los componentes rígidos, el óxido provoca una pérdida gradual del espesor de pared. Para el anclaje de doble oreja, el óxido provoca un fallo mecánico fatal conocido como bloqueo por óxido.
Si el pasador de horquilla se oxida dentro del ojal del tirante o de las orejas del anclaje, las piezas se fusionan entre sí. El conjunto pierde su capacidad de pivotar y articularse. Cuando el andamio oscila bajo la carga del viento, la junta fusionada obliga al tirante rígido a doblarse, induciendo una severa tensión de fatiga. Para garantizar un pivotaje suave a lo largo de la vida útil de un proyecto de varios años, toda la viga en voladizo, el anclaje de doble oreja y el pasador de horquilla deben someterse a galvanizado en caliente (HDG). El revestimiento de aleación zinc-hierro de 80 micras proporciona protección catódica total contra la oxidación, asegurando que la articulación permanezca completamente lubricada por la capa de zinc independientemente de la exposición ambiental.
La necesidad de la prefabricación frente a la soldadura en obra
Intentar fabricar un nodo de tensión de doble oreja en una obra activa introduce riesgos inmanejables. Los operarios encargados de soldar placas de acero en bruto al ala de una viga en voladizo carecen de las plantillas especializadas necesarias para mantener las dos orejas perfectamente paralelas. Si las orejas se sueldan con solo dos grados de desviación del paralelismo, el pasador de horquilla no atravesará ambos orificios.
Además, la soldadura manual en campo es altamente susceptible al viento, la humedad y una mala penetración de raíz. Los jefes de obra rara vez disponen de equipos portátiles de ensayos ultrasónicos para verificar la integridad interna de una soldadura de campo. Las compras modernas exigen una prefabricación 100 % en fábrica. El proveedor suelda robóticamente los anclajes de doble oreja a las vigas en voladizo en un entorno controlado, ejecuta ensayos no destructivos (END) obligatorios y galvaniza todo el conjunto como una unidad monolítica. Esto elimina los trabajos en caliente en la planta en altura y garantiza que el anclaje cumpla la Carga de Trabajo Segura certificada.
Gestión de la fatiga de alto ciclo por cizalladura del viento
Los nodos de andamios en voladizo no experimentan una tensión suave y continua. La tensión del tirante fluctúa violentamente cuando la cizalladura del viento golpea la red de escombros sólida que cubre la fachada. Una tensión de referencia de 30 kN puede dispararse a 45 kN y volver a caer a 30 kN repetidamente durante un ciclo de tormenta de 24 horas. Este fenómeno se conoce como fatiga de alto ciclo.
El acero sometido a fluctuaciones de tensión repetidas acaba desarrollando grietas superficiales microscópicas que se propagan hacia el interior hasta que el componente se rompe, a menudo con cargas muy inferiores a su límite elástico último. El vástago liso y sin rosca de un pasador de horquilla certificado proporciona la máxima resistencia al agrietamiento por fatiga al eliminar los valles superficiales afilados (concentradores de tensión) presentes en los pernos roscados. Además, el uso de acero Q355B altamente dúctil para las orejas del anclaje asegura que las placas puedan absorber microflexiones sin fracturarse frágilmente durante la vida operativa de la plataforma.
Protocolos de inspección para el nodo de anclaje del tirante
Los responsables de seguridad de obra deben ejecutar rigurosas inspecciones semanales de todos los nodos de tensión en voladizo. La inspección comienza verificando que los clips de retención (chavetas o clips R) estén presentes y correctamente asentados contra las arandelas planas en cada uno de los pasadores de horquilla.
A continuación, el inspector realiza una auditoría visual de los orificios del anclaje. El inspector busca cualquier signo de alargamiento del orificio. Si el orificio perfectamente circular se ha estirado hasta adoptar una forma ovalada, indica que la tensión de apoyo localizada ha superado el límite elástico de la placa de acero y el fallo por desgarro es inminente. El inspector también debe comprobar la raíz de las soldaduras de filete que conectan el anclaje a la viga en voladizo en busca de grietas capilares o pintura/zinc descascarillado, lo que indica que la soldadura está cediendo bajo tensión. Cualquier deformación requiere la evacuación inmediata de la plataforma de trabajo situada encima.
Especificaciones de compras B2B para el cumplimiento global
Importar los nodos críticos de un sistema de andamios en voladizo requiere una verificación exhaustiva de la cadena de suministro. Los responsables de compras no pueden arriesgar la responsabilidad de que fiadores falsificados o acero de baja calidad fallen en un megaproyecto de alto perfil.
Para establecer una cadena de suministro segura, los compradores comerciales deben exigir la siguiente documentación en sus contratos de compra:
- Certificados de Ensayo de Fábrica (MTC): Exija MTC oficiales que demuestren que los pasadores de horquilla se mecanizan a partir de aleaciones de alta resistencia verificadas como 40Cr o Q355B, rechazando cualquier sustitución por Q235B dulce.
- Informes de END de soldadura: Exija informes de ensayos no destructivos de terceros (ultrasónicos o radiográficos) que verifiquen la penetración completa y la ausencia de huecos internos en las soldaduras de fábrica que conectan los anclajes de doble oreja a las vigas.
- Garantías de tolerancia: Especifique tolerancias de mecanizado precisas (p. ej., H7/g6) para los diámetros del pasador y del orificio a fin de garantizar cero holgura cinética en la junta pivotante.
- Datos de ensayos destructivos: El fabricante debe suministrar informes de ensayos de tracción de laboratorio independiente que demuestren la carga última de fallo del nodo completo de doble oreja y pasador de horquilla ensamblado.
Estimación de cantidades de anclajes y pasadores para megaproyectos
Los planificadores logísticos calculan las necesidades de herrajes en función de la retícula estructural de la plataforma en voladizo. Cada viga horizontal en voladizo que sobresale del edificio requiere una línea de tensión diagonal para controlar la deformación.
Un conjunto de tirante estándar requiere dos nodos completos de doble oreja: un anclaje inferior soldado a la viga y un anclaje superior embebido en el muro de hormigón. Por lo tanto, cada viga en voladizo individual requiere exactamente dos pasadores de horquilla, dos arandelas planas y dos clips de retención. Si una fachada comercial requiere 150 vigas en voladizo para rodear el perímetro, el equipo logístico debe adquirir 300 anclajes de doble oreja (si se compran las placas de muro superiores por separado) y 300 juegos completos de pasadores de horquilla. Los responsables de compras aplican automáticamente un margen de merma del 10 % al 15 % específicamente para los pasadores de horquilla, las arandelas y los clips, ya que estos pequeños componentes se caen fácilmente por los huecos de los ascensores o se pierden en el barro durante la caótica fase de montaje.
Conecte con nuestro equipo de ingeniería para obtener nodos de tensión certificados
Lengge Steel fabrica sistemas certificados de andamios en voladizo de servicio pesado para la logística global de edificios en altura. Nuestras líneas de producción suministran vigas I en voladizo Q355B totalmente prefabricadas con anclajes de doble oreja soldados robóticamente, completas con pasadores de horquilla 40Cr de alta resistencia, arandelas planas de precisión y tensores de cuerpo cerrado de servicio pesado. Aplicamos estrictas tolerancias de mecanizado H7/g6 y galvanizado en caliente premium para garantizar una articulación pivotante impecable y una enorme capacidad de cizalla bajo cargas de viento extremas. Envíe los planos de su proyecto, los límites de proyección previstos y los requisitos de tensión a nuestro departamento de ingeniería para recibir un presupuesto estructural completo y documentación certificada de ensayos de laboratorio. Visite nuestra página de contacto para asegurar hoy mismo su cadena de suministro de acceso a fachadas de alto rendimiento.
Preguntas frecuentes
Si un tirante diagonal soporta 40 kN de tensión, ¿cuál es la fuerza de cizalla que actúa sobre el pasador de horquilla en un anclaje de doble oreja?
El ojal del tirante se asienta precisamente en el centro del anclaje de doble oreja, apoyado en ambos lados por las placas de acero. Esta configuración obliga al pasador a resistir la carga de tracción a través de dos planos de sección transversal distintos simultáneamente. Dividiendo la carga total de tensión de 40 kN entre los dos planos de cizalla se obtiene una fuerza de cizalla localizada de exactamente 20 kN actuando sobre cada sección transversal del pasador de horquilla. Esta geometría de doble cizalla reduce efectivamente a la mitad la tensión mecánica sobre el fiador en comparación con una conexión de placa única.
¿Por qué un anclaje de doble oreja es mecánicamente más seguro que una placa de aleta única?
Empernar el ojal de un tirante a una única placa plana desplaza la trayectoria de carga respecto al centro del perno. Cuando se aplica tensión, este desplazamiento tira asimétricamente, creando un severo momento flector excéntrico que obliga al perno a doblarse mientras está sometido simultáneamente a cizalla. El anclaje de doble oreja encapsula el ojal en el centro absoluto del soporte en U, alineando perfectamente la fuerza de tensión con el centro mecánico del pasador, neutralizando toda la tensión de flexión excéntrica y transfiriendo la carga como doble cizalla pura.
¿Por qué no puedo sustituir un pasador de horquilla perdido por un perno roscado estándar de Grado 8.8?
Un perno estructural estándar está roscado a lo largo de su vástago. Los valles en forma de V de las roscas cortadas reducen físicamente el área de la sección transversal del cilindro de acero, reduciendo su capacidad total de cizalla. Más peligroso aún, las raíces afiladas de las roscas actúan como enormes concentradores de tensión; bajo cargas dinámicas de viento fuerte, las grietas de fatiga microscópicas se originan exactamente en estos valles de rosca y se propagan hasta que el perno se rompe. Un pasador de horquilla certificado utiliza un vástago liso y sin rosca para garantizar la máxima área de sección transversal y eliminar los concentradores de tensión en los planos de cizalla.
¿Cuál es la función de la arandela plana en el conjunto del pasador de horquilla?
El pasador de horquilla se bloquea en el anclaje de doble oreja mediante un fino clip de retención de alambre (chaveta o clip R) introducido a través de un pequeño orificio transversal. A medida que el andamio vibra dinámicamente bajo el tráfico de operarios, el pasador se desliza lateralmente en cantidades microscópicas. Sin arandela, el fino alambre de retención roza violentamente contra el borde duro y afilado del orificio de la oreja de acero, desgastando rápidamente el alambre y provocando la caída del pasador. La arandela plana de servicio pesado distribuye esta fuerza de apoyo lateral sobre un área amplia y lisa, protegiendo el clip de retención de la destrucción abrasiva.
¿Cómo se determina si el orificio de un anclaje de doble oreja está perforado demasiado cerca del borde?
Los códigos de ingeniería estructural dictan la relación de distancia al borde para evitar que el pasador desgarre físicamente la placa de acero bajo tensión extrema. La distancia matemática desde el centro absoluto del orificio perforado hasta el borde exterior más cercano de la placa de acero debe ser igual a un mínimo de 2,0 a 2,5 veces el diámetro del pasador de horquilla. Si se utiliza un pasador de 20 mm, el centro del orificio debe estar al menos a 40 o 50 mm del borde de la placa para evitar un fallo catastrófico por aplastamiento (desgarro).
¿Por qué los anclajes de doble oreja deben soldarse a las vigas en voladizo en fábrica y no en obra?
Los operarios que sueldan manualmente placas de acero en bruto a vigas en voladizo gruesas carecen de las plantillas de precisión necesarias para mantener las dos orejas perfectamente paralelas; una desviación de solo dos grados impide que el pasador de horquilla atraviese ambos orificios. Además, la soldadura en campo de acero Q355B grueso en condiciones meteorológicas erráticas provoca un enfriamiento rápido, creando zonas afectadas por el calor (ZAC) frágiles, y los jefes de obra no pueden realizar fácilmente ensayos no destructivos (END) ultrasónicos para verificar la penetración. La prefabricación en fábrica utiliza soldadura robótica, precalentamiento adecuado y END obligatorio para garantizar la Carga de Trabajo Segura.
¿Cómo afecta el galvanizado en caliente a las tolerancias de precisión del pasador de horquilla y del orificio?
El galvanizado en caliente aplica una gruesa capa de zinc de 60 a 80 micras a todas las superficies de acero. Si un fabricante perfora un orificio de 20 mm y mecaniza un pasador de 19,8 mm, la adición del revestimiento de zinc hará que el pasador sea demasiado grueso para pasar por el orificio. Los proveedores profesionales compensan esto sobredimensionando matemáticamente los orificios del anclaje de doble oreja aproximadamente entre 1,5 y 2,0 mm antes del galvanizado, garantizando que, una vez adherida la gruesa capa de aleación zinc-hierro, el conjunto final mantenga una holgura estrecha y libre de choques cinéticos.
¿Qué evidencia física indica que un anclaje de doble oreja está fallando por sobrecarga?
El primer indicador visual de un fallo inminente es el alargamiento del orificio. Si la extrema tensión de apoyo localizada ejercida por el pasador de horquilla supera el límite elástico de la placa de acero, el orificio perfectamente circular se estirará y deformará hasta adoptar una forma ovalada. Esta deformación plástica demuestra que el componente ha sido sometido a fuerzas muy superiores a su Carga de Trabajo Segura, y toda la viga en voladizo debe retirarse de servicio inmediatamente para evitar que el pasador desgarre por completo la oreja.
¿Por qué es vital la articulación pivotante del pasador de horquilla para la instalación del tirante?
Dado que las alturas de las plantas de los edificios varían, el ángulo diagonal exacto del tirante cambia en cada proyecto, oscilando típicamente entre 45 y 60 grados. Si el tirante estuviera rígidamente soldado o firmemente empernado a una placa fija, forzarlo a un nuevo ángulo doblaría la barra de acero, introduciendo una tensión permanente severa antes incluso de que la plataforma se cargue. El pasador de horquilla actúa como una articulación mecánica impecable, permitiendo que el ojal pivote libremente y se alinee automáticamente al ángulo geométrico exacto requerido, garantizando que la carga se transfiera como tracción axial pura.
¿Qué documentación metalúrgica verifica la resistencia del pasador de horquilla?
Los responsables de compras B2B deben exigir Certificados de Ensayo de Fábrica (MTC) oficiales de la fundición que produjo la barra redonda de acero en bruto. El MTC rastrea el lote de colada específico y demuestra que la composición química (porcentajes de carbono y cromo) coincide con aleaciones de alta resistencia como el 40Cr o el Q355B. Además, el proveedor debe proporcionar informes de ensayos destructivos de laboratorio independiente que verifiquen el umbral real de fallo por cizalla del pasador terminado bajo una máquina de ensayo hidráulica.
-

Lengge
Fabricante de sistemas de andamios en voladizo
Lengge es una fábrica con sede en China que produce vigas I para andamios en voladizo, tirantes, conectores, piezas empotradas y accesorios completos de andamios. Suministramos a contratistas, mayoristas y empresas de alquiler en más de 50 países desde nuestras instalaciones de producción en Hebei.