IDIOMA


El peligro extremo de los montantes verticales sin anclar sobre vigas de acero
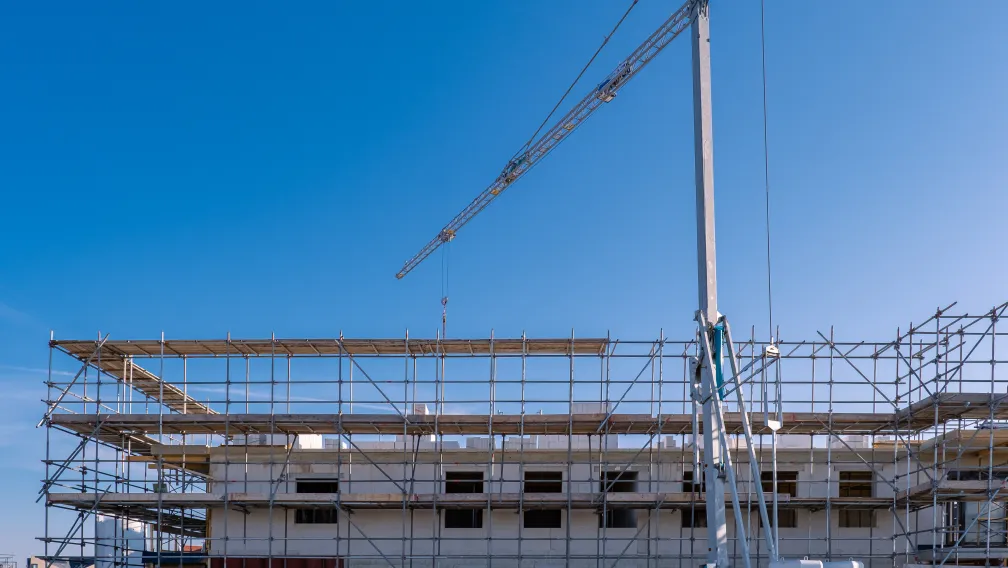
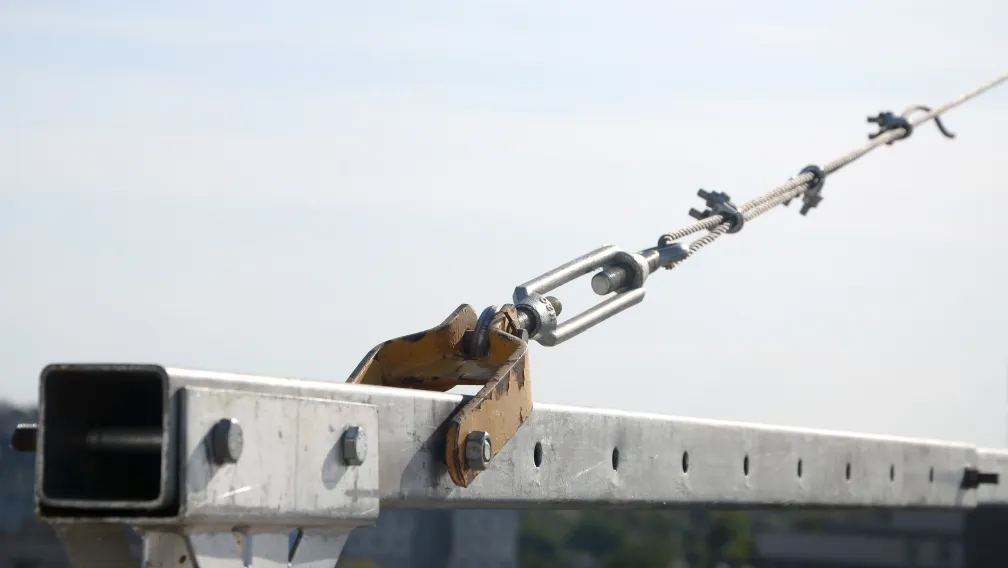
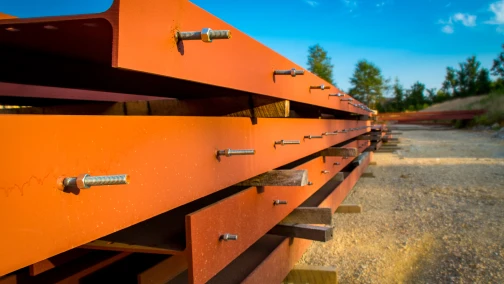
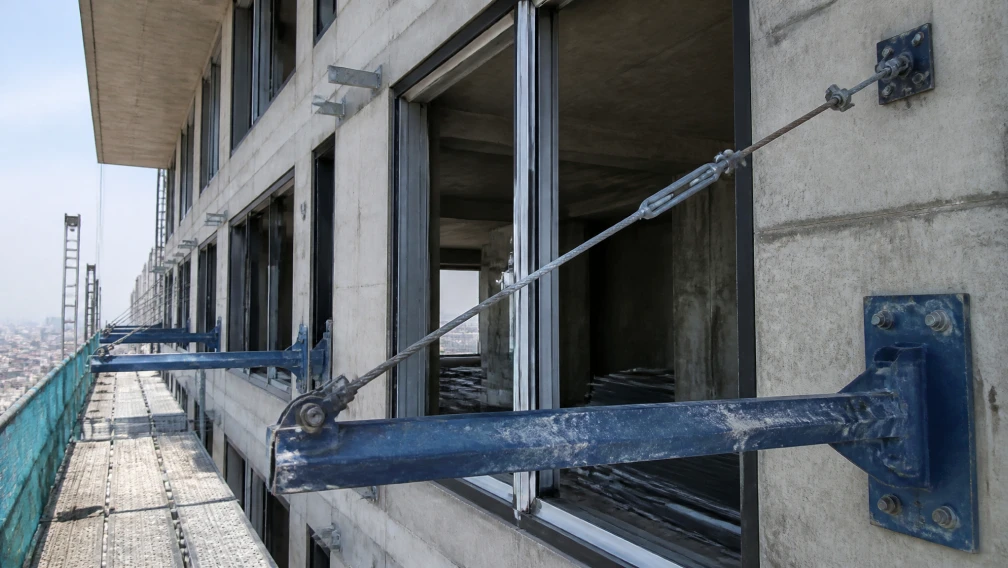
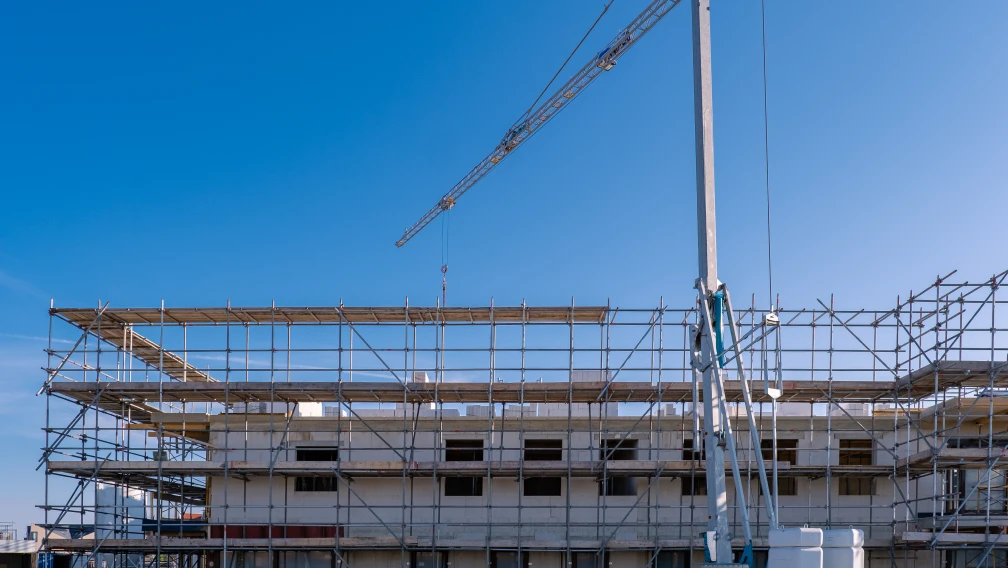
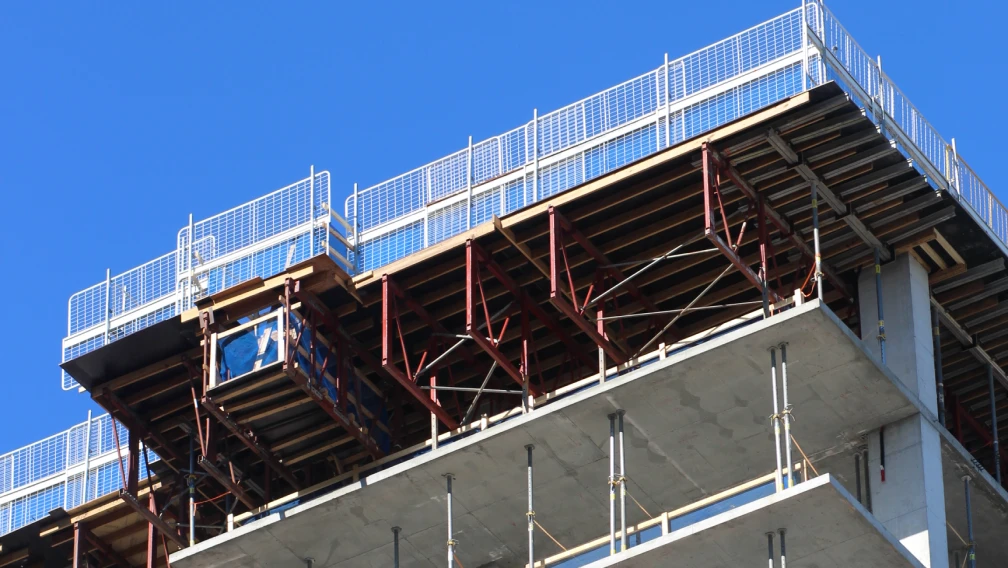
En la erección de sistemas de andamiaje en voladizo en altura, toda la matriz tubular de andamios de varias toneladas descansa sobre vigas estructurales de acero en voladizo horizontales. Estas vigas, típicamente vigas I o vigas H de servicio pesado, presentan alas superiores de acero perfectamente planas y lisas. Cuando los operarios colocan un montante vertical de andamio (un tubo de acero de 48,3 mm) directamente sobre esta ala plana de acero, el coeficiente de fricción entre las dos superficies lisas de acero es casi nulo. Bajo una carga vertical pura y estática en condiciones ideales, el tubo podría permanecer estacionario. Sin embargo, las obras activas son entornos altamente dinámicos.
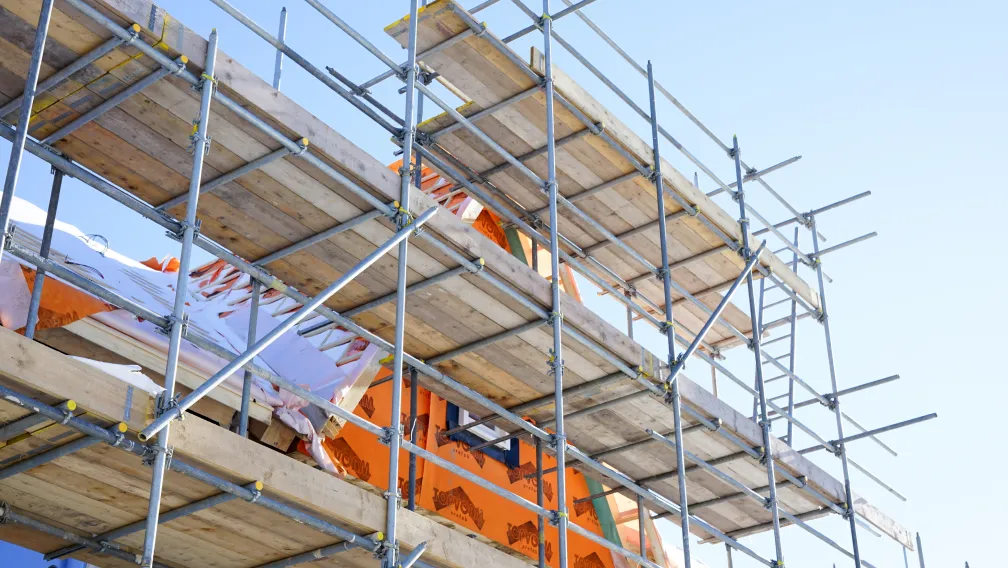
La cizalladura del viento en altura, el impacto cinético de los operarios desplazándose por la plataforma y la vibración de las grúas torre al depositar pesadas tarimas de materiales de mampostería someten continuamente la red de andamiaje a fuerzas laterales (horizontales). Sin fijación mecánica en la base absoluta, estas fuerzas laterales harán que los montantes verticales se deslicen horizontalmente sobre el ala lisa de la viga en voladizo. Si un montante se desliza fuera del borde de la viga, la columna vertical pierde su cimentación, desencadenando instantáneamente un colapso progresivo y catastrófico de todo el andamiaje de fachada exterior. Para neutralizar por completo este peligro de deslizamiento lateral, los ingenieros estructurales exigen la integración en fábrica del pasador de posicionamiento para andamios directamente en el armazón principal de la viga en voladizo.
Respuesta directa: ¿Qué es un pasador de posicionamiento para andamios?
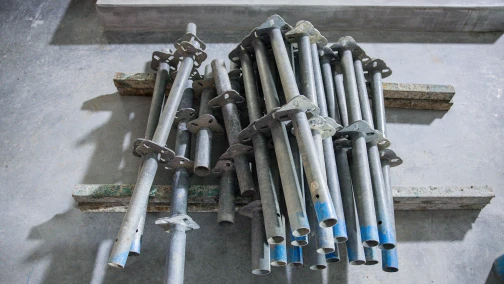
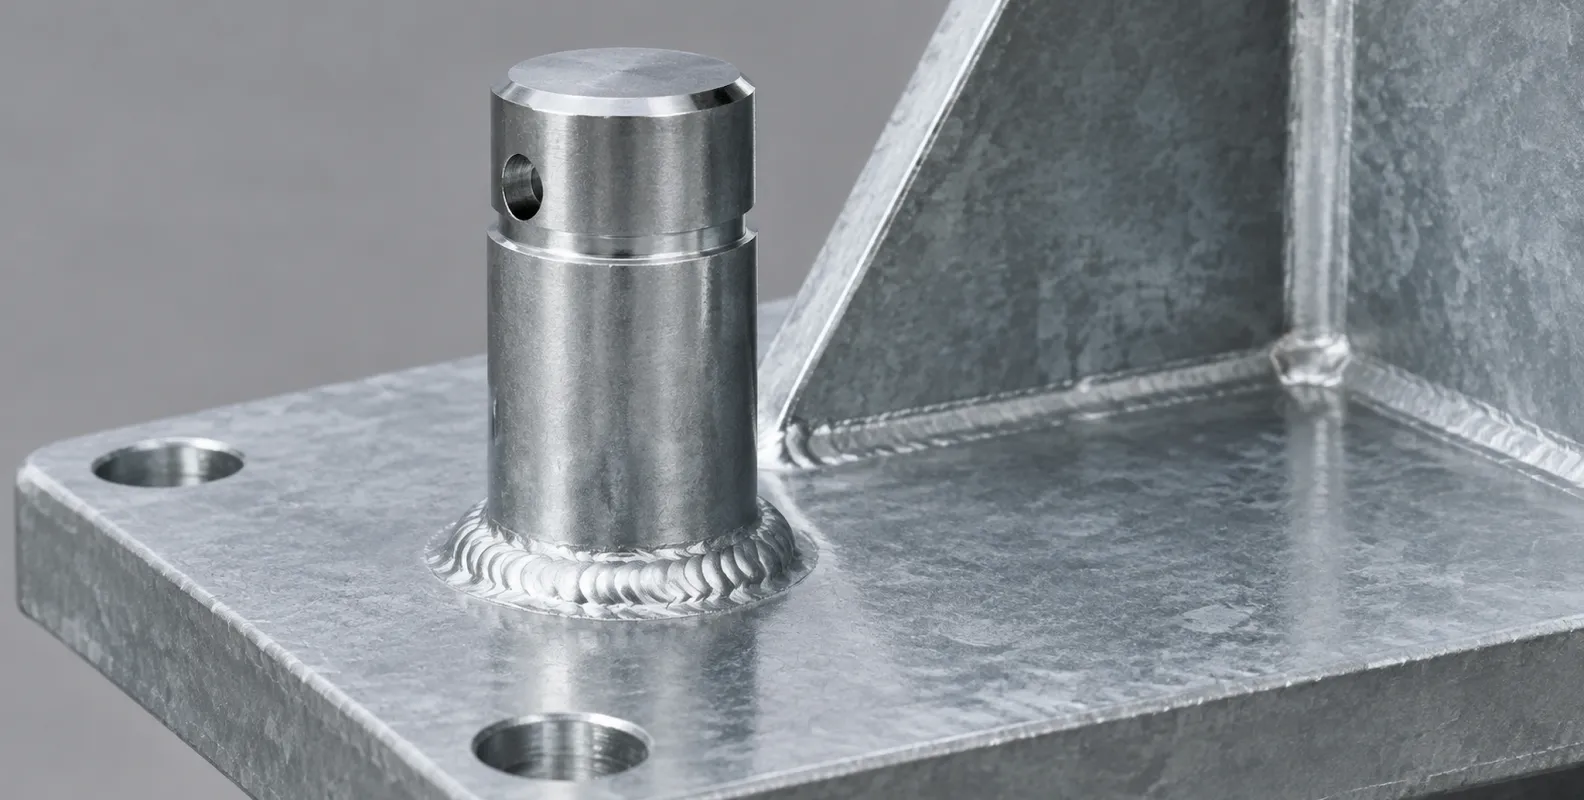
Un pasador de posicionamiento para andamios (a menudo denominado espiga de base o pasador de localización) es un espárrago cilíndrico macizo de acero soldado verticalmente al ala superior de una viga en voladizo. Sirve como punto de anclaje fundacional absoluto de la matriz de andamiaje. El pasador se mecaniza con precisión a un diámetro exterior ligeramente menor que el diámetro interior de un tubo de andamio estándar de 48,3 mm. Durante la erección, el montante vertical hueco se desliza directamente sobre este pasador saliente. El pasador actúa como un espárrago de cortante mecánico inamovible, bloqueando físicamente las coordenadas de base del tubo vertical en su posición y proporcionando resistencia total contra el desplazamiento lateral y las fuerzas de deslizamiento horizontal causadas por la cizalladura del viento o las vibraciones dinámicas de la obra.
Metalurgia: barra redonda maciza frente a recortes de tubo hueco
El proceso de fabricación y la selección del material del pasador de posicionamiento determinan su capacidad última de cortante. Dado que el pasador debe resistir toda la carga horizontal de viento acumulada que actúa contra el área de vela del andamio, la integridad metalúrgica es innegociable. Los talleres de fabricación económicos intentan a menudo reducir los costes de materia prima utilizando recortes cortos de tubo de andamio hueco estándar (48,3 mm de diámetro exterior) soldados a la viga para actuar como espiga de localización. Esto constituye una grave infracción de ingeniería.
El tubo hueco posee una sección de pared delgada (típicamente 3,2 mm o 4,0 mm). Cuando fuerzas laterales enormes empujan el montante vertical contra un pasador hueco, las paredes delgadas del pasador actúan como una zona de deformación. El tubo hueco se aplasta hacia adentro, deformándose plásticamente hasta cizallarse en la soldadura de base. Los sistemas profesionales de andamios en voladizo dependen exclusivamente de barra redonda de acero maciza para los pasadores de posicionamiento. Mecanizados a partir de palanquillas de acero al carbono macizo Q235B o Q355B, estos espárragos macizos presentan una enorme área de sección transversal. Un pasador macizo de acero de 36 mm ofrece un aumento exponencial de la resistencia al cortante en comparación con un tubo hueco, previniendo por completo el aplastamiento o la rotura bajo cargas de impacto lateral extremas.
Tolerancias dimensionales: cálculo de la holgura radial interna
El éxito operativo de un pasador de posicionamiento depende de estrictas tolerancias de mecanizado. El pasador debe permitir que el tubo vertical del andamio se deslice sobre él suavemente durante la erección manual, pero no debe estar tan flojo que permita un juego cinético excesivo. Un tubo de andamio estándar de servicio pesado posee un diámetro exterior de 48,3 mm y un espesor de pared nominal de 4,0 mm. Esto produce un diámetro interior (ID) teórico de 40,3 mm.
Si un fabricante mecaniza el pasador macizo a un diámetro de 40,0 mm, la holgura es de apenas 0,3 mm. Aunque es matemáticamente viable sobre el papel, esto presenta una pesadilla en obra. La acumulación de galvanizado, las abolladuras microscópicas en el tubo de andamio de alquileres anteriores o una ligera desalineación angular por parte del operario harán que el tubo se atasque instantáneamente en el pasador. Los operarios se verán obligados a clavar el montante vertical a golpes de mazo, dañando permanentemente el acero. A la inversa, un pasador mecanizado a 25 mm deja una enorme holgura interna. Cada vez que sople el viento, el montante vertical golpeará de un lado a otro contra el pasador, generando cargas cinéticas de choque que debilitan la soldadura de base. El óptimo de ingeniería para un tubo de pared de 4,0 mm es un pasador de posicionamiento mecanizado a un diámetro exterior exacto de 36,0 mm. Esto proporciona una holgura diametral total de 4,3 mm (o una holgura radial de 2,15 mm alrededor), permitiendo una erección suave de colocación directa mientras se mantiene una alineación estructural ajustada.
La física del nodo de soldadura: especificaciones AWS D1.1
El pasador de posicionamiento no funciona de forma independiente; su capacidad está dictada por completo por la resistencia de la soldadura que lo conecta con el ala de la viga en voladizo. El pasador transfiere inmensas fuerzas de cortante lateral directamente a la viga base. Una soldadura débil se romperá instantáneamente bajo estas cargas. Los códigos internacionales de fabricación estructural, como AWS D1.1, rigen los parámetros exactos de esta unión crítica.
El pasador debe fijarse mediante una soldadura de filete continua de 360 grados alrededor de toda la circunferencia de su base. El espesor de garganta de la soldadura debe ser matemáticamente proporcional al diámetro del pasador macizo y al espesor del ala de la viga. Para un pasador macizo Q355B de 36 mm, es obligatoria una soldadura de filete continua de un mínimo de 8 mm o 10 mm. Las instalaciones de fabricación certificadas utilizan brazos robóticos de soldadura MIG (Metal Inert Gas) para ejecutar esta unión. La soldadura robótica garantiza una velocidad de avance constante, un control preciso del voltaje y una cobertura perfecta del gas de protección, eliminando las soldaduras porosas, inconsistentes o con penetración insuficiente comúnmente asociadas a la soldadura manual con electrodo.
Gestión de la zona afectada por el calor (ZAC) en la viga principal
Soldar un pasador de acero macizo al ala superior de una viga I en voladizo de servicio pesado es un proceso metalúrgico altamente técnico. La aplicación localizada de miles de grados de calor funde el acero, fusionando el pasador y el ala. Sin embargo, el ciclo de calentamiento rápido y posterior enfriamiento rápido altera permanentemente la estructura cristalina del acero en el área circundante inmediata. Esta área se conoce como zona afectada por el calor (ZAC).
Si el proceso de soldadura introduce un calor excesivo, o si la gruesa viga de acero Q355B se enfría demasiado rápido en un entorno de fábrica frío, la ZAC se vuelve altamente frágil y susceptible a grietas inducidas por hidrógeno. Bajo cargas dinámicas pesadas, el propio ala puede agrietarse y desprenderse en la raíz de la soldadura. Los fabricantes de acero profesionales gestionan la ZAC utilizando protocolos estrictos de precalentamiento en alas estructurales gruesas y garantizando un enfriamiento controlado y gradual en el entorno de fabricación. Esto restaura la ductilidad del acero que rodea el pasador, asegurando que la viga en voladizo principal conserve su plena capacidad de flexión y tracción.
Por qué la soldadura en campo de pasadores de posicionamiento es una infracción crítica de seguridad
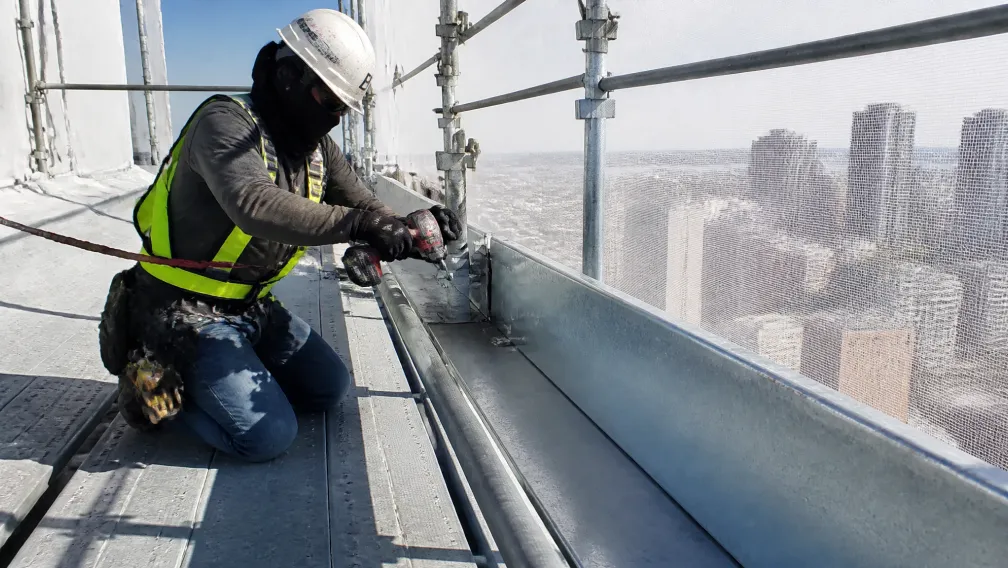
Un atajo persistente y peligroso en la industria del andamiaje consiste en comprar vigas de acero en bruto sin modificar e instruir a los operarios de obra para que suelden en campo los pasadores de posicionamiento sobre las alas después de instalar las vigas en el piso del edificio en altura. Esta práctica es universalmente condenada por los ingenieros estructurales y los auditores de seguridad.
La soldadura en campo en una obra activa introduce variables incontrolables que destruyen la integridad de la soldadura. Los vientos fuertes dispersan el gas de protección durante la soldadura MIG o TIG, introduciendo oxígeno y nitrógeno atmosféricos en el baño de soldadura fundido, lo que crea una severa porosidad interna (burbujas de aire) que se rompe bajo carga de cortante. Además, los operarios de obra carecen de las plantillas de precisión necesarias para alinear los pasadores perfectamente. Si un pasador se suelda con solo dos grados de desviación respecto a la vertical a plomo, el tubo de andamio de 6 metros erigido sobre él se inclinará fuertemente, dejando toda la retícula de fachada fuera de escuadra. Todos los pasadores de posicionamiento deben estar 100 % presoldados en fábrica, verificados en calidad y tratados superficialmente antes de que el equipo llegue al muelle de carga.
Especificaciones de altura del pasador: equilibrio entre palanca y ergonomía de erección
La altura vertical del pasador de posicionamiento determina con qué firmeza sujeta el tubo del andamio, pero también dicta la dificultad física de erigir el andamiaje. Si un pasador se corta demasiado corto (p. ej., 30 mm de altura), una ráfaga de viento severa o un operario que tropiece contra la base del montante puede generar suficiente palanca para sacar físicamente el tubo por encima del pasador, causando un colapso.
A la inversa, si el pasador se corta demasiado largo (p. ej., 300 mm de altura), crea un grave peligro ergonómico. Las cuadrillas de erección manejan tubos de acero de 6,0 o 6,4 metros que pesan más de 25 kilogramos. Para instalar el montante, los operarios deben levantar físicamente todo el tubo de 6 metros verticalmente en el aire hasta que la base supere la parte superior del pasador, y luego deslizarlo hacia abajo. Un pasador de 300 mm obliga a los operarios a izar el acero pesado muy por encima de sus hombros, arriesgando lesiones musculoesqueléticas severas y aumentando la probabilidad de que el tubo caiga por el borde del edificio. El óptimo de ingeniería establecido por las directrices internacionales de andamiaje dicta una altura de pasador entre 100 mm y 150 mm. Esta altura proporciona un inmenso agarre mecánico para evitar que el tubo se salga, manteniéndose lo suficientemente baja para un manejo manual seguro y ergonómico durante la caótica fase de erección.
Gestión de la humedad interna y prevención de la corrosión del montante
Una consecuencia crítica y a menudo pasada por alto de colocar un tubo hueco sobre un pasador macizo soldado es la gestión del agua. Durante la vida útil de varios años de un proyecto en altura, la lluvia torrencial cae constantemente sobre la estructura del andamio. El agua de lluvia discurre por el exterior y el interior de los tubos de los montantes verticales.
Cuando el tubo hueco asienta a ras contra el ala plana de la viga en voladizo, envolviendo firmemente el pasador de posicionamiento macizo, se crea un sello casi hermético en la base. El agua de lluvia que desciende por el interior del tubo se acumula en el fondo, atrapada contra el ala plana de acero sin vía de drenaje. Con los meses, esta columna de agua estancada corroe silenciosamente la base del montante vertical desde adentro hacia afuera, adelgazando la sección de pared exactamente en el punto de máxima carga de compresión. Para combatir este peligro oculto, los pasadores de posicionamiento avanzados no se sueldan perfectamente a ras en toda su base. Los fabricantes utilizan a menudo pasadores ranurados especializados o integran pequeños orificios de drenaje en el perfil de la soldadura, permitiendo que la condensación interna y el agua de lluvia fluyan libremente fuera de la base del tubo, protegiendo así la integridad estructural de la flota de andamiaje.
Desafíos del galvanizado en caliente (HDG) y acumulación dimensional
Las vigas en voladizo y sus pasadores de posicionamiento soldados deben soportar condiciones atmosféricas brutales. Para prevenir la incrustación profunda de óxido, los contratistas internacionales de primer nivel exigen el galvanizado en caliente (HDG) para todos los componentes estructurales principales. Toda la viga fabricada, completa con los pasadores soldados, se sumerge en un baño de zinc fundido a 450 °C.
El proceso HDG crea un recubrimiento grueso de aleación zinc-hierro metalúrgicamente adherido, típicamente de 80 a 100 micras de espesor. Este recubrimiento de servicio pesado presenta un desafío mecánico único para los pasadores de posicionamiento. El zinc se adhiere a todas las superficies expuestas, aumentando físicamente el diámetro exterior del pasador macizo de acero hasta 0,2 mm. Además, al sacar la viga del baño de zinc, el zinc líquido a menudo discurre por el pasador y se acumula en la soldadura de base, creando un filete metálico grueso e irregular. Si la tolerancia inicial de mecanizado entre el pasador y el tubo era demasiado ajustada, esta acumulación de zinc hará que el pasador sea completamente inutilizable en obra. Los fabricantes profesionales anticipan esta acumulación de zinc, mecanizando intencionadamente los pasadores ligeramente subdimensionados y utilizando una limpieza mecánica posterior al galvanizado (como el cepillado automatizado de la base del pasador) para garantizar un encaje perfecto y directo del tubo en el momento de la entrega.
El papel del pasador de posicionamiento en el establecimiento de la retícula ortogonal
La disposición de una enorme red de andamiaje de fachada no es arbitraria; debe adherirse a retículas geométricas estrictas para distribuir las cargas uniformemente. La separación horizontal entre montantes verticales (la longitud de vano) está dictada por la longitud de las largueras horizontales, típicamente 1,8 metros, 2,4 metros o 3,0 metros.
Los pasadores de posicionamiento soldados a las vigas en voladizo actúan como las coordenadas de partida absolutas de toda esta retícula tridimensional. Si la fábrica suelda los pasadores a las vigas a intervalos incorrectos, el error se multiplica por toda la fachada. Por ejemplo, si los pasadores se sueldan a 1,85 metros de distancia en lugar de exactamente 1,80 metros, las largueras horizontales estándar no alcanzarán entre los tubos verticales. Los operarios se verán obligados a abandonar las largueras y a improvisar la estructura utilizando tubos solapados y acopladores giratorios, destruyendo la capacidad de carga certificada del sistema. Los responsables de compras deben exigir una disposición de precisión por CNC (control numérico por computadora) y soldadura robótica para garantizar que los pasadores de las vigas en voladizo estén separados con precisión milimétrica, garantizando una erección fluida y rápida de la retícula ortogonal del andamio.
Venciendo la succión aerodinámica: por qué los pasadores de posicionamiento no resisten la tracción
Es vital que los ingenieros estructurales y los supervisores de obra comprendan las limitaciones mecánicas específicas de un pasador de posicionamiento. Una espiga maciza de acero soldada a un ala proporciona una resistencia enorme, casi irrompible, contra el cortante lateral (deslizamiento horizontal). Sin embargo, no proporciona absolutamente ninguna resistencia contra la tracción axial (levantamiento vertical).
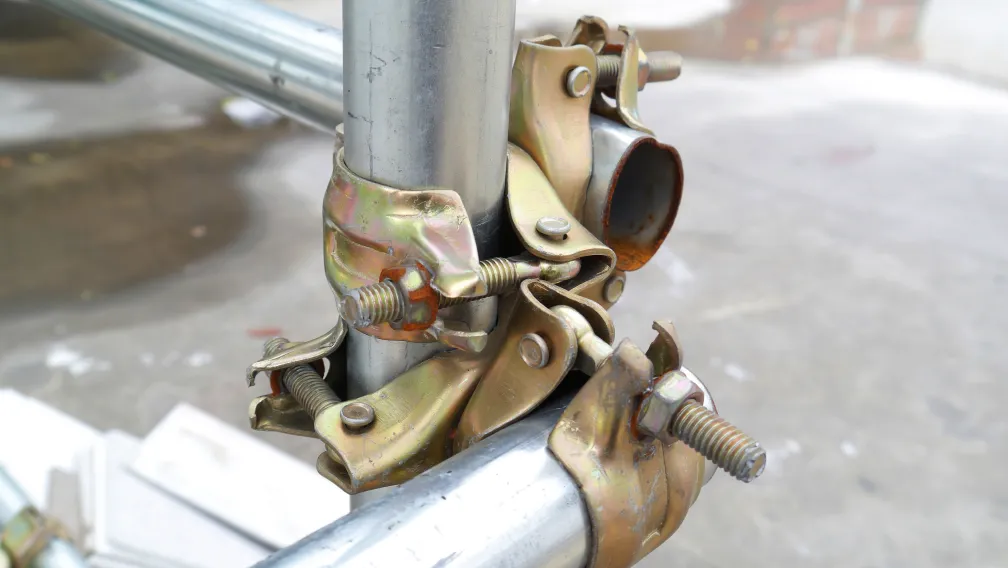
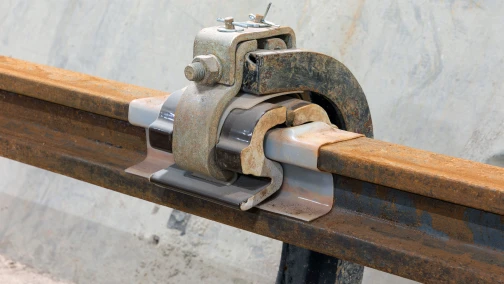
Durante eventos meteorológicos severos, las ráfagas de viento extremas que golpean la red de escombros actúan como una vela, generando una enorme sustentación aerodinámica. Esta fuerza de levantamiento intenta arrancar físicamente toda la estructura del andamio hacia arriba, alejándola del edificio. Dado que el montante vertical simplemente descansa suelto sobre el pasador de posicionamiento, una ráfaga de viento ascendente levantará el tubo directamente sacándolo del pasador, causando un desprendimiento catastrófico. Por lo tanto, el pasador de posicionamiento nunca debe tratarse como un anclaje antilevantamiento. Para contrarrestar la succión del viento, los ingenieros de obra deben utilizar abrazaderas para vigas de andamio de servicio pesado o acopladores de retención forjados con placa base para bloquear físicamente las largueras horizontales más bajas directamente a las alas de las vigas estructurales en voladizo. El pasador gestiona el cortante; las abrazaderas gestionan la tracción.
Aseguramiento de la calidad: inspección por partículas magnéticas (MPI) de las soldaduras de los pasadores
Dado que el pasador de posicionamiento es un punto único de fallo absoluto frente al deslizamiento horizontal, la integridad de la soldadura de filete que lo conecta con la viga de acero de sección H debe verificarse antes del despliegue. La inspección visual por sí sola es totalmente inadecuada, ya que las microgrietas letales a menudo se ocultan justo debajo de la superficie del cordón de soldadura.
Las instalaciones profesionales de fabricación de acero utilizan la inspección por partículas magnéticas (MPI) para verificar estos nodos críticos. Un operario magnetiza el pasador y el área circundante del ala, y luego aplica una fina capa de partículas de óxido de hierro (en polvo seco o en suspensión líquida). Si existe una grieta microscópica o un defecto de falta de fusión en la soldadura, este interrumpe el campo magnético, obligando a las partículas de hierro a acumularse directamente sobre el defecto invisible, haciéndolo instantáneamente visible bajo luz ultravioleta. Los contratos de compra para sistemas en voladizo de gran altura deben exigir explícitamente informes MPI de todas las soldaduras de base de los pasadores, garantizando que ningún componente defectuoso llegue a la obra activa.
Mantenimiento de flota: detección de pasadores doblados y deformación por fluencia
Las vigas en voladizo son activos de capital pesados diseñados para sobrevivir una década de ciclos continuos de alquiler. Sin embargo, los pasadores de posicionamiento soldados a ellas están sometidos a un severo abuso diario. Cuando las grúas torre bajan tarimas de ladrillos sobre la plataforma de andamiaje, el balanceo accidental de la grúa hace a menudo que la carga de 2 toneladas golpee lateralmente contra los tubos verticales del andamio. Este impacto cinético se transfiere instantáneamente al pasador de posicionamiento.
A lo largo de múltiples proyectos, estos impactos repetidos pueden hacer que el pasador de acero macizo se doble ligeramente fuera de plomo. Incluso una curvatura de 3 grados en el pasador obligará al tubo de andamio de 6 metros a inclinarse fuertemente, haciendo imposible erigir la retícula de fachada a escuadra. Durante la fase de desmovilización y preparación en la planta de andamiaje, las cuadrillas de mantenimiento deben verificar físicamente cada pasador de posicionamiento utilizando un calibre de manguito de acero especializado y una escuadra de mecánico. Si un pasador exhibe deformación plástica por fluencia (curvatura), no puede enderezarse con un mazo, ya que la flexión en frío debilita severamente el acero. El pasador dañado debe cortarse con un soplete de plasma, el ala debe rectificarse hasta quedar perfectamente lisa, y un pasador macizo nuevo debe soldarse robóticamente y regalvanizarse antes de que la viga regrese al inventario activo.
Integración con gatos de base ajustables y mecanismos de nivelación
En el andamiaje estándar apoyado en el suelo, los operarios utilizan gatos de base ajustables roscados que descansan sobre tablones de madera para compensar el terreno irregular. Al erigir sobre una viga de acero en voladizo, el paradigma cambia por completo. El ala superior de la viga de acero ya está perfectamente nivelada y es estructuralmente rígida.
Por lo tanto, utilizar gatos de base roscados sobre una viga en voladizo es redundante e introduce una peligrosa inestabilidad mecánica. Un gato de base roscado que descansa sobre un ala lisa de acero no tiene forma de agarrarse a la superficie y se deslizará instantáneamente bajo carga lateral. El pasador de posicionamiento soldado reemplaza por completo al gato de base. El montante vertical cae directamente sobre el pasador, apoyando su borde de acero desnudo directamente sobre el ala de la viga en voladizo. Si se requieren ajustes menores de altura para compensar elementos arquitectónicos específicos, los operarios deben realizar estos ajustes más arriba en la matriz de andamiaje utilizando gatos de cabeza en U ajustables en la parte superior de los montantes, manteniendo la conexión de base absolutamente rígida y fijada con pasador.
Exigencias de compra B2B para sistemas en voladizo internacionales
Importar enormes vigas estructurales de acero en voladizo prefabricadas a través de fronteras internacionales requiere un enfoque intransigente de la verificación de la cadena de suministro. Un fallo de la soldadura de base en una viga en voladizo suspendida a 40 pisos sobre una zona peatonal conlleva consecuencias humanas y legales catastróficas. Los responsables de compras B2B no pueden arriesgarse a seleccionar proveedores basándose únicamente en el precio más bajo por tonelada de acero.
Para establecer una cadena de suministro segura y conforme, los compradores deben incorporar exigencias estrictas de verificación directamente en sus acuerdos comerciales de compra:
- Trazabilidad de materiales: Exigir certificados oficiales de ensayos de molino (MTC) que demuestren que las vigas en voladizo principales y la barra redonda maciza utilizada para los pasadores de posicionamiento están fabricadas en acero al carbono de alta resistencia Q355B (o S355JR) verificado, rechazando explícitamente las sustituciones por acero dulce Q235B.
- Informes de END de soldadura: Exigir informes completos de ensayos no destructivos (específicamente inspección por partículas magnéticas o ensayos ultrasónicos) que verifiquen el 100 % de penetración y cero grietas internas en las soldaduras de filete que conectan los pasadores a las alas.
- Garantías de tolerancia dimensional: Especificar el diámetro exterior exacto de los pasadores (p. ej., 36,0 mm +/- 0,5 mm) y exigir protocolos de inspección posteriores al galvanizado para garantizar que la acumulación de zinc no haga los pasadores demasiado gruesos para los tubos estándar de 48,3 mm.
- Exigencias de acabado superficial: Especificar explícitamente galvanizado en caliente (HDG) de servicio pesado con un mínimo de 80 micras para todo el conjunto de la viga en voladizo, a fin de garantizar la supervivencia en entornos marítimos agresivos o industriales hostiles.
Logística y aritmética de retícula: cálculo de los requisitos de pasadores y vigas
La planificación logística de un proyecto de megafachada depende de una aritmética de área precisa impulsada por las dimensiones de la retícula del andamio. Cada montante vertical que descansa sobre una viga en voladizo requiere exactamente un pasador de posicionamiento.
Si el plan de ingeniería estructural dicta un vano de carga de servicio pesado que requiere vigas en voladizo espaciadas cada 1,2 metros, y la matriz de andamiaje tiene tres tablones de ancho (requiriendo dos filas de montantes verticales), entonces cada viga en voladizo individual debe fabricarse con exactamente dos pasadores de posicionamiento soldados a la distancia exacta entre ejes de las largueras transversales. Una fachada de 120 metros de extensión horizontal requerirá 100 vigas en voladizo, demandando un total de 200 pasadores de posicionamiento perfectamente alineados y soldados robóticamente solo para el nivel de base. Los responsables de compras deben suministrar al fabricante las dimensiones exactas de la retícula para garantizar que los soldadores robóticos CNC coloquen los pasadores sin fallos, ya que corregir pasadores desalineados en la obra es estructural y económicamente imposible.
Conecte con nuestro equipo de ingeniería para sistemas de vigas en voladizo certificados
Lengge Steel fabrica sistemas de andamios en voladizo certificados y de servicio pesado para la logística mundial de edificios en altura. Nuestras líneas de producción suministran vigas I en voladizo Q355B totalmente prefabricadas, vigas en voladizo de sección H, anclajes forjados en matriz y pasadores de posicionamiento de acero macizo mecanizados de precisión. Imponemos estrictos protocolos de soldadura robótica, inspección END exhaustiva y galvanizado en caliente prémium para garantizar tolerancias dimensionales impecables y una enorme capacidad de cortante bajo cargas de viento extremas. Envíe los planos de su edificio, los límites de proyección objetivo y las dimensiones de la retícula de andamiaje a nuestro departamento de ingeniería para recibir una cotización estructural completa y documentación de fabricación certificada. Visite nuestra página de contacto para asegurar hoy mismo su cadena de suministro de acceso a fachadas de alto rendimiento.
Preguntas frecuentes
Si un montante de andamio está sometido a una carga lateral de viento de 15 kN, ¿cuál es la tensión de cortante sobre un pasador de posicionamiento macizo de 36 mm?
Para determinar la tensión de cortante, primero calcule el área de la sección transversal del pasador macizo de 36 mm. El área ($A$) se calcula como $\pi \times r^2$, que equivale a $3,1415 \times (18\text{mm})^2 \approx 1.017,8 \text{ mm}^2$. La tensión de cortante ($\tau$) es la fuerza aplicada dividida entre el área: $15.000 \text{ N} / 1.017,8 \text{ mm}^2 = 14,73 \text{ MPa}$. Un pasador macizo de acero Q355B de alta resistencia estándar posee un límite elástico mínimo de 355 MPa. Por lo tanto, una tensión de cortante de 14,73 MPa está enormemente por debajo del punto de fluencia, proporcionando un inmenso factor de seguridad estructural contra cargas horizontales de viento severas.
¿Por qué es peligroso utilizar recortes de tubo de andamio hueco como pasadores de posicionamiento?
Los tubos de andamio huecos tienen paredes delgadas (típicamente 3,2 mm o 4,0 mm). Cuando fuerzas laterales enormes empujan el montante vertical contra un pasador hueco, la sección transversal delgada carece de la masa estructural para resistir la energía cinética. El tubo hueco actúa como una zona de deformación; se aplasta hacia adentro y se deforma plásticamente antes de cizallarse finalmente en la soldadura de base. Debe utilizarse barra redonda de acero maciza para proporcionar una resistencia exponencial al cortante y evitar el aplastamiento bajo impactos dinámicos pesados.
¿Cuál es el diámetro exterior óptimo para un pasador de posicionamiento utilizado con un tubo de andamio estándar de 48,3 mm x 4,0 mm?
Un tubo de 48,3 mm con un espesor de pared de 4,0 mm posee un diámetro interior (ID) teórico de 40,3 mm. Mecanizar un pasador a exactamente 40,0 mm deja solo 0,3 mm de holgura, garantizando que el tubo se atasque debido a abolladuras menores o acumulación de galvanizado. El óptimo de ingeniería es un diámetro exterior de 36,0 mm. Esto proporciona una holgura diametral total de 4,3 mm (un hueco radial de 2,15 mm alrededor), que equilibra perfectamente una erección suave y rápida de colocación directa sin permitir un juego cinético peligroso.
¿Por qué está estrictamente prohibida la soldadura en campo de pasadores de posicionamiento a las vigas en voladizo?
La soldadura en campo en una obra activa introduce variables severas e incontrolables. Los vientos fuertes dispersan el gas de protección, creando soldaduras porosas y llenas de aire que se rompen bajo carga de cortante. Los operarios de obra carecen de plantillas de precisión, lo que resulta en pasadores desalineados que sacan de plomo a las columnas verticales. Además, el enfriamiento errático en entornos fríos crea zonas afectadas por el calor (ZAC) frágiles en las alas de las vigas. Todos los pasadores deben estar presoldados en fábrica utilizando robótica, precalentamiento adecuado y ensayos no destructivos.
¿Los pasadores de posicionamiento evitan que el andamio se levante hacia arriba durante una tormenta?
No, los pasadores de posicionamiento proporcionan una resistencia absolutamente nula a la tracción axial o a la succión aerodinámica. El tubo vertical hueco simplemente descansa suelto sobre el pasador macizo. Si la cizalladura extrema del viento crea sustentación aerodinámica, el tubo se elevará directamente saliéndose del pasador. Para contrarrestar el levantamiento, los ingenieros de obra deben utilizar abrazaderas para vigas de andamio de servicio pesado o placas de retención atornilladas para bloquear físicamente los tubos horizontales más bajos directamente a las alas de las vigas en voladizo.
¿Cómo complica el galvanizado en caliente (HDG) la fabricación de los pasadores de posicionamiento?
El proceso HDG sumerge la viga fabricada en zinc fundido, creando una barrera anticorrosiva metalúrgicamente adherida de 80 micras de espesor. Este zinc recubre todas las superficies, aumentando físicamente el diámetro exterior del pasador de posicionamiento. Además, el zinc líquido a menudo discurre por el pasador y se acumula en la soldadura de base, creando un grueso filete metálico. Los fabricantes profesionales deben mecanizar los pasadores ligeramente subdimensionados y utilizar limpieza mecánica posterior al galvanizado (como el cepillado de alambre automatizado) para garantizar que la acumulación de zinc no impida que el tubo del andamio se deslice sobre el pasador en obra.
¿Por qué los pasadores de posicionamiento no deben fabricarse con más de 150 mm de altura?
La altura excesiva del pasador crea un grave peligro ergonómico durante la erección. Las cuadrillas de obra maniobran manualmente tubos de acero de 6,0 metros que pesan más de 25 kilogramos. Para instalar el montante sobre un pasador de 300 mm, los operarios deben izar el enorme tubo de acero peligrosamente alto por encima de sus hombros para superar la parte superior del pasador antes de deslizarlo hacia abajo. Una altura de pasador entre 100 mm y 150 mm proporciona una inmensa palanca mecánica para evitar que el tubo se salga, manteniéndose lo suficientemente baja para un manejo manual seguro y eficiente.
¿Qué es la inspección por partículas magnéticas (MPI) y por qué se utiliza en las soldaduras de los pasadores?
La MPI es un método de ensayo no destructivo utilizado para detectar microgrietas ocultas o defectos de falta de fusión en las soldaduras de acero. Un operario magnetiza el área de la soldadura y aplica finas partículas de óxido de hierro. Cualquier grieta microscópica interrumpe el campo magnético, obligando a las partículas de hierro a acumularse exactamente sobre el defecto invisible, revelándolo instantáneamente bajo luz UV. La inspección visual por sí sola no puede detectar defectos de soldadura bajo la superficie, lo que convierte el informe MPI en un requisito de compra obligatorio para nodos críticos de cortante como los pasadores de posicionamiento.
¿Por qué se acumula agua dentro de los montantes verticales que descansan sobre pasadores de posicionamiento?
El agua de lluvia discurre habitualmente por el interior de los tubos huecos del andamio. Cuando el tubo descansa completamente a ras contra el ala plana de acero de la viga en voladizo, envolviendo firmemente el pasador macizo, forma un sello casi hermético. El agua de lluvia atrapada se acumula en el fondo del tubo, corroyendo silenciosamente la base del montante desde adentro hacia afuera. Los pasadores de posicionamiento avanzados integran pequeños orificios de drenaje o ranuras en el perfil de la soldadura de base para permitir que esta condensación interna drene de forma segura.
¿Cómo dictan los pasadores de posicionamiento la precisión de toda la fachada del andamio?
La separación horizontal entre montantes verticales (longitud de vano) está dictada por las longitudes estándar de las largueras (p. ej., 1,8 m o 2,4 m). Los pasadores de posicionamiento soldados a las vigas en voladizo establecen las coordenadas de partida absolutas de esta retícula. Si la fábrica suelda los pasadores con solo 20 mm de desalineación, las largueras horizontales rígidas no alcanzarán entre los tubos verticales. Esto obliga a los operarios a abandonar las largueras fijas e improvisar la estructura con tubos solapados, destruyendo la capacidad de carga certificada de la retícula.
-

Lengge
Fabricante de sistemas de andamios en voladizo
Lengge es una fábrica con sede en China que produce vigas I para andamios en voladizo, tirantes, conectores, piezas empotradas y accesorios completos de andamios. Suministramos a contratistas, mayoristas y empresas de alquiler en más de 50 países desde nuestras instalaciones de producción en Hebei.