IDIOMA


La exigencia operativa de un tensado de precisión en plataformas en voladizo
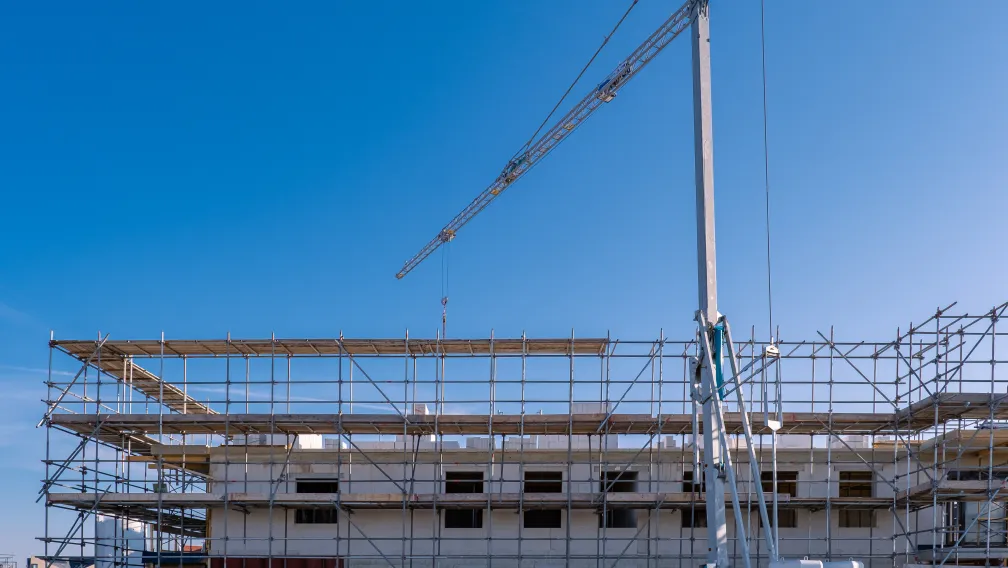
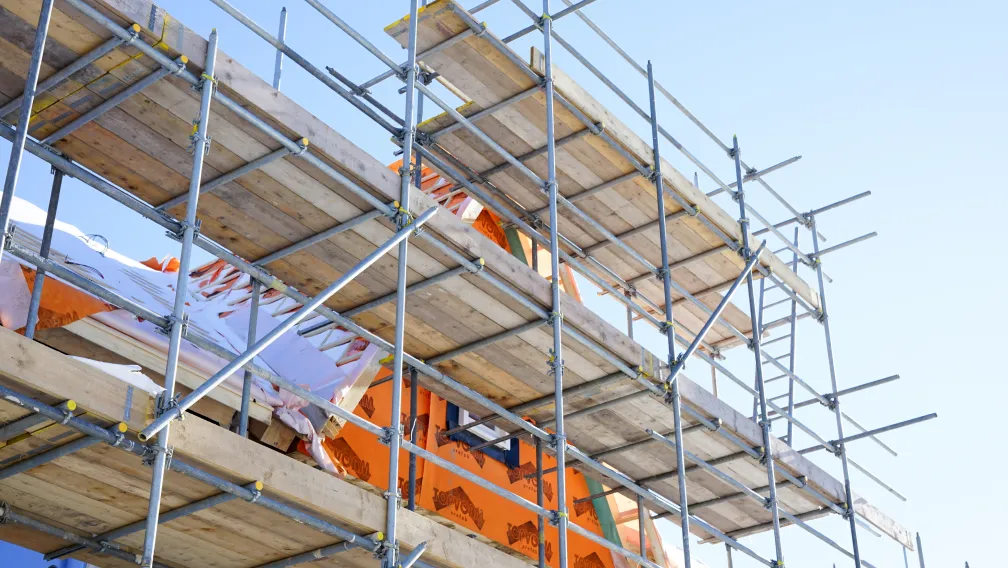
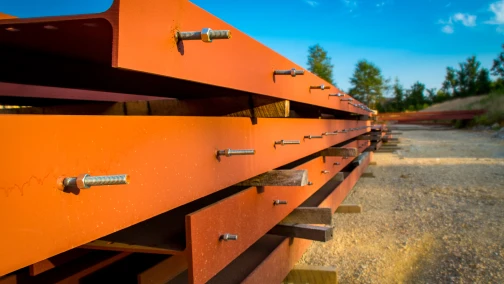
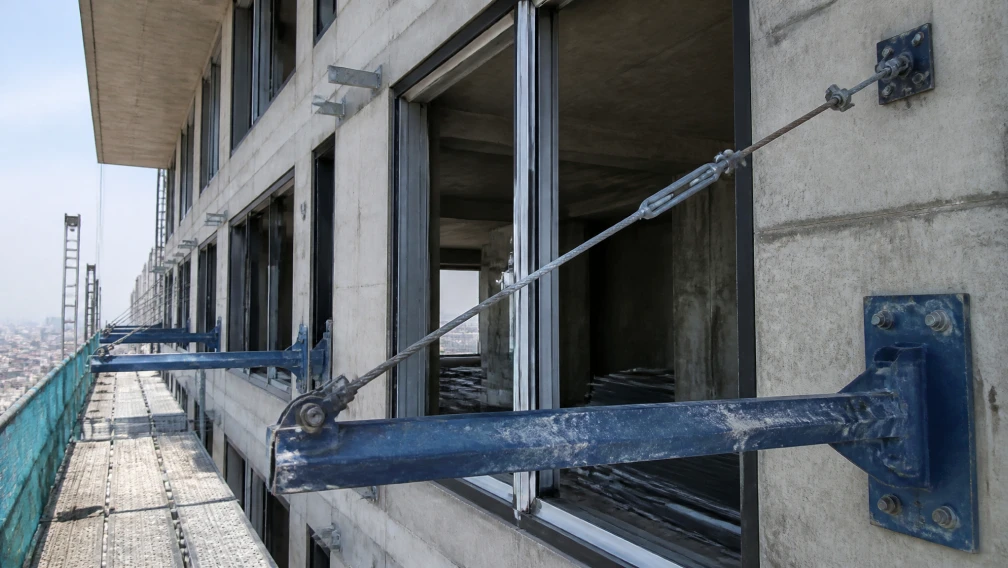
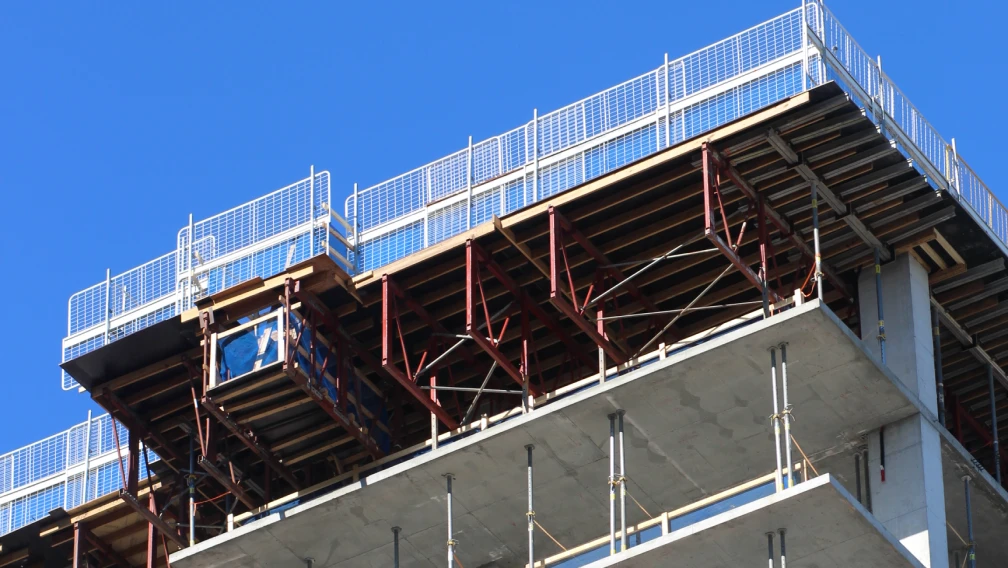
Los sistemas de andamios en voladizo proyectan una inmensa masa física hacia el exterior de la fachada del edificio. Las fuerzas gravitacionales ejercidas por la matriz tubular de acero, el entarimado de madera y el tráfico activo de operarios generan un enorme momento flector rotacional en la base de las vigas estructurales en voladizo. Para evitar que la viga I en voladizo horizontal se desvíe más allá de los límites de ingeniería aceptables, los ingenieros de obra integran líneas de tensión diagonales que conectan el extremo exterior de la viga con la estructura de hormigón superior. Esta línea diagonal convierte la fuerza de flexión descendente en tracción axial.
Sin embargo, conectar una barra de acero de longitud fija entre dos puntos de anclaje estáticos no ofrece ninguna resistencia de carga inicial. Debido a las tolerancias de fabricación, el asentamiento estructural y las microvariaciones en las dimensiones del hormigón del edificio, una barra fija resultará demasiado corta para instalarla o demasiado larga, dejando holgura en la línea. La holgura permite que la viga en voladizo se flexione hacia abajo bajo carga antes de que el tirante entre en acción, provocando un desplazamiento catastrófico del centro de gravedad de la plataforma de andamiaje. Los ingenieros de obra resuelven este déficit mecánico integrando un tensor de cuerpo cerrado directamente en el conjunto del tirante, lo que permite retraer la longitud de la barra y aplicar una pretensión exacta a escala milimétrica a toda la red estructural.
Respuesta directa: ¿Qué es un tensor de cuerpo cerrado?
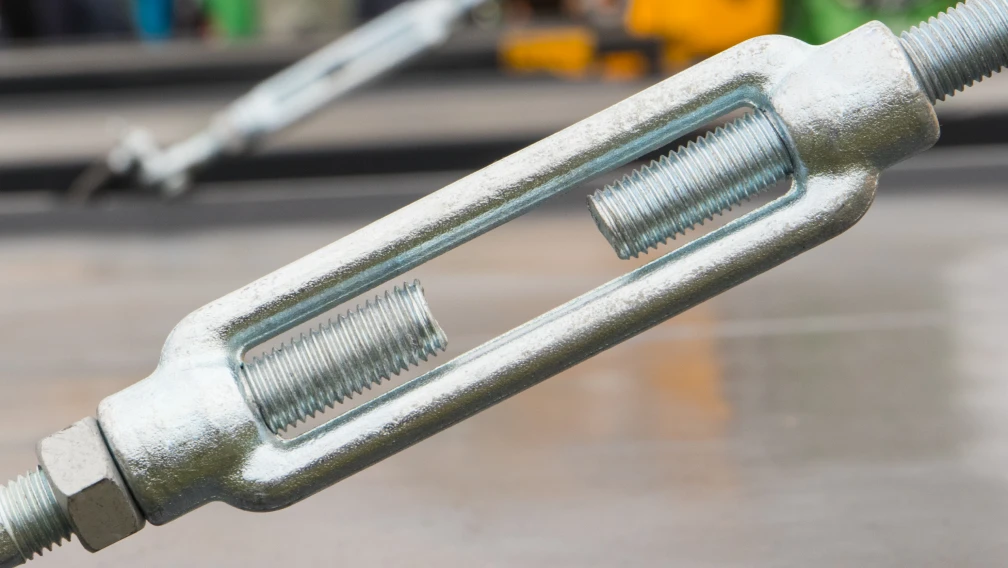
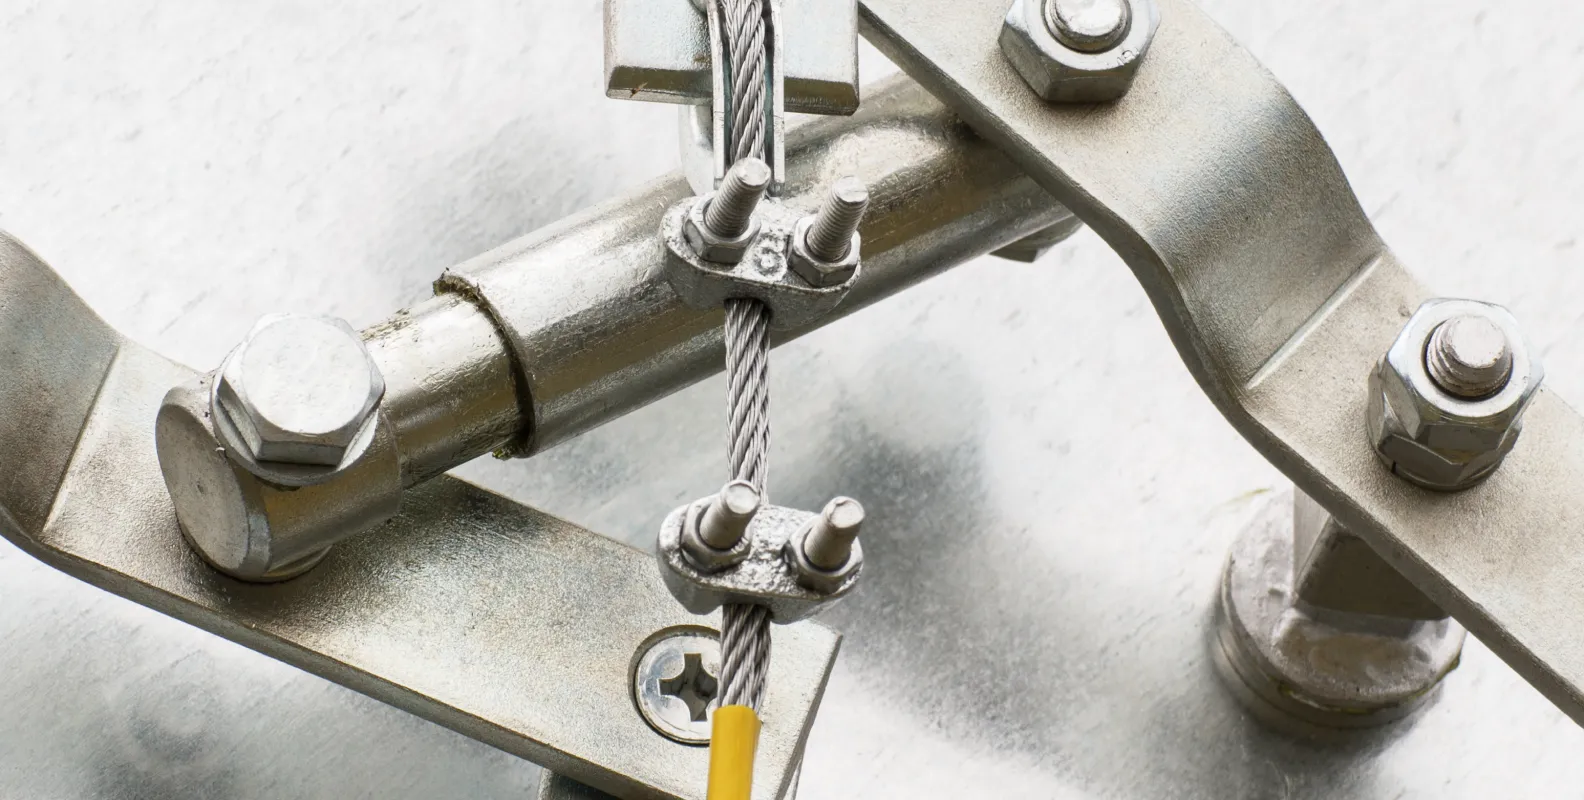
Un tensor de cuerpo cerrado es un dispositivo mecánico de tensado para servicio pesado que se utiliza para ajustar la longitud y la tensión de los tirantes de andamios. Consiste en un cilindro central tubular de acero macizo con roscas internas a izquierdas en un extremo y roscas a derechas en el otro. Dos barras de acero roscadas (que a menudo terminan en ojales forjados o mordazas de horquilla) se enroscan en los extremos opuestos del cilindro. Cuando un operario gira el cuerpo tubular central con una llave, las roscas de sentidos opuestos atraen ambas barras hacia el interior simultáneamente, eliminando la holgura física y aplicando una inmensa pretensión axial a la línea de soporte diagonal en voladizo. El cuerpo tubular cerrado protege las roscas internas de las salpicaduras de hormigón, el polvo abrasivo y el bloqueo de roscas inducido por la intemperie.
Arquitecturas de bastidor abierto frente a cuerpo cerrado en entornos de gran altura
Los equipos de compras deben especificar la arquitectura de tensor correcta para el entorno de trabajo previsto. El aparejo marino estándar y el tensado agrícola utilizan tensores de bastidor abierto (o cuerpo abierto). Estos presentan un cuerpo central compuesto por dos bucles de acero expuestos o un marco calado, dejando las barras roscadas internas completamente visibles.
Aunque los bastidores abiertos permiten una fácil inspección visual de la profundidad de acoplamiento de la rosca, presentan una vulnerabilidad fatal en la construcción en altura con hormigón. Las zonas de trabajo en altura están inundadas de lechada de hormigón húmedo, polvo de mortero altamente alcalino y residuos abrasivos. Cuando las salpicaduras de hormigón caen sobre las roscas expuestas de un tensor de bastidor abierto, fraguan hasta formar una masa sólida. El cemento endurecido bloquea las roscas permanentemente dentro del cilindro. Cuando los operarios intentan desmontar el andamiaje meses después, el tensor no puede aflojarse, lo que obliga a las cuadrillas a cortar destructivamente los tirantes de alta resistencia con sopletes oxiacetilénicos. Un tensor de cuerpo cerrado utiliza un tubo de acero continuo y sin costura que protege las roscas internas por completo de la contaminación ambiental, garantizando que el mecanismo permanezca totalmente ajustable y desmontable al final del ciclo de vida del proyecto.
La ventaja mecánica de los pasos de rosca de sentidos opuestos
El tensor opera según los principios mecánicos del plano inclinado, enrollado en espiral para formar una rosca. La característica de ingeniería que define al tensor es la utilización de roscas de sentidos opuestos. Un extremo del cilindro utiliza una rosca estándar a derechas (en sentido horario), mientras que el extremo opuesto está roscado con una rosca a izquierdas (en sentido antihorario).
Esta geometría específica genera un efecto multiplicador sobre la longitud de carrera. Si el dispositivo utiliza una rosca métrica estándar M24 con un paso de 3,0 mm, una rotación completa de 360 grados del cilindro central desplaza la barra a derechas 3,0 mm hacia el interior. Simultáneamente, la rotación desplaza la barra a izquierdas 3,0 mm hacia el interior. Una sola rotación del cilindro retrae la longitud total del conjunto del tirante exactamente 6,0 mm. Esta retracción de doble acción proporciona a los operarios una inmensa ventaja mecánica, permitiendo que un solo trabajador con una llave de 500 mm genere varias toneladas de tensión axial en la línea de soporte diagonal, levantando físicamente el extremo exterior de una pesada viga I.
Cálculo de los límites de contraflecha para vigas horizontales en voladizo
La función principal del tensor es inducir una «contraflecha» en la estructura en voladizo. La deformación es inevitable cuando se depositan miles de kilogramos de materiales de andamiaje sobre una viga horizontal. Si la viga comienza perfectamente nivelada, el peso añadido la doblará hacia abajo, haciendo que los montantes verticales del andamio se inclinen peligrosamente hacia el exterior, en dirección a la calle.
Los ingenieros de obra utilizan el tensor para curvar ligeramente hacia arriba la viga sin carga antes de erigir el andamiaje. Este ángulo ascendente se conoce como contraflecha. El plano estructural dicta el ángulo exacto de contraflecha, que típicamente oscila entre 1 y 2 grados por encima de la horizontal. El operario gira el tensor hasta que el extremo de la viga I en voladizo se eleva hasta la cota calculada. Cuando posteriormente se erige la pesada matriz tubular de andamiaje sobre la viga, el peso muerto empuja la viga hacia abajo. La contraflecha neutraliza esta deformación, dando como resultado una viga en voladizo totalmente cargada que se asienta perfectamente nivelada a cero grados, manteniendo la verticalidad absoluta a plomo de la fachada del andamio.
Metalurgia del cilindro central: tubo de acero sin costura frente a tubo soldado
El cilindro central cerrado absorbe toda la carga de tensión axial transmitida por los tirantes. El proceso de fabricación de este cilindro dicta el límite elástico último del nodo de tensión. Los proveedores económicos fabrican habitualmente tensores de cuerpo cerrado utilizando tubo de acero barato soldado por resistencia eléctrica (ERW).
El tubo ERW presenta una costura de soldadura longitudinal que recorre toda la longitud del tubo. Bajo tensión axial extrema, las roscas opuestas actúan como cuñas internas, ejerciendo una inmensa presión radial de estallido hacia el exterior contra la pared del cilindro. Si el cilindro está fabricado con tubo ERW, esta presión radial terminará por abrir la costura de soldadura longitudinal, haciendo que el cilindro se abra en dos y libere las barras roscadas instantáneamente. Los tensores profesionales para andamios exigen el uso de tubo de acero al carbono sin costura (típicamente Q355B o acero 20#). El tubo sin costura se extruye a partir de una palanquilla de acero maciza sin ninguna junta de soldadura, lo que proporciona una resistencia radial uniforme y elimina el riesgo de fallos por estallido bajo cargas severas de pretensado.
Límite elástico y capacidad de tracción de las barras roscadas
Mientras que el cilindro debe resistir el estallido, las barras roscadas internas deben resistir el estiramiento axial puro. Las secciones de tirante para andamio conectadas al tensor determinan el límite de tensión del sistema. Los responsables de compras deben verificar la calidad de acero específica utilizada en los extremos forjados de las barras.
Los tensores comerciales básicos utilizan acero dulce Q235B. El acero dulce posee un límite elástico relativamente bajo (235 MPa). Cuando se aplica un par de apriete excesivo al cilindro del tensor, las roscas de Q235B se estiran plásticamente. La distancia entre las crestas individuales de la rosca aumenta, bloqueando permanentemente las roscas dentro del cilindro y destruyendo el accesorio. Los andamios en voladizo de servicio pesado especifican acero de baja aleación Q355B o acero aleado al cromo 40Cr para los extremos roscados. Estas aleaciones de alta resistencia se oponen a la deformación plástica bajo cargas enormes, asegurando que las roscas mantengan su paso geométrico preciso incluso cuando se someten a 50 kN o 60 kN de tensión diagonal.
Gestión del gripado de roscas y la soldadura en frío bajo alta presión
A medida que el operario aprieta el tensor bajo carga pesada, la fricción masiva genera calor entre las roscas externas de la barra y las roscas internas del cilindro. Si ambos componentes están fabricados con calidades idénticas de acero al carbono o están fuertemente galvanizados, esta fricción extrema conduce a un fallo metalúrgico conocido como gripado de roscas.
El gripado, o soldadura en frío, ocurre cuando los puntos altos microscópicos de las dos superficies metálicas se fusionan físicamente bajo una presión inmensa. Cuando el operario fuerza el giro de la llave, el metal fusionado se desgarra, destruyendo por completo el perfil de la rosca y agarrotando el tensor de forma definitiva. Los protocolos de obra deben exigir la aplicación de lubricantes de extrema presión (EP), como grasa de bisulfuro de molibdeno o compuestos antigripaje a base de grafito, en las roscas del tensor antes de la instalación. Esta barrera lubricante evita la fusión directa metal con metal y garantiza que la línea de tensión pueda liberarse de forma segura durante la fase de desmontaje del andamiaje.
La necesidad de contratuercas de bloqueo frente a la vibración dinámica
Un tirante tensado no permanece cargado estáticamente. Las plataformas de construcción en altura están sometidas a vibraciones dinámicas continuas. Los impactos de la grúa torre, la caída de palets y la cizalladura del viento a gran altitud hacen que el tirante diagonal vibre como una cuerda de guitarra. Esta resonancia de alta frecuencia actúa sobre las roscas del tensor.
Tras semanas de exposición a la vibración cíclica, las roscas internas pueden «caminar» lentamente o aflojarse, haciendo que el cilindro del tensor se destuerza y libere la tensión de contraflecha. Para detener este retroceso mecánico, los tensores de servicio pesado están equipados con contratuercas (tuercas de seguridad) en ambas barras roscadas. Una vez que el operario alcanza la tensión exacta requerida, enrosca las contratuercas firmemente contra los extremos planos del cilindro central. Estas tuercas actúan como cuñas opuestas, apretando los flancos de las roscas entre sí y haciendo que el cilindro sea completamente inmune al aflojamiento inducido por vibraciones.
Integración con anclajes de doble oreja y pasadores de horquilla
El cuerpo del tensor rara vez se fija directamente a la estructura del edificio. En su lugar, las barras roscadas que salen del tensor suelen terminar en ojales circulares forjados. Estos ojales deben conectarse a la viga en voladizo y al muro de hormigón superior.
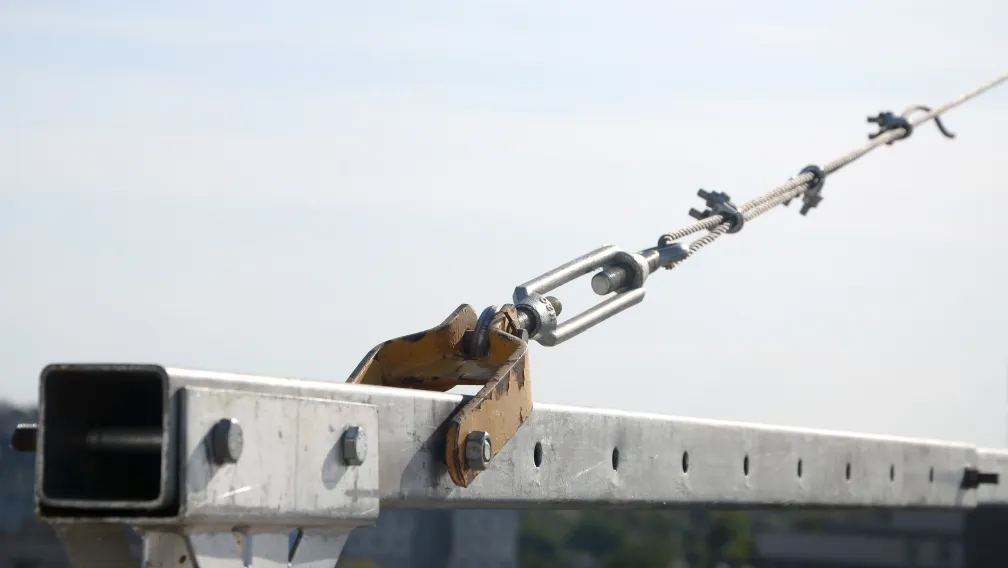
Para garantizar que la carga se transfiera como tracción axial pura sin inducir momentos flectores excéntricos, los ingenieros de obra utilizan un anclaje de doble oreja soldado al acero de base. El ojal del tensor se encaja con precisión entre las dos placas de acero paralelas del anclaje. Se introduce y asegura un pasador de horquilla de alta resistencia a través del conjunto. Esta configuración crea una articulación pivotante de doble cizalla. El pivote permite que el tensor se alinee automáticamente con el ángulo geométrico exacto del tirante, asegurando que ninguna tensión de flexión lateral actúe sobre las barras roscadas dentro del cilindro.
El peligro de la carga excéntrica sobre los ojales del tensor
Un error de montaje mortal ocurre cuando los operarios intentan conectar un ojal de tensor utilizando una placa de montaje de un solo lado en lugar de un anclaje de doble oreja. Fijar el ojal con un perno estándar a una única placa plana desplaza la línea de tensión.
Cuando se aprieta el tensor, este desplazamiento crea un momento flector excéntrico. La fuerza tira en diagonal, haciendo que la barra roscada se doble precisamente donde entra en el cilindro central. Las roscas son concentradores de tensión extremos; los valles afilados en forma de V concentran la fuerza de flexión, provocando la propagación inmediata de microgrietas. Bajo la pesada carga cíclica de la plataforma de andamiaje, esta tensión de flexión romperá la barra roscada a ras del cilindro. Los protocolos de aparejo prohíben absolutamente la carga asimétrica sobre los ojales del tensor; todas las conexiones deben mantener una trayectoria de carga perfectamente recta y colineal.
Galvanizado en caliente (HDG) y tolerancias de rosca de precisión
Los herrajes de plataformas en voladizo operan en entornos severamente corrosivos. La niebla salina costera, las lluvias intensas y la naturaleza alcalina del hormigón en curado oxidan el acero en bruto con rapidez. El óxido superficial profundo consume el acero, reduciendo el área de sección transversal de las barras roscadas y disminuyendo la resistencia última a tracción de la línea de tensión.
Las contratas internacionales de primer nivel especifican el galvanizado en caliente (HDG) para los tensores. Los componentes se sumergen en zinc fundido a 450 °C, creando un revestimiento de aleación zinc-hierro metalúrgicamente adherido de 80 micras de espesor. Sin embargo, aplicar 80 micras de zinc a una rosca mecanizada estándar hace que la barra sea demasiado gruesa para enroscarla en el cilindro. Los fabricantes profesionales resuelven esto mediante el «sobre-roscado». Las roscas internas del cilindro se mecanizan ligeramente más anchas que las tolerancias métricas estándar antes del galvanizado. Una vez que el grueso revestimiento de zinc se adhiere al acero, las roscas vuelven a las tolerancias estándar, asegurando un ajuste suave y sin interferencias en la obra sin comprometer la barrera antioxidante.
Ensayos destructivos: tracción hasta la rotura y protocolos de carga de prueba
Verificar los límites matemáticos de un tensor de cuerpo cerrado requiere ensayos brutales en laboratorios independientes. Un tensor no debe fallar por debajo de su Carga de Trabajo Segura (SWL) declarada. Los responsables de compras deben revisar los protocolos de ensayo exactos documentados en los certificados de prueba del proveedor.
En un ensayo de tracción hasta la rotura, el tensor completamente ensamblado se monta en una Máquina de Ensayo Universal (UTM) de alta capacidad. Un cilindro hidráulico tira de los ojales en direcciones opuestas, registrando continuamente la fuerza en kilonewtons (kN). Los ingenieros vigilan tres modos de fallo específicos: el arrancamiento de la rosca (cuando la barra sale directamente del cilindro), el estallido del cilindro (cuando el tubo central se abre) o la rotura de la barra (fallo a tracción del vástago del ojal). Un tensor certificado de servicio pesado debe exhibir una carga última de fallo típicamente entre 2,0 y 4,0 veces superior a su SWL nominal. Además, los fabricantes realizan ensayos rutinarios de carga de prueba, sometiendo muestras aleatorias de producción a 1,5 veces la SWL para verificar que no sufren ninguna deformación plástica antes del envío.
Control de la tensión aplicada: el papel de la fórmula del par de apriete
Un desafío persistente en las obras es determinar exactamente cuánta tensión ha aplicado un operario al tirante diagonal. Sin células de carga en línea, los jefes de obra deben recurrir a las relaciones matemáticas entre par y tensión. El par aplicado al cilindro del tensor se traduce directamente en fuerza de apriete axial.
Los ingenieros de obra proporcionan a las cuadrillas de montaje un valor de par específico basado en la fórmula $T = K \times D \times F$, donde $T$ es el par requerido, $K$ es el coeficiente de fricción (factor de tuerca), $D$ es el diámetro nominal de la rosca y $F$ es la fuerza de tensión axial objetivo. Utilizando llaves dinamométricas grandes y calibradas para girar el cilindro del tensor, los operarios pueden lograr una fuerza de contraflecha altamente predecible. El apriete no regulado con tubos de extensión (alargadores) sobre llaves estándar conduce a un sobretensado severo, que corre el riesgo de arrancar los anclajes superiores de hormigón por completo del muro de corte.
Plazos de curado del hormigón y fallos por desprendimiento
La inmensa tensión generada por un tensor de cuerpo cerrado se transfiere directamente al núcleo estructural permanente del edificio. El anclaje superior de doble oreja suele estar embebido en el muro de hormigón o fijado mediante anclajes químicos de epoxi. El fallo catastrófico más común en el montaje en voladizo ocurre cuando las cuadrillas aprietan el tensor antes de que el hormigón haya curado adecuadamente.
El hormigón húmedo o «verde» posee una resistencia a cortante mínima. Si un operario aplica 30 kN de tensión a un anclaje embebido en hormigón no curado, la tensión localizada supera los límites estructurales del material. El anclaje se arrancará por completo del muro, llevándose consigo un enorme fragmento de hormigón en forma de cono (fallo por desprendimiento cónico). Los protocolos de ingeniería exigen que el hormigón de soporte alcance un mínimo del 75 % de su resistencia de diseño total a compresión a 28 días antes de que se permita a cualquier operario aplicar tensión al conjunto del tensor.
Protocolos de inspección: identificación de deformación de roscas y alargamiento del cilindro
Los tensores de cuerpo cerrado son activos de capital en alquiler sometidos a abusos repetidos a lo largo de múltiples ciclos de construcción. Los responsables de seguridad y las cuadrillas de mantenimiento del patio deben ejecutar protocolos de inspección rigurosos para identificar daños mecánicos ocultos antes de volver a desplegar el herraje.
Dado que el cuerpo es cerrado, los inspectores no pueden examinar visualmente las roscas internas. La técnica de inspección principal consiste en desenroscar ambas barras por completo. El inspector comprueba las roscas externas de las barras con un calibre de paso de rosca especializado. Si el calibre no asienta perfectamente en las roscas, la barra se ha estirado plásticamente durante un evento de sobrecarga. En segundo lugar, el inspector intenta enroscar a mano una barra nueva y verificada en el cilindro usado. Si la barra nueva se atasca, indica que las roscas internas del cilindro se han deformado o que el propio cilindro se ha alargado. Cualquier tensor que presente estiramiento de roscas o atasco del cilindro debe destruirse permanentemente para evitar su reutilización peligrosa en obras futuras.
Cargas de trabajo seguras y factores de impacto dinámico del viento
Al seleccionar un tensor de cuerpo cerrado, los equipos de compras evalúan la Carga de Trabajo Segura (SWL). Sin embargo, las cargas de los andamios rara vez son estáticas. La SWL especificada debe tener en cuenta los factores de impacto dinámico generados por los eventos meteorológicos a gran altitud.
Una plataforma en voladizo que actúa como una vela sólida capta cargas de viento enormes durante las tormentas severas. Cuando el viento rachea y cesa, la plataforma se balancea hacia arriba y hacia abajo. Esta acción de bombeo aerodinámico genera cargas cinéticas de choque en los tirantes diagonales. Una carga muerta estática de 20 kN puede dispararse fácilmente hasta una carga dinámica momentánea de 30 kN. Los ingenieros estructurales aplican un multiplicador de impacto dinámico (típicamente de 1,30 a 1,50) a los cálculos de referencia. Un tensor con una SWL nominal de 40 kN proporciona el colchón mecánico necesario para absorber estas violentas cargas de choque inducidas por el clima sin ceder las roscas ni reventar el cilindro.
Control de la profundidad de acoplamiento de la rosca y el orificio de inspección
Un peligro mecánico inherente a los tensores de cuerpo cerrado es la falta de visibilidad de la profundidad de acoplamiento de la rosca. Para que las roscas transfieran la carga máxima con seguridad, una longitud mínima de la barra debe permanecer enroscada dentro del cilindro. Si un operario desenrosca la barra demasiado para salvar un hueco amplio, puede que solo dos o tres roscas soporten la carga, lo que resulta en un arrancamiento catastrófico de la rosca bajo tensión.
Para resolver esto, los tensores premium de cuerpo cerrado incorporan pequeños orificios de inspección (orificios testigo) perforados radialmente a través del cilindro de acero cerca de cada extremo. Estos orificios están posicionados exactamente en la profundidad mínima de acoplamiento segura. Durante la instalación, el inspector de seguridad de obra introduce un alambre fino o una sonda visual en el orificio. Si la sonda toca la rosca de acero de la barra interior, la profundidad de acoplamiento es segura. Si la sonda atraviesa limpiamente el orificio sin tocar la barra, el operario ha desenroscado el tensor más allá de su límite seguro, y debe sustituirse inmediatamente por un tirante más largo.
Mantenimiento de flotas: la economía de la rotación de tensores
Para las grandes empresas de alquiler de andamios, los tensores representan un coste de mantenimiento recurrente significativo. La rentabilidad de la flota depende de la eficiencia de rotación en el patio. Los tensores muy ensuciados requieren horas de cepillado manual con alambre y re-roscado, destruyendo los márgenes de beneficio.
Especificar arquitecturas de cuerpo cerrado reduce drásticamente este coste de mantenimiento. El cilindro macizo evita la entrada de cemento, por lo que los operarios del patio solo necesitan limpiar los extremos expuestos de las barras. Los gestores de flotas aplican un estricto protocolo de desmovilización: los operarios desenroscan los tensores por completo, lavan las roscas a presión, aplican grasa marina nueva de servicio pesado y los reensamblan a una longitud neutra. Separar las unidades dañadas en un contenedor de chatarra evita el peligroso error del lunes por la mañana de devolver un tensor estirado y comprometido a un proyecto en altura dentro de un saco mezclado de herrajes.
Especificaciones de compras B2B para compradores globales
Importar cantidades masivas de herrajes estructurales para andamios de proveedores internacionales requiere una verificación exhaustiva de la cadena de suministro. Comprar tensores no certificados basándose únicamente en el precio más bajo por pieza introduce una responsabilidad legal extrema y graves riesgos de seguridad para una empresa de ingeniería.
Los responsables de compras B2B deben incorporar los siguientes criterios estrictos en sus contratos comerciales de compra:
- Trazabilidad de materiales: Exija Certificados de Ensayo de Fábrica (MTC) oficiales que demuestren que los cilindros centrales se extruyen de tubo de acero al carbono sin costura (evitando el tubo soldado ERW) y que las barras se forjan a partir de aleaciones de alta resistencia Q355B o 40Cr.
- Informes de ensayos destructivos: Exija documentación de ensayos de tracción de laboratorio independiente que demuestre la carga última de fallo exacta en kilonewtons (kN) para el lote específico que se está comprando.
- Exigencias de acabado superficial: Especifique explícitamente galvanizado en caliente (HDG) de servicio pesado con un mínimo de 80 micras para todos los componentes, a fin de garantizar la supervivencia en entornos marítimos o industriales agresivos.
- Garantías de tolerancia de rosca: Asegúrese de que el proveedor utiliza repasado de roscas posterior al galvanizado o sobre-roscado previo al galvanizado para garantizar que los tensores giren suavemente a mano en el momento de la entrega, sin atascos ni holgura cinética excesiva.
Estimación de volúmenes de tensores para megaproyectos
Los planificadores logísticos calculan las necesidades de herrajes en función de la retícula estructural de la plataforma en voladizo. Cada viga horizontal en voladizo que sobresale del edificio requiere una línea de tensión diagonal para controlar la deformación.
Si una fachada comercial requiere 120 vigas en voladizo para rodear el perímetro en la planta 10, el equipo logístico debe adquirir exactamente 120 tensores de cuerpo cerrado para ese nivel específico. Sin embargo, los megaproyectos a menudo alternan plataformas, requiriendo múltiples niveles de plataformas en voladizo simultáneamente. Los planificadores deben calcular el total de vigas activas en todas las plantas de trabajo simultáneas. Además, los responsables de compras aplican automáticamente un margen de merma del 5 % al 10 % al pedido final, para cubrir los tensores que se caen, resultan dañados por la maquinaria de obra o son robados durante la caótica fase de construcción de varios años.
Conecte con nuestro equipo de ingeniería para obtener nodos de tensión certificados
Lengge Steel fabrica sistemas certificados de andamios en voladizo de servicio pesado para la logística global de edificios en altura. Nuestras líneas de producción suministran vigas I en voladizo Q355B totalmente prefabricadas, anclajes de doble oreja forjados en matriz, pasadores de horquilla de alta resistencia y tensores de cuerpo cerrado mecanizados con precisión. Aplicamos una fabricación estricta con tubo sin costura para todos los cilindros de tensores y un galvanizado en caliente premium para prolongar la vida útil en alquiler. Envíe los planos de su edificio, los límites de proyección previstos y los requisitos de tensión diagonal a nuestro departamento de ingeniería para recibir un presupuesto estructural completo y documentación certificada de ensayos de laboratorio. Visite nuestra página de contacto para asegurar hoy mismo su cadena de suministro de acceso a fachadas de alto rendimiento.
Preguntas frecuentes
Si un tirante diagonal se instala a un ángulo de 45 grados para soportar una carga vertical de plataforma de 2.000 kg (19,6 kN), ¿cuál es la tensión axial sobre el tensor?
Utilizando la descomposición trigonométrica estándar de fuerzas, la tensión axial ($T$) sobre la barra diagonal se calcula dividiendo la carga vertical ($W$) entre el seno del ángulo de instalación ($\theta$). Así, $T = 19,6 \text{ kN} / \sin(45^\circ)$. Dado que $\sin(45^\circ) \approx 0,707$, el cálculo es $19,6 / 0,707 = 27,72 \text{ kN}$. Por lo tanto, el tensor de cuerpo cerrado debe estar diseñado para soportar una tensión axial continua de al menos 27,72 kN, excluyendo por completo los multiplicadores de seguridad dinámicos obligatorios.
¿Por qué es peligroso un tensor de bastidor abierto en la construcción en altura con hormigón?
Las zonas de trabajo en altura están constantemente expuestas a lechada de hormigón húmedo, caída de mortero y polvo abrasivo. Un tensor de bastidor abierto deja las roscas internas totalmente expuestas. Cuando las salpicaduras de hormigón caen sobre estas roscas y fraguan, forman una masa dura como la piedra que bloquea permanentemente las roscas dentro del cilindro. Esto hace imposible ajustar o desmontar el tensor sin utilizar sopletes de corte destructivos. Un tensor de cuerpo cerrado utiliza un tubo de acero macizo para proteger físicamente las roscas de toda la contaminación ambiental.
¿Cómo ajusta la tensión un tensor de cuerpo cerrado sin retorcer los tirantes?
El tensor opera mediante roscas de sentidos opuestos. Un extremo del cilindro central presenta una rosca estándar a derechas, mientras que el extremo opuesto presenta una rosca a izquierdas. Cuando el operario gira el cilindro central con una llave, los pasos de rosca opuestos atraen ambas barras hacia el interior (o las empujan hacia el exterior) simultáneamente. Las barras roscadas en sí no giran, lo que significa que los tirantes y los anclajes de doble oreja conectados permanecen perfectamente estacionarios mientras la longitud total del conjunto se retrae o se extiende.
¿Por qué los cilindros de los tensores deben fabricarse con tubo de acero sin costura en lugar de tubo soldado?
Bajo tensión axial extrema, las roscas en forma de V actúan como cuñas internas, ejerciendo una inmensa presión radial de estallido hacia el exterior contra las paredes del cilindro. El tubo soldado (ERW) contiene una costura de soldadura longitudinal que actúa como punto débil estructural. La alta presión radial puede abrir esta costura de soldadura, haciendo que el cilindro se abra y libere violentamente los tirantes. El tubo de acero sin costura se extruye de una palanquilla maciza sin juntas de soldadura, proporcionando una resistencia radial uniforme de 360 grados para contener con seguridad presiones de estallido extremas.
¿Cuál es la función del orificio testigo (orificio de inspección) en un tensor de cuerpo cerrado?
Dado que el cilindro de acero oculta las barras roscadas, un operario no puede verificar visualmente cuánta rosca permanece acoplada dentro del cilindro. Si se desenrosca demasiado, solo unas pocas roscas soportarán la carga enorme, lo que conduce a un arrancamiento catastrófico de la rosca. El orificio testigo se perfora radialmente a través del cilindro exactamente en la profundidad mínima de acoplamiento segura. Un inspector introduce una sonda de alambre en el orificio; si toca la barra de acero interior, la profundidad de acoplamiento es segura. Si la sonda lo atraviesa directamente, el tensor está desenroscado más allá de su límite seguro.
¿Por qué se requieren contratuercas (tuercas de seguridad) en los tensores de andamios de servicio pesado?
Las plataformas en voladizo soportan vibraciones dinámicas continuas procedentes de los impactos de la grúa torre, el movimiento de los operarios y la cizalladura del viento a gran altitud. Esta resonancia de alta frecuencia desciende por el tirante y actúa sobre las roscas del tensor, haciéndolas «caminar» lentamente o destorcen con el tiempo, lo que libera la tensión de contraflecha. Apretar las contratuercas contra los extremos planos del cilindro central crea fuerzas de cuña opuestas que bloquean los flancos de las roscas firmemente entre sí, haciendo que el tensor sea completamente inmune al aflojamiento inducido por vibraciones.
¿Puedo aplicar tensión al tensor inmediatamente después de hormigonar el anclaje superior de hormigón?
En absoluto. La tensión ascendente generada por el tensor se transfiere directamente al muro de corte de hormigón o a la viga de borde. El hormigón húmedo o «verde» posee una resistencia a cortante insignificante. Si un operario aplica tensión a un anclaje embebido antes de que el hormigón cure, la tensión localizada arrancará el anclaje por completo del muro, desencadenando un fallo localizado por desprendimiento cónico. El hormigón debe alcanzar un mínimo del 75 % de su resistencia de diseño a compresión a 28 días antes de aplicar cualquier tensión al tensor.
¿Qué es el gripado de roscas y cómo lo previenen las cuadrillas de andamiaje?
El gripado de roscas (soldadura en frío) ocurre cuando la rotación de superficies roscadas bajo carga extrema genera una fricción y un calor inmensos. Los puntos altos microscópicos del acero recubierto de zinc se fusionan físicamente, desgarrando el perfil de la rosca y agarrotando permanentemente el tensor. Los protocolos de obra lo previenen exigiendo la aplicación de lubricantes de extrema presión (EP), como grasa de bisulfuro de molibdeno o antigripaje a base de grafito, en las roscas antes de la instalación, creando una barrera que evita la fusión directa metal con metal.
¿Cómo comprueban los inspectores los daños ocultos en un tensor de cuerpo cerrado devuelto de una obra?
Los inspectores desenroscan por completo ambas barras del cilindro. Primero utilizan un calibre de paso de rosca sobre las roscas externas de la barra; si el calibre no asienta perfectamente, la barra se ha estirado plásticamente durante un evento de sobrecarga. A continuación, intentan enroscar a mano una barra nueva y verificada en el cilindro usado. Si la barra nueva se atasca o se agarra, indica que las roscas internas del cilindro se han deformado o que el propio cilindro se ha alargado. Cualquier atasco o desviación de paso exige la retirada permanente e inmediata del componente.
¿Por qué el galvanizado en caliente (HDG) requiere una ingeniería especial de tolerancias de rosca?
El proceso HDG sumerge el acero en zinc fundido, creando una capa gruesa resistente a la corrosión de 80 micras. Aplicar este espesor a roscas mecanizadas estándar hace que la barra sea demasiado ancha para enroscarla en el cilindro. Los fabricantes profesionales resuelven esto «sobre-roscando» las roscas internas del cilindro ligeramente más anchas que las tolerancias métricas estándar antes del baño de zinc. Una vez que la gruesa aleación de zinc se adhiere al acero, las roscas vuelven a las tolerancias estándar exactas, asegurando una rotación suave sin comprometer la barrera antioxidante de servicio pesado.
-

Lengge
Fabricante de sistemas de andamios en voladizo
Lengge es una fábrica con sede en China que produce vigas I para andamios en voladizo, tirantes, conectores, piezas empotradas y accesorios completos de andamios. Suministramos a contratistas, mayoristas y empresas de alquiler en más de 50 países desde nuestras instalaciones de producción en Hebei.