IDIOMA


O perigo extremo de montantes verticais não ancorados sobre vigas de aço
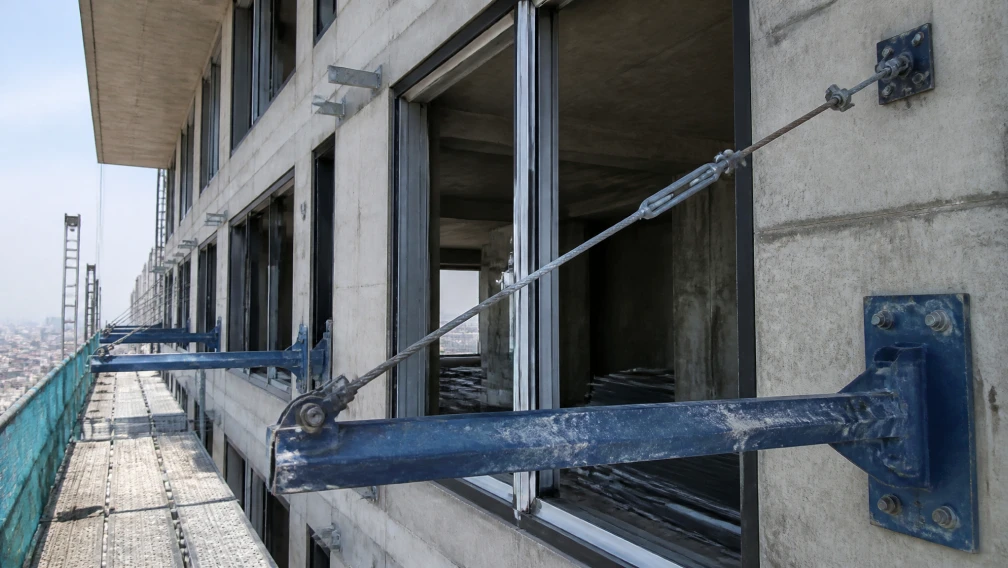
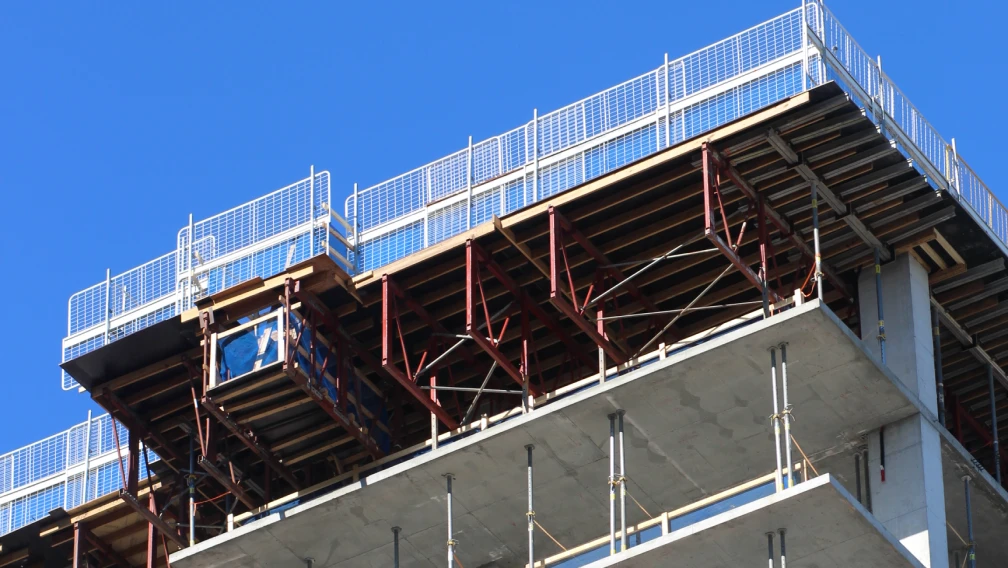
Na montagem de sistemas de andaimes em balanço de arranha-céus, toda a matriz tubular de andaimes de várias toneladas repousa sobre vigas estruturais de aço horizontais em balanço. Essas vigas, tipicamente vigas I ou vigas H de serviço pesado, apresentam mesas superiores de aço perfeitamente planas e lisas. Quando os operários colocam um montante vertical de andaime (um tubo de aço de 48,3 mm) diretamente sobre essa mesa plana de aço, o coeficiente de atrito entre as duas superfícies lisas de aço é quase zero. Sob uma carga vertical pura e estática em condições ideais, o tubo poderia permanecer estacionário. No entanto, os canteiros ativos são ambientes altamente dinâmicos.
O cisalhamento do vento em altitude, o impacto cinético dos operários se deslocando pela plataforma e a vibração das gruas torre ao depositar pesados paletes de materiais de alvenaria submetem continuamente a rede de andaimes a forças laterais (horizontais). Sem fixação mecânica na base absoluta, essas forças laterais farão com que os montantes verticais deslizem horizontalmente sobre a mesa lisa da viga em balanço. Se um montante deslizar para fora da borda da viga, a coluna vertical perde sua fundação, desencadeando instantaneamente um colapso progressivo e catastrófico de todo o andaime da fachada externa. Para neutralizar completamente esse perigo de deslizamento lateral, os engenheiros estruturais exigem a integração em fábrica do pino de posicionamento para andaimes diretamente na estrutura principal da viga em balanço.
Resposta direta: O que é um pino de posicionamento para andaimes?
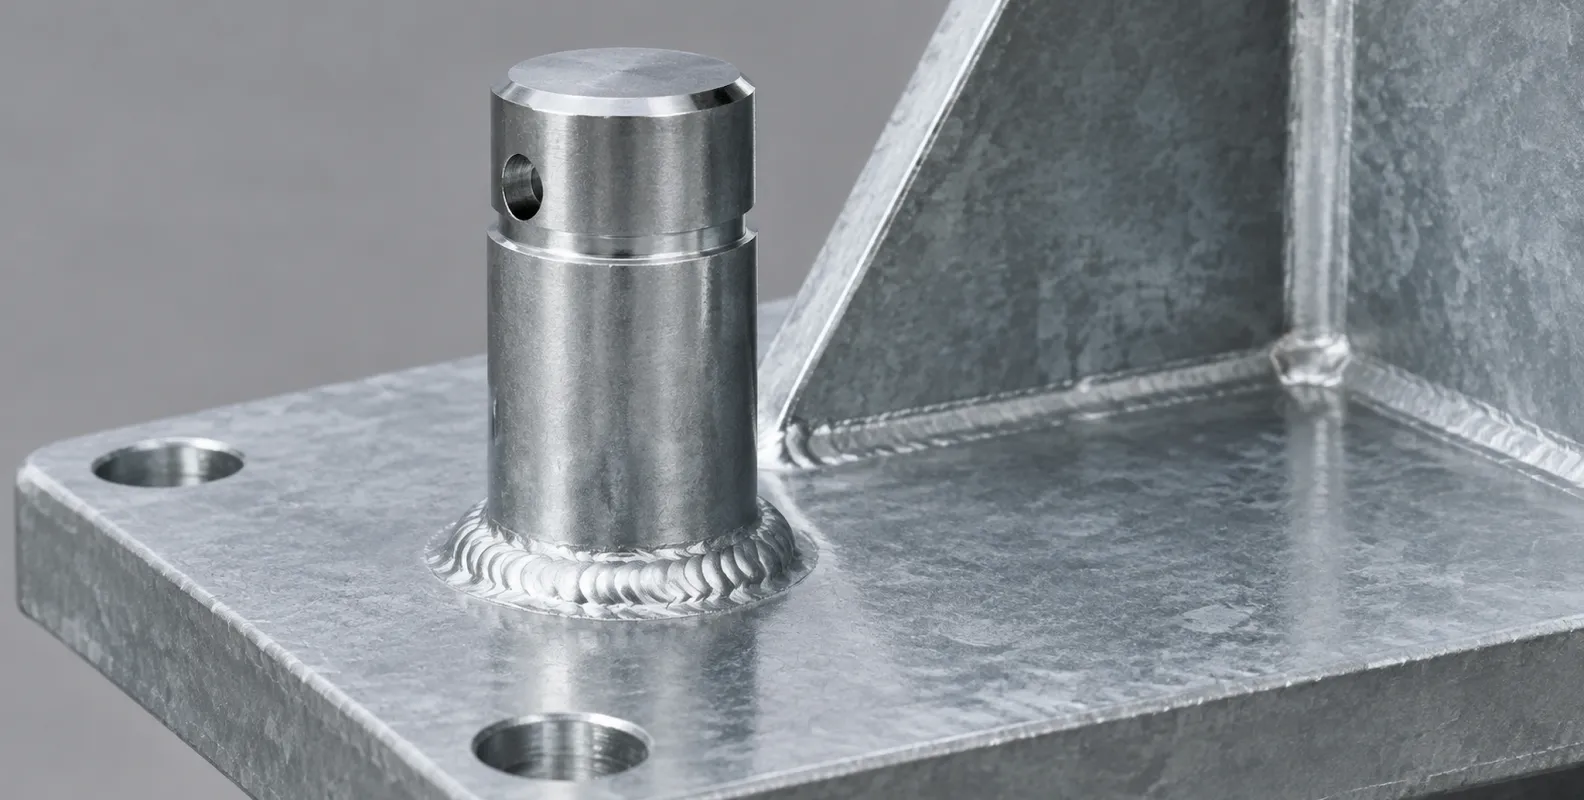
Um pino de posicionamento para andaimes (frequentemente chamado de pino de base ou pino de localização) é um espigão cilíndrico maciço de aço soldado verticalmente à mesa superior de uma viga em balanço. Ele serve como o ponto de ancoragem fundamental absoluto da matriz de andaimes. O pino é usinado com precisão para um diâmetro externo ligeiramente menor que o diâmetro interno de um tubo de andaime padrão de 48,3 mm. Durante a montagem, o montante vertical oco desliza diretamente sobre este pino saliente. O pino atua como um espigão de cisalhamento mecânico imóvel, travando fisicamente as coordenadas de base do tubo vertical na posição e fornecendo resistência total contra o deslocamento lateral e as forças de deslizamento horizontal causadas pelo cisalhamento do vento ou vibrações dinâmicas do canteiro.
Metalurgia: barra redonda maciça versus retalhos de tubo oco
O processo de fabricação e a seleção do material do pino de posicionamento determinam sua capacidade última de cisalhamento. Como o pino deve resistir a toda a carga horizontal de vento acumulada que atua contra a área de vela do andaime, a integridade metalúrgica é inegociável. Oficinas de fabricação econômicas frequentemente tentam reduzir custos de matéria-prima utilizando retalhos curtos de tubo de andaime oco padrão (48,3 mm de diâmetro externo) soldados à viga para atuar como pino de localização. Isso constitui uma grave violação de engenharia.
O tubo oco possui uma seção de parede fina (tipicamente 3,2 mm ou 4,0 mm). Quando forças laterais enormes empurram o montante vertical contra um pino oco, as paredes finas do pino atuam como uma zona de deformação. O tubo oco esmaga-se para dentro, deformando-se plasticamente até cisalhar na solda de base. Os sistemas profissionais de andaimes em balanço dependem exclusivamente de barra redonda de aço maciça para os pinos de posicionamento. Usinados a partir de tarugos de aço-carbono maciço Q235B ou Q355B, esses espigões maciços apresentam uma enorme área de seção transversal. Um pino maciço de aço de 36 mm oferece um aumento exponencial na resistência ao cisalhamento em comparação com um tubo oco, prevenindo completamente o esmagamento ou a ruptura sob cargas extremas de impacto lateral.
Tolerâncias dimensionais: cálculo da folga radial interna
O sucesso operacional de um pino de posicionamento depende de tolerâncias rigorosas de usinagem. O pino deve permitir que o tubo vertical do andaime deslize sobre ele suavemente durante a montagem manual, mas não deve estar tão folgado a ponto de permitir jogo cinético excessivo. Um tubo de andaime padrão de serviço pesado possui diâmetro externo de 48,3 mm e espessura de parede nominal de 4,0 mm. Isso resulta em um diâmetro interno (ID) teórico de 40,3 mm.
Se um fabricante usinar o pino maciço para um diâmetro de 40,0 mm, a folga é de apenas 0,3 mm. Embora matematicamente viável no papel, isso apresenta um pesadelo no canteiro. O acúmulo de galvanização, amassados microscópicos no tubo de andaime de locações anteriores ou um leve desalinhamento angular pelo operário farão com que o tubo emperre instantaneamente no pino. Os operários serão forçados a bater o montante vertical no lugar com marreta, danificando permanentemente o aço. Por outro lado, um pino usinado para 25 mm deixa uma folga interna enorme. Toda vez que o vento soprar, o montante vertical baterá para frente e para trás contra o pino, gerando cargas cinéticas de choque que enfraquecem a solda de base. O ótimo de engenharia para um tubo de parede de 4,0 mm é um pino de posicionamento usinado para um diâmetro externo exato de 36,0 mm. Isso proporciona uma folga diametral total de 4,3 mm (ou uma folga radial de 2,15 mm ao redor), permitindo uma montagem suave de encaixe direto enquanto mantém um alinhamento estrutural justo.
A física do nó de soldagem: especificações AWS D1.1
O pino de posicionamento não funciona de forma independente; sua capacidade é inteiramente ditada pela resistência da solda que o conecta à mesa da viga em balanço. O pino transfere imensas forças de cisalhamento lateral diretamente para a viga de base. Uma solda fraca romperá instantaneamente sob essas cargas. Códigos internacionais de fabricação estrutural, como a AWS D1.1, regem os parâmetros exatos dessa junta crítica.
O pino deve ser fixado por meio de uma solda de filete contínua de 360 graus ao redor de toda a circunferência de sua base. A espessura de garganta da solda deve ser matematicamente proporcional ao diâmetro do pino maciço e à espessura da mesa da viga. Para um pino maciço Q355B de 36 mm, é obrigatória uma solda de filete contínua de no mínimo 8 mm ou 10 mm. Fábricas certificadas utilizam braços robóticos de soldagem MIG (Metal Inert Gas) para executar essa junta. A soldagem robótica garante velocidade de deslocamento constante, controle preciso de tensão e cobertura perfeita do gás de proteção, eliminando as soldas porosas, inconsistentes ou com penetração insuficiente comumente associadas à soldagem manual com eletrodo revestido.
Gestão da Zona Afetada pelo Calor (ZAC) na viga principal
Soldar um pino de aço maciço à mesa superior de uma viga I em balanço para serviço pesado é um processo metalúrgico altamente técnico. A aplicação localizada de milhares de graus de calor funde o aço, unindo o pino e a mesa. No entanto, o ciclo de aquecimento rápido seguido de resfriamento rápido altera permanentemente a estrutura cristalina do aço na área imediatamente circundante. Essa área é conhecida como Zona Afetada pelo Calor (ZAC).
Se o processo de soldagem introduzir calor excessivo, ou se a viga de aço Q355B espessa resfriar rápido demais em um ambiente de fábrica frio, a ZAC torna-se altamente frágil e suscetível à fissuração induzida por hidrogênio. Sob cargas dinâmicas pesadas, a própria mesa pode trincar e descascar na raiz da solda. Fabricantes profissionais de aço gerenciam a ZAC utilizando protocolos rigorosos de pré-aquecimento em mesas estruturais espessas e garantindo um resfriamento controlado e gradual no ambiente de fabricação. Isso restaura a ductilidade do aço ao redor do pino, assegurando que a viga em balanço principal mantenha sua plena capacidade de flexão e tração.
Por que a soldagem de pinos de posicionamento em campo é uma grave violação de segurança
Um atalho persistente e perigoso na indústria de andaimes envolve a compra de vigas de aço brutas e não modificadas e a instrução a trabalhadores de canteiro para soldar em campo os pinos de posicionamento sobre as mesas depois que as vigas já estão instaladas no pavimento do edifício alto. Essa prática é universalmente condenada por engenheiros estruturais e auditores de segurança.
A soldagem em campo em um canteiro de obras ativo introduz variáveis incontroláveis que destroem a integridade da solda. Ventos fortes dispersam o gás de proteção durante a soldagem MIG ou TIG, introduzindo oxigênio e nitrogênio atmosféricos na poça de fusão, o que cria porosidade interna severa (bolhas de ar) que se estilhaça sob carga de cisalhamento. Além disso, os trabalhadores de canteiro não dispõem dos gabaritos de precisão necessários para alinhar os pinos perfeitamente. Se um pino for soldado apenas dois graus fora do prumo vertical, o tubo de andaime de 6 metros erguido sobre ele ficará fortemente inclinado, tornando toda a malha da fachada fora de esquadro. Todos os pinos de posicionamento devem ser 100% pré-soldados em fábrica, inspecionados quanto à qualidade e tratados superficialmente antes que o equipamento chegue à doca de carregamento.
Especificações de altura do pino: equilibrando alavancagem e ergonomia de montagem
A altura vertical do pino de posicionamento determina com que segurança ele segura o tubo do andaime, mas também dita a dificuldade física de erguer o andaime. Se um pino for cortado muito curto (por exemplo, 30 mm de altura), uma rajada de vento severa ou o tropeço de um trabalhador contra a base do montante pode gerar alavancagem suficiente para fisicamente saltar o tubo para cima e por cima do pino, causando um colapso.
Por outro lado, se o pino for cortado muito longo (por exemplo, 300 mm de altura), cria-se um grave risco ergonômico. As equipes de montagem manuseiam tubos de aço de 6,0 ou 6,4 metros pesando mais de 25 quilogramas. Para instalar o montante, os trabalhadores precisam erguer fisicamente todo o tubo de 6 metros verticalmente no ar até que a extremidade inferior ultrapasse o topo do pino, e então deslizá-lo para baixo. Um pino de 300 mm exige que os trabalhadores levantem aço pesado bem acima dos ombros, arriscando lesões musculoesqueléticas graves e aumentando a probabilidade de deixar o tubo cair da borda do edifício. O ótimo de engenharia estabelecido pelas diretrizes internacionais de andaimes determina uma altura de pino entre 100 mm e 150 mm. Essa altura proporciona imenso engate mecânico para impedir o escape do tubo, permanecendo baixa o suficiente para um manuseio manual seguro e ergonômico durante a fase caótica de montagem.
Gestão da umidade interna e prevenção da corrosão do tubo do montante
Uma consequência crítica e frequentemente negligenciada de colocar um tubo oco sobre um pino maciço soldado envolve a gestão da água. Durante a vida útil de vários anos de um projeto de edifício alto, chuvas torrenciais caem constantemente sobre a estrutura do andaime. A chuva escorre pelo exterior e pelo interior dos tubos dos montantes verticais.
Quando o tubo oco assenta rente à mesa plana da viga em balanço, envolvendo firmemente o pino de posicionamento maciço, cria-se uma vedação quase estanque à água na base. A água da chuva que desce pelo interior do tubo acumula-se no fundo, presa contra a mesa plana de aço sem nenhuma via de drenagem. Ao longo de meses, essa coluna de água parada corrói silenciosamente a base do montante vertical de dentro para fora, afinando a seção da parede exatamente no ponto de carga máxima de compressão. Para combater esse perigo oculto, os pinos de posicionamento avançados não são soldados perfeitamente rentes em toda a sua base. Os fabricantes frequentemente utilizam pinos ranhurados especializados ou integram pequenos furos de drenagem ao perfil da solda, permitindo que a condensação interna e a água da chuva escoem livremente para fora da base do tubo, protegendo assim a integridade estrutural da frota de andaimes.
Desafios da galvanização a quente (HDG) e acréscimo dimensional
As vigas em balanço e seus pinos de posicionamento soldados devem suportar condições atmosféricas brutais. Para evitar a formação profunda de camadas de ferrugem, empreiteiras internacionais de primeira linha exigem a galvanização a quente (HDG) para todos os componentes estruturais primários. Toda a viga fabricada, completa com os pinos soldados, é submersa em um banho de zinco fundido a 450 °C.
O processo HDG cria um revestimento espesso de liga zinco-ferro metalurgicamente aderido, tipicamente variando de 80 a 100 mícrons de espessura. Esse revestimento para serviço pesado apresenta um desafio mecânico único para os pinos de posicionamento. O zinco adere a todas as superfícies expostas, aumentando fisicamente o diâmetro externo do pino de aço maciço em até 0,2 mm. Além disso, quando a viga é retirada do banho de zinco, o zinco líquido frequentemente escorre pelo pino e acumula-se na solda da base, criando um filete metálico espesso e irregular. Se a tolerância inicial de usinagem entre o pino e o tubo for apertada demais, esse acúmulo de zinco tornará o pino completamente inutilizável no canteiro. Fabricantes profissionais antecipam esse acúmulo de zinco, usinando intencionalmente os pinos ligeiramente abaixo do tamanho nominal e utilizando a limpeza mecânica pós-galvanização (como a escovagem automatizada da base do pino) para garantir um encaixe perfeito do tubo, de encaixe direto, no momento da entrega.
O papel do pino de posicionamento no estabelecimento da malha ortogonal
O layout de uma enorme rede de andaimes de fachada não é arbitrário; ele deve obedecer a malhas geométricas rigorosas para distribuir as cargas uniformemente. O espaçamento horizontal entre os montantes verticais (o comprimento do vão) é ditado pelo comprimento das longarinas horizontais, tipicamente 1,8 metros, 2,4 metros ou 3,0 metros.
Os pinos de posicionamento soldados às vigas em balanço atuam como as coordenadas iniciais absolutas de toda essa malha tridimensional. Se a fábrica soldar os pinos às vigas em intervalos incorretos, o erro se multiplicará por toda a fachada. Por exemplo, se os pinos forem soldados a 1,85 metros de distância em vez de exatamente 1,80 metros, as longarinas horizontais padrão não alcançarão os tubos verticais. Os trabalhadores serão forçados a abandonar as longarinas e a remendar a estrutura usando tubos sobrepostos e acopladores giratórios, destruindo a capacidade de carga certificada do sistema. Os gerentes de compras devem exigir layout de precisão CNC (Controle Numérico Computadorizado) e soldagem robótica para garantir que os pinos nas vigas em balanço sejam espaçados com precisão milimétrica, assegurando uma montagem perfeita e rápida da malha ortogonal de andaimes.
Vencendo a sucção aerodinâmica: por que os pinos de posicionamento não resistem à tração
É vital que engenheiros estruturais e supervisores de canteiro compreendam as limitações mecânicas específicas de um pino de posicionamento. Uma espiga maciça de aço soldada a uma mesa oferece resistência massiva, praticamente inquebrável, contra o cisalhamento lateral (deslizamento horizontal). No entanto, ela oferece resistência absolutamente zero contra a tração axial (sucção vertical).
Durante eventos climáticos severos, rajadas de vento extremas atingindo a tela de proteção contra detritos atuam como uma vela, gerando uma enorme sustentação aerodinâmica. Essa força de sucção tenta puxar fisicamente toda a estrutura do andaime para cima, afastando-a do edifício. Como o montante vertical simplesmente repousa solto sobre o pino de posicionamento, uma rajada de vento ascendente levantará o tubo diretamente para fora do pino, causando um desprendimento catastrófico. Portanto, o pino de posicionamento nunca deve ser tratado como uma âncora contra sucção. Para neutralizar a sucção do vento, os engenheiros de canteiro devem utilizar abraçadeiras para vigas de andaime para serviço pesado ou acopladores de contenção forjados com placa de base para travar fisicamente as longarinas horizontais mais baixas diretamente às mesas das vigas estruturais em balanço. O pino gerencia o cisalhamento; as abraçadeiras gerenciam a tração.
Garantia da qualidade: Inspeção por Partículas Magnéticas (MPI) nas soldas dos pinos
Como o pino de posicionamento é um ponto único de falha absoluto contra o deslizamento horizontal, a integridade da solda de filete que o conecta à viga de aço de seção H deve ser verificada antes da implantação. A inspeção visual isolada é grosseiramente inadequada, pois microfissuras letais frequentemente se escondem logo abaixo da superfície do cordão de solda.
Fábricas profissionais de estruturas de aço utilizam a Inspeção por Partículas Magnéticas (MPI) para verificar esses nós críticos. Um operador magnetiza o pino e a área circundante da mesa e, em seguida, aplica uma fina camada de partículas de óxido de ferro (em pó seco ou em suspensão líquida). Se existir uma fissura microscópica ou um defeito de falta de fusão na solda, ele perturba o campo magnético, forçando as partículas de ferro a se aglomerarem diretamente sobre a falha invisível, tornando-a instantaneamente visível sob luz ultravioleta. Os contratos de compra para sistemas em balanço de edifícios altos devem exigir explicitamente relatórios de MPI para todas as soldas de base dos pinos, garantindo que zero componentes defeituosos cheguem ao canteiro ativo.
Manutenção da frota: detectando pinos empenados e deformação por escoamento
As vigas em balanço são ativos de capital pesados, projetados para sobreviver a uma década de ciclos contínuos de locação. No entanto, os pinos de posicionamento soldados a elas são submetidos a abusos diários severos. Quando guindastes de torre baixam paletes de tijolos sobre a plataforma de apoio, a oscilação acidental do guindaste frequentemente faz a carga de 2 toneladas colidir lateralmente contra os tubos verticais do andaime. Esse impacto cinético transfere-se instantaneamente para o pino de posicionamento.
Ao longo de múltiplos projetos, esses impactos repetidos podem fazer o pino de aço maciço empenar levemente para fora do prumo. Mesmo um empenamento de 3 graus no pino forçará o tubo de andaime de 6 metros a inclinar-se fortemente, tornando impossível erguer a malha da fachada em esquadro. Durante a fase de desmobilização e revisão no pátio de andaimes, as equipes de manutenção devem verificar fisicamente cada pino de posicionamento usando um calibre de luva de aço especializado e um esquadro de mecânico. Se um pino apresentar deformação plástica por escoamento (empenamento), ele não pode ser endireitado com uma marreta, pois a dobra a frio enfraquece severamente o aço. O pino danificado deve ser cortado com um maçarico de plasma, a mesa deve ser esmerilhada até ficar perfeitamente lisa, e um pino maciço novinho em folha deve ser ressoldado roboticamente e regalvanizado antes que a viga retorne ao estoque ativo.
Integração com macacos de base ajustáveis e mecanismos de nivelamento
Em andaimes convencionais apoiados no solo, os trabalhadores utilizam macacos de base ajustáveis roscados apoiados sobre tábuas de madeira para compensar terrenos irregulares. Ao erguer sobre uma viga de aço em balanço, o paradigma muda inteiramente. A mesa superior da viga de aço já está perfeitamente nivelada e é estruturalmente rígida.
Portanto, utilizar macacos de base roscados sobre uma viga em balanço é redundante e introduz uma perigosa instabilidade mecânica. Um macaco de base roscado apoiado sobre uma mesa de aço lisa não tem como aderir à superfície e deslizará instantaneamente sob carga lateral. O pino de posicionamento soldado substitui o macaco de base inteiramente. O montante vertical encaixa-se diretamente sobre o pino, apoiando sua borda de aço nua diretamente sobre a mesa da viga em balanço. Se pequenos ajustes de altura forem necessários para compensar características arquitetônicas específicas, os trabalhadores devem fazer esses ajustes mais acima na matriz do andaime, usando macacos de topo ajustáveis em U no topo dos montantes, mantendo a conexão absolutamente rígida e fixada por pino na base.
Exigências de compras B2B para sistemas internacionais em balanço
Importar enormes vigas estruturais de aço pré-fabricadas em balanço através de fronteiras internacionais exige uma abordagem intransigente de verificação da cadeia de suprimentos. Uma falha na solda de base em uma viga em balanço suspensa a 40 andares sobre uma zona de pedestres carrega consequências humanas e legais catastróficas. Gerentes de compras B2B não podem arriscar selecionar fornecedores com base apenas no menor preço por tonelada de aço.
Para estabelecer uma cadeia de suprimentos segura e em conformidade, os compradores devem incorporar exigências rigorosas de verificação diretamente em seus contratos comerciais de compra:
- Rastreabilidade de Materiais: Exija Certificados de Ensaio de Usina (MTC) oficiais comprovando que as vigas em balanço primárias e a barra redonda maciça usada nos pinos de posicionamento são fabricadas em aço carbono de alta resistência Q355B (ou S355JR) verificado, rejeitando explicitamente substituições por Q235B comum.
- Relatórios de END de Soldagem: Exija relatórios abrangentes de Ensaios Não Destrutivos (especificamente Inspeção por Partículas Magnéticas ou ultrassom) verificando 100% de penetração e zero fissuração interna nas soldas de filete que conectam os pinos às mesas.
- Garantias de Tolerância Dimensional: Especifique o diâmetro externo exato dos pinos (por exemplo, 36,0 mm +/- 0,5 mm) e imponha protocolos de inspeção pós-galvanização para garantir que o acúmulo de zinco não torne os pinos grossos demais para os tubos padrão de 48,3 mm.
- Exigências de Acabamento Superficial: Especifique explicitamente galvanização a quente (HDG) para serviço pesado com mínimo de 80 mícrons para todo o conjunto em balanço, garantindo a sobrevivência em ambientes marítimos agressivos ou industriais severos.
Logística e aritmética da malha: calculando as necessidades de pinos e vigas
O planejamento logístico de um projeto de megafachada depende de uma aritmética de área precisa, orientada pelas dimensões da malha do andaime. Cada montante vertical apoiado sobre uma viga em balanço requer exatamente um pino de posicionamento.
Se o plano de engenharia estrutural determinar um vão de carga para serviço pesado exigindo vigas em balanço espaçadas a cada 1,2 metros, e a matriz do andaime tiver três tábuas de largura (exigindo duas fileiras de montantes verticais), então cada viga em balanço individual deve ser fabricada com exatamente dois pinos de posicionamento soldados na distância precisa entre os eixos das longarinas transversais. Uma fachada com 120 metros de extensão horizontal exigirá 100 vigas em balanço, demandando um total de 200 pinos de posicionamento perfeitamente alinhados e soldados roboticamente apenas para o nível da base. Os responsáveis pelas compras devem fornecer ao fabricante as dimensões exatas da malha para garantir que os robôs de soldagem CNC posicionem os pinos impecavelmente, pois corrigir pinos desalinhados no canteiro é estrutural e economicamente impossível.
Conecte-se com nossa equipe de engenharia para sistemas de vigas em balanço certificados
A Lengge Steel fabrica sistemas certificados de andaimes em balanço para serviço pesado destinados à logística global de edifícios altos. Nossas linhas de produção fornecem vigas I em balanço Q355B totalmente pré-fabricadas, vigas de seção H, âncoras forjadas em matriz e pinos de posicionamento maciços de aço usinados com precisão. Aplicamos protocolos rigorosos de soldagem robótica, inspeção END abrangente e galvanização a quente premium para garantir tolerâncias dimensionais impecáveis e enorme capacidade de cisalhamento sob cargas extremas de vento. Envie suas plantas arquitetônicas, limites de projeção pretendidos e dimensões da malha do andaime à nossa mesa de engenharia para receber uma cotação estrutural abrangente e documentação de fabricação certificada. Visite nossa página de contato para garantir hoje mesmo sua cadeia de suprimentos de acesso a fachadas de alto desempenho.
Perguntas frequentes
Se um montante de andaime for submetido a uma carga lateral de vento de 15 kN, qual é a tensão de cisalhamento em um pino de posicionamento maciço de 36 mm?
Para determinar a tensão de cisalhamento, primeiro calcule a área da seção transversal do pino maciço de 36 mm. A área ($A$) é calculada como $\pi \times r^2$, que equivale a $3,1415 \times (18\text{mm})^2 \approx 1.017,8 \text{ mm}^2$. A tensão de cisalhamento ($\tau$) é a força aplicada dividida pela área: $15.000 \text{ N} / 1.017,8 \text{ mm}^2 = 14,73 \text{ MPa}$. Um pino maciço de aço de alta resistência Q355B padrão possui uma resistência mínima ao escoamento de 355 MPa. Portanto, uma tensão de cisalhamento de 14,73 MPa está massivamente abaixo do ponto de escoamento, proporcionando um imenso fator de segurança estrutural contra cargas severas de vento horizontal.
Por que é perigoso usar retalhos de tubo oco de andaime como pinos de posicionamento?
Os tubos ocos de andaime têm paredes finas (tipicamente 3,2 mm ou 4,0 mm). Quando forças laterais massivas empurram o montante vertical contra um pino oco, a seção transversal fina não possui massa estrutural para resistir à energia cinética. O tubo oco atua como uma zona de deformação; ele esmaga-se para dentro e deforma-se plasticamente antes de eventualmente cisalhar na solda da base. Deve-se utilizar barra redonda maciça de aço para proporcionar resistência exponencial ao cisalhamento e evitar o esmagamento sob impactos dinâmicos pesados.
Qual é o diâmetro externo ideal para um pino de posicionamento usado com um tubo de andaime padrão de 48,3 mm x 4,0 mm?
Um tubo de 48,3 mm com espessura de parede de 4,0 mm possui um diâmetro interno (DI) teórico de 40,3 mm. Usinar um pino com exatamente 40,0 mm deixa apenas 0,3 mm de folga, garantindo que o tubo vai emperrar devido a pequenas amassaduras ou ao acúmulo de galvanização. O ótimo de engenharia é um diâmetro externo de 36,0 mm. Isso proporciona uma folga diametral total de 4,3 mm (uma folga radial de 2,15 mm ao redor), que equilibra perfeitamente uma montagem suave e rápida de encaixe direto sem permitir uma folga cinética perigosa.
Por que a soldagem em campo de pinos de posicionamento às vigas em balanço é estritamente proibida?
A soldagem em campo em um canteiro de obras ativo introduz variáveis severas e incontroláveis. Ventos fortes dispersam o gás de proteção, criando soldas porosas e cheias de ar que se estilhaçam sob carga de cisalhamento. Os trabalhadores de canteiro não dispõem de gabaritos de precisão, resultando em pinos desalinhados que forçam as colunas verticais para fora do prumo. Além disso, o resfriamento irregular em ambientes frios cria Zonas Afetadas pelo Calor (ZAC) frágeis nas mesas das vigas. Todos os pinos devem ser pré-soldados em fábrica usando robótica, pré-aquecimento adequado e ensaios não destrutivos.
Os pinos de posicionamento impedem que o andaime seja levantado durante uma tempestade?
Não, os pinos de posicionamento oferecem resistência absolutamente zero à tração axial ou à sucção aerodinâmica. O tubo vertical oco simplesmente repousa solto sobre o pino maciço. Se o vento extremo criar sustentação aerodinâmica, o tubo será puxado diretamente para cima e para fora do pino. Para neutralizar a sucção, os engenheiros de canteiro devem utilizar abraçadeiras para vigas de andaime para serviço pesado ou placas de contenção aparafusadas para travar fisicamente os tubos horizontais mais baixos diretamente às mesas das vigas em balanço.
Como a galvanização a quente (HDG) complica a fabricação dos pinos de posicionamento?
O processo HDG submerge a viga fabricada em zinco fundido, criando uma barreira anticorrosiva de 80 mícrons de espessura, metalurgicamente aderida. Esse zinco reveste todas as superfícies, aumentando fisicamente o diâmetro externo do pino de posicionamento. Além disso, o zinco líquido frequentemente escorre pelo pino e acumula-se na solda da base, criando um filete metálico espesso. Fabricantes profissionais devem usinar os pinos ligeiramente abaixo do tamanho nominal e utilizar limpeza mecânica pós-galvanização (como escovagem automatizada) para garantir que o acúmulo de zinco não impeça o tubo do andaime de deslizar sobre o pino no canteiro.
Por que os pinos de posicionamento não devem ser fabricados com mais de 150 mm de altura?
A altura excessiva do pino cria um grave risco ergonômico durante a montagem. As equipes de canteiro manobram manualmente tubos de aço de 6,0 metros pesando mais de 25 quilogramas. Para instalar o montante sobre um pino de 300 mm, os trabalhadores precisam erguer o enorme tubo de aço perigosamente alto acima dos ombros para ultrapassar o topo do pino antes de deslizá-lo para baixo. Uma altura de pino entre 100 mm e 150 mm proporciona imensa alavancagem mecânica para impedir que o tubo escape, permanecendo baixa o suficiente para um manuseio manual seguro e eficiente.
O que é a Inspeção por Partículas Magnéticas (MPI) e por que ela é usada nas soldas dos pinos?
A MPI é um método de ensaio não destrutivo usado para detectar microfissuras ocultas ou defeitos de falta de fusão em soldas de aço. Um operador magnetiza a área da solda e aplica finas partículas de óxido de ferro. Qualquer fissura microscópica perturba o campo magnético, forçando as partículas de ferro a se aglomerarem exatamente sobre a falha invisível, revelando-a instantaneamente sob luz UV. A inspeção visual isolada não consegue detectar defeitos subsuperficiais de solda, tornando o relatório de MPI uma exigência obrigatória de compras para nós críticos de cisalhamento como os pinos de posicionamento.
Por que a água se acumula dentro dos montantes verticais apoiados sobre pinos de posicionamento?
A água da chuva escorre rotineiramente pelo interior dos tubos ocos de andaime. Quando o tubo assenta inteiramente rente à mesa plana de aço da viga em balanço, envolvendo firmemente o pino maciço, forma-se uma vedação quase estanque à água. A água da chuva retida acumula-se no fundo do tubo, corroendo silenciosamente a base do montante de dentro para fora. Pinos de posicionamento avançados integram pequenos furos de drenagem ou ranhuras no perfil da solda de base para permitir que essa condensação interna escoe com segurança.
Como os pinos de posicionamento determinam a precisão de toda a fachada de andaimes?
O espaçamento horizontal entre os montantes verticais (comprimento do vão) é ditado pelos comprimentos padrão das longarinas (por exemplo, 1,8 m ou 2,4 m). Os pinos de posicionamento soldados às vigas em balanço estabelecem as coordenadas iniciais absolutas dessa malha. Se a fábrica soldar os pinos mesmo com apenas 20 mm de desalinhamento, as longarinas horizontais rígidas não alcançarão os tubos verticais. Isso força os trabalhadores a abandonar as longarinas fixas e a remendar a estrutura com tubos sobrepostos, destruindo a capacidade de carga certificada da malha.
-

Lengge
Fabricante de sistemas de andaimes cantilever
A Lengge é uma fábrica sediada na China que produz vigas I para andaimes cantilever, tirantes, conectores, peças embutidas e acessórios completos de andaimes. Atendemos empreiteiros, atacadistas e empresas de locação em mais de 50 países a partir de nossas unidades de produção no Hebei.