IDIOMA


A exigência operacional de tensionamento de precisão em plataformas em balanço
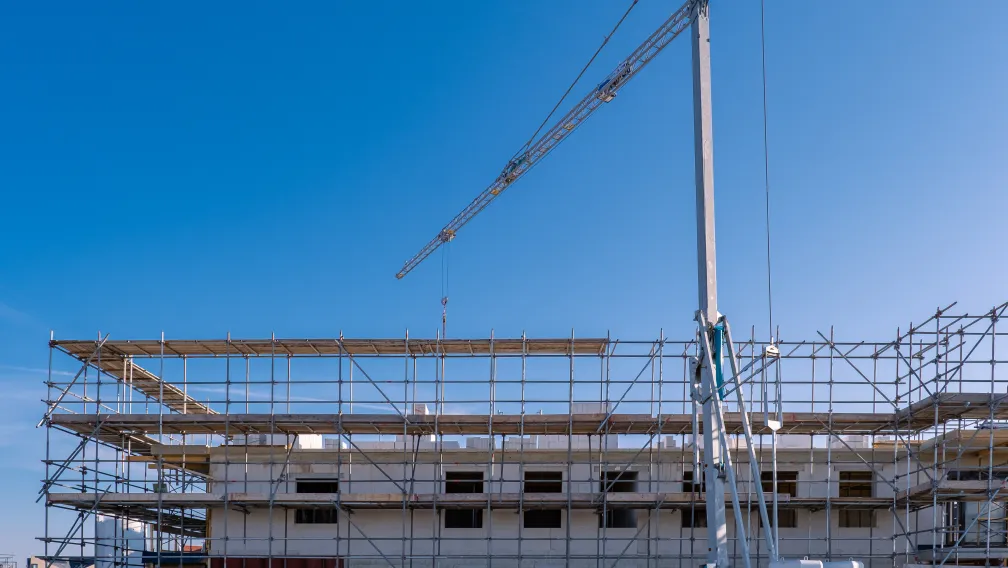
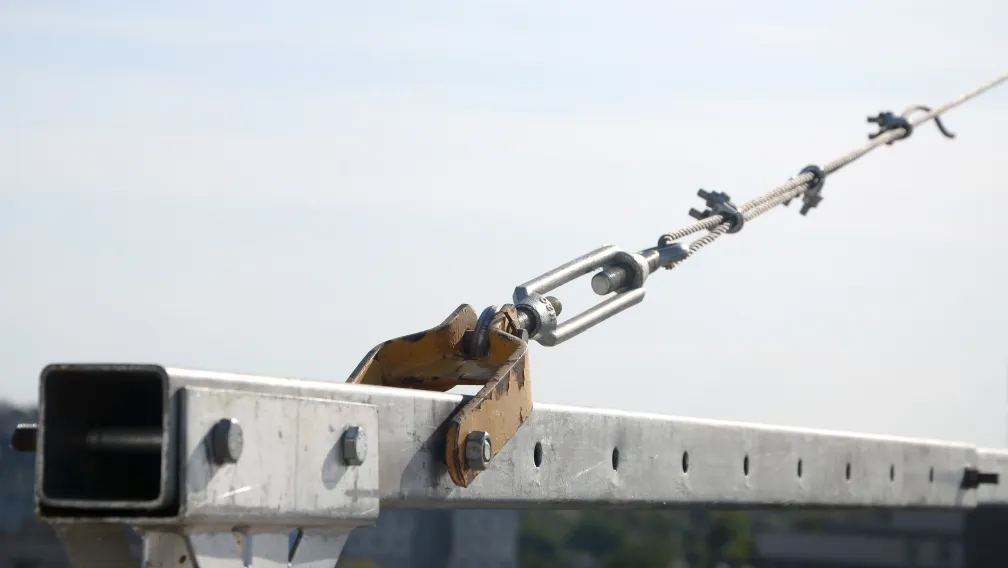
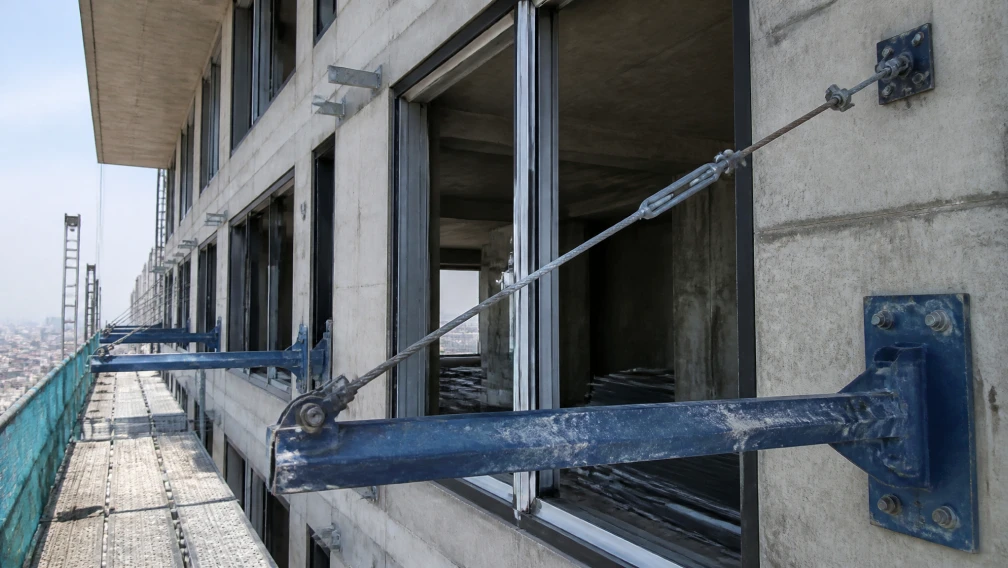
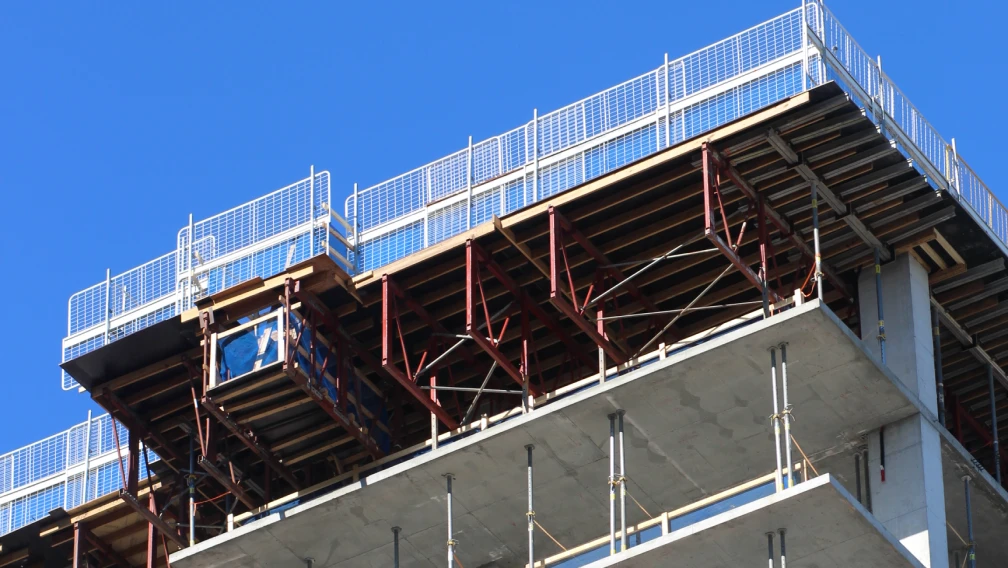
Os sistemas de andaimes em balanço projetam uma imensa massa física para fora da fachada do edifício. As forças gravitacionais exercidas pela matriz tubular de aço, pelo assoalho de madeira e pelo tráfego ativo de trabalhadores geram um enorme momento fletor rotacional na base das vigas estruturais em balanço. Para evitar que a viga I em balanço horizontal se desvie além dos limites de engenharia aceitáveis, os engenheiros de canteiro integram linhas de tensão diagonais que conectam a ponta externa da viga à estrutura de concreto superior. Essa linha diagonal converte a força de flexão descendente em tração axial.
No entanto, conectar uma barra de aço de comprimento fixo entre dois pontos de ancoragem estáticos não oferece nenhuma resistência de carga inicial. Devido às tolerâncias de fabricação, à acomodação estrutural e às microvariações nas dimensões do concreto do edifício, uma barra fixa será curta demais para instalar ou longa demais, deixando folga na linha. A folga permite que a viga em balanço se deflete para baixo sob carga antes que o tirante entre em ação, desencadeando um deslocamento catastrófico do centro de gravidade da plataforma de andaimes. Os engenheiros de canteiro resolvem esse déficit mecânico integrando um esticador de corpo fechado diretamente no conjunto do tirante, proporcionando a capacidade de retrair o comprimento da barra e aplicar uma pré-tensão exata em escala milimétrica a toda a rede estrutural.
Resposta direta: O que é um esticador de corpo fechado?
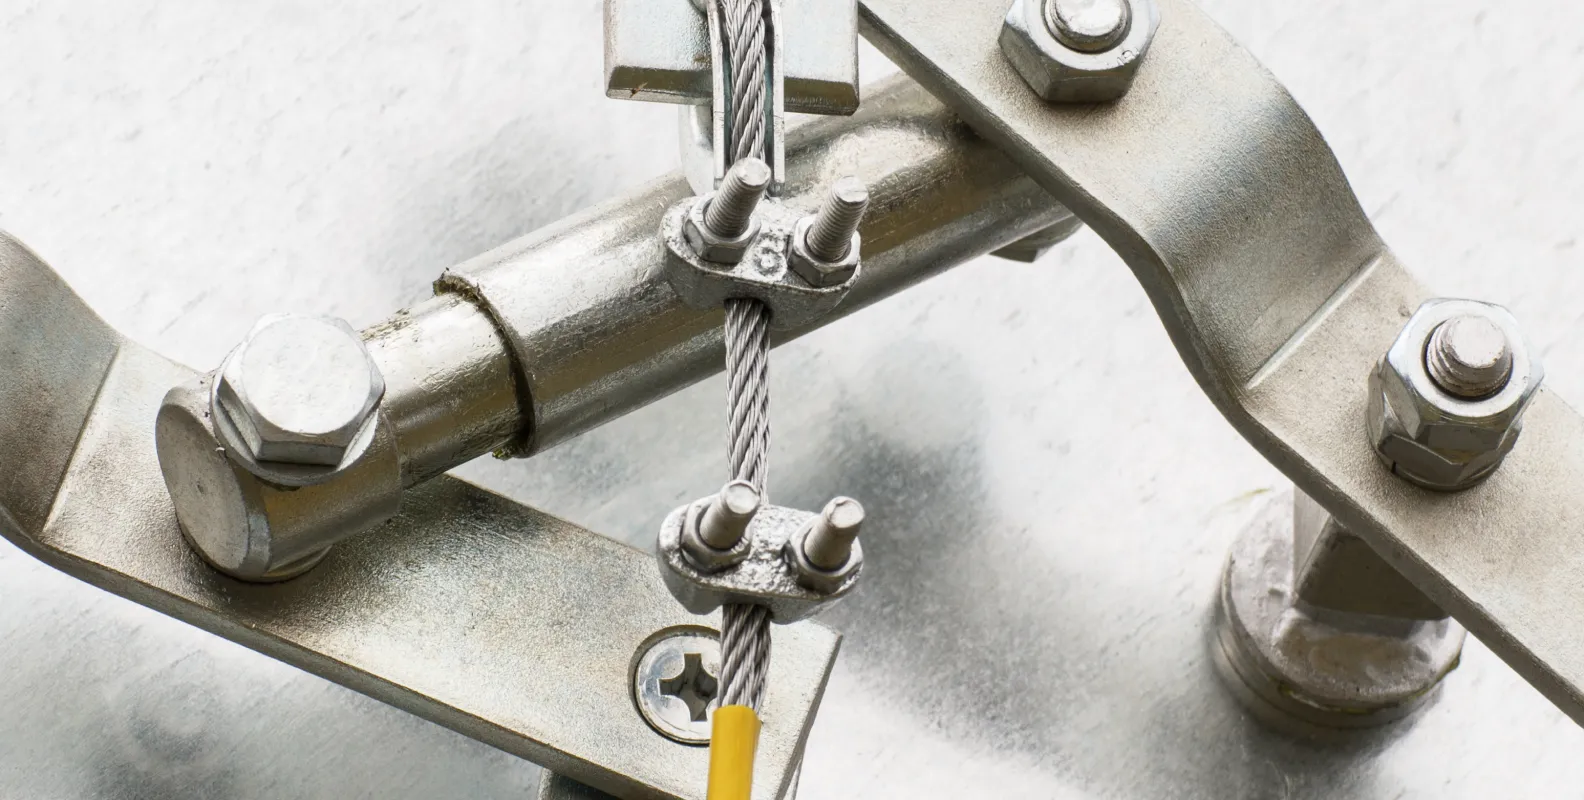
Um esticador de corpo fechado é um dispositivo mecânico de tensionamento para serviço pesado usado para ajustar o comprimento e a tensão dos tirantes de andaimes. Consiste em um cilindro central tubular de aço maciço com roscas internas à esquerda em uma extremidade e roscas à direita na outra. Duas barras de aço rosqueadas (frequentemente terminando em olhais forjados ou mandíbulas de forquilha) são aparafusadas nas extremidades opostas do cilindro. Quando um trabalhador gira o corpo tubular central com uma chave, as roscas de sentidos opostos puxam ambas as barras para dentro simultaneamente, eliminando a folga física e aplicando uma imensa pré-tensão axial à linha de suporte diagonal em balanço. O corpo tubular fechado protege as roscas internas de respingos de concreto, poeira abrasiva e travamento de roscas induzido pelas intempéries.
Arquiteturas de estrutura aberta versus corpo fechado em ambientes de grande altura
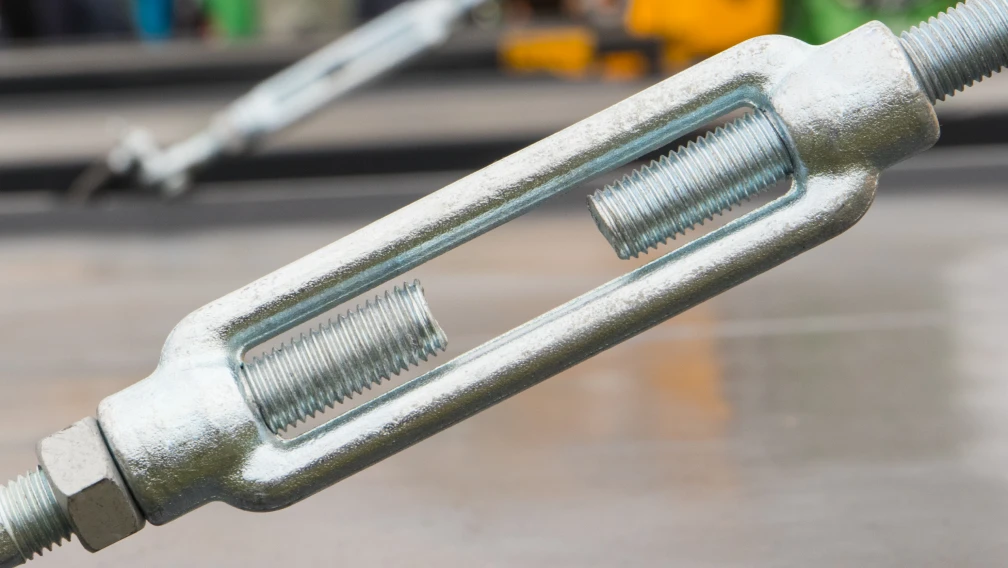
As equipes de compras devem especificar a arquitetura de esticador correta para o ambiente de trabalho pretendido. A amarração marítima padrão e o tensionamento agrícola utilizam esticadores de estrutura aberta (ou corpo aberto). Estes apresentam um corpo central composto por dois argolões de aço expostos ou uma estrutura vazada, deixando as barras rosqueadas internas completamente visíveis.
Embora as estruturas abertas permitam uma fácil inspeção visual da profundidade de engate da rosca, elas apresentam uma vulnerabilidade fatal na construção em altura com concreto. As áreas de trabalho em altura são inundadas por lama de concreto úmido, poeira de argamassa altamente alcalina e detritos abrasivos. Quando respingos de concreto caem sobre as roscas expostas de um esticador de estrutura aberta, eles curam até formar uma massa sólida. O cimento endurecido trava as roscas permanentemente dentro do cilindro. Quando os trabalhadores tentam desmontar o andaime meses depois, o esticador não pode ser afrouxado, forçando as equipes a cortar destrutivamente os tirantes de alta resistência com maçaricos oxiacetilênicos. Um esticador de corpo fechado utiliza um tubo de aço contínuo e sem costura que protege as roscas internas inteiramente da contaminação ambiental, garantindo que o mecanismo permaneça totalmente ajustável e removível ao final do ciclo de vida do projeto.
A vantagem mecânica dos passos de rosca de sentidos opostos
O esticador opera segundo os princípios mecânicos do plano inclinado, enrolado em espiral para formar uma rosca. A característica de engenharia que define o esticador é a utilização de roscas de sentidos opostos. Uma extremidade do cilindro utiliza uma rosca padrão à direita (no sentido horário), enquanto a extremidade oposta é rosqueada com uma rosca à esquerda (no sentido anti-horário).
Essa geometria específica gera um efeito multiplicador sobre o comprimento do curso. Se o dispositivo utiliza uma rosca métrica padrão M24 com passo de 3,0 mm, uma rotação completa de 360 graus do cilindro central desloca a barra à direita 3,0 mm para dentro. Simultaneamente, a rotação desloca a barra à esquerda 3,0 mm para dentro. Uma única rotação do cilindro retrai o comprimento total do conjunto do tirante em exatamente 6,0 mm. Essa retração de ação dupla proporciona aos trabalhadores de canteiro uma imensa vantagem mecânica, permitindo que um único operário com uma chave de 500 mm gere várias toneladas de tensão axial na linha de suporte diagonal, levantando fisicamente a ponta externa de uma viga I pesada.
Cálculo dos limites de contraflecha para vigas horizontais em balanço
A função principal do esticador é induzir uma «contraflecha» na estrutura em balanço. A deflexão é inevitável quando milhares de quilogramas de materiais de andaime são depositados sobre uma viga horizontal. Se a viga começa perfeitamente nivelada, o peso adicionado a dobrará para baixo, fazendo com que os montantes verticais do andaime se inclinem perigosamente para fora, em direção à rua.
Os engenheiros de canteiro utilizam o esticador para curvar ligeiramente para cima a viga sem carga antes de o andaime ser erguido. Esse ângulo ascendente é conhecido como contraflecha. O projeto estrutural dita o ângulo exato de contraflecha, tipicamente variando de 1 a 2 graus acima da horizontal. O trabalhador gira o esticador até que a ponta da viga I em balanço suba até a cota calculada. Quando a pesada matriz tubular de andaimes é subsequentemente erguida sobre a viga, o peso morto empurra a viga para baixo. A contraflecha neutraliza essa deflexão, resultando em uma viga em balanço totalmente carregada que se acomoda perfeitamente nivelada a zero grau, mantendo a verticalidade absoluta a prumo da fachada do andaime.
Metalurgia do cilindro central: tubo de aço sem costura versus tubo soldado
O cilindro central fechado absorve toda a carga de tensão axial transmitida pelos tirantes. O processo de fabricação desse cilindro dita o limite de escoamento último do nó de tensão. Fornecedores econômicos fabricam rotineiramente esticadores de corpo fechado usando tubo de aço barato soldado por resistência elétrica (ERW).
O tubo ERW apresenta uma costura de solda longitudinal que percorre todo o comprimento do tubo. Sob tensão axial extrema, as roscas opostas atuam como cunhas internas, exercendo uma imensa pressão radial de ruptura para fora contra a parede do cilindro. Se o cilindro for fabricado com tubo ERW, essa pressão radial eventualmente abrirá a costura de solda longitudinal, fazendo com que o cilindro se abra e libere as barras rosqueadas instantaneamente. Os tensionadores profissionais para andaimes exigem o uso de tubo de aço carbono sem costura (tipicamente Q355B ou aço 20#). O tubo sem costura é extrudado a partir de um tarugo de aço maciço sem nenhuma junta de solda, proporcionando resistência radial uniforme e eliminando o risco de falhas por ruptura sob cargas severas de pré-tensionamento.
Limite de escoamento e capacidade de tração das barras rosqueadas
Enquanto o cilindro deve resistir à ruptura, as barras rosqueadas internas devem resistir ao alongamento axial puro. As seções de tirante para andaime conectadas ao esticador determinam o limite de tensão do sistema. Os gerentes de compras devem verificar a qualidade específica do aço utilizada nas extremidades forjadas das barras.
Os esticadores comerciais básicos utilizam aço doce Q235B. O aço doce possui um limite de escoamento relativamente baixo (235 MPa). Quando um torque excessivo é aplicado ao cilindro do esticador, as roscas de Q235B alongam-se plasticamente. A distância entre as cristas individuais da rosca aumenta, travando permanentemente as roscas dentro do cilindro e destruindo o acessório. Os andaimes em balanço para serviço pesado especificam aço de baixa liga Q355B ou aço-liga de cromo 40Cr para as extremidades rosqueadas. Essas ligas de alta resistência opõem-se à deformação plástica sob cargas enormes, garantindo que as roscas mantenham seu passo geométrico preciso mesmo quando submetidas a 50 kN ou 60 kN de tensão diagonal.
Gestão da gripagem de roscas e da soldagem a frio sob alta pressão
À medida que o trabalhador aperta o esticador sob carga pesada, o atrito massivo gera calor entre as roscas externas da barra e as roscas internas do cilindro. Se ambos os componentes forem fabricados com qualidades idênticas de aço carbono ou estiverem fortemente galvanizados, esse atrito extremo leva a uma falha metalúrgica conhecida como gripagem de roscas.
A gripagem, ou soldagem a frio, ocorre quando os pontos altos microscópicos das duas superfícies metálicas se fundem fisicamente sob pressão imensa. Quando o trabalhador força o giro da chave, o metal fundido se rasga, destruindo completamente o perfil da rosca e travando o esticador de forma definitiva. Os protocolos de canteiro devem exigir a aplicação de lubrificantes de extrema pressão (EP), como graxa de bissulfeto de molibdênio ou compostos antigripantes à base de grafite, nas roscas do esticador antes da instalação. Essa barreira lubrificante evita a fusão direta metal com metal e garante que a linha de tensão possa ser liberada com segurança durante a fase de desmontagem do andaime.
A necessidade de contraporcas de travamento contra a vibração dinâmica
Um tirante tensionado não permanece estaticamente carregado. As plataformas de construção em altura são submetidas a vibrações dinâmicas contínuas. Os impactos do guindaste de torre, a queda de paletes e o cisalhamento do vento em grande altitude fazem o tirante diagonal vibrar como uma corda de guitarra. Essa ressonância de alta frequência atua sobre as roscas do esticador.
Após semanas de exposição à vibração cíclica, as roscas internas podem lentamente «caminhar» ou recuar, fazendo com que o cilindro do esticador se desenrosque e libere a tensão de contraflecha. Para deter esse recuo mecânico, os esticadores para serviço pesado são equipados com contraporcas (porcas de travamento) em ambas as barras rosqueadas. Uma vez que o trabalhador alcança a tensão exata necessária, ele rosqueia as contraporcas firmemente contra as extremidades planas do cilindro central. Essas porcas atuam como cunhas opostas, prensando os flancos das roscas firmemente entre si e tornando o cilindro completamente imune ao afrouxamento induzido por vibração.
Integração com âncoras de orelha dupla e pinos de forquilha
O corpo do esticador raramente se fixa diretamente à estrutura do edifício. Em vez disso, as barras rosqueadas que saem do esticador tipicamente terminam em olhais circulares forjados. Esses olhais devem se conectar à viga em balanço e à parede de concreto superior.
Para garantir que a carga se transfira como tração axial pura sem induzir momentos fletores excêntricos, os engenheiros de canteiro utilizam uma âncora de orelha dupla soldada ao aço de base. O olhal do esticador encaixa-se precisamente entre as duas chapas de aço paralelas da âncora. Um pino de forquilha de alta resistência é passado através do conjunto e fixado. Essa configuração cria uma articulação pivotante de cisalhamento duplo. O pivô permite que o esticador se alinhe automaticamente ao ângulo geométrico exato do tirante, garantindo que nenhuma tensão de flexão lateral atue sobre as barras rosqueadas dentro do cilindro.
O perigo do carregamento excêntrico sobre os olhais do esticador
Um erro de montagem mortal ocorre quando os trabalhadores tentam conectar um olhal de esticador usando uma chapa de montagem de um só lado em vez de uma âncora de orelha dupla. Fixar o olhal com um parafuso padrão a uma única chapa plana desloca a linha de tensão.
Quando o esticador é apertado, esse deslocamento cria um momento fletor excêntrico. A força puxa na diagonal, fazendo com que a barra rosqueada se dobre precisamente onde entra no cilindro central. As roscas são concentradores de tensão extremos; os vales afiados em forma de V concentram a força de flexão, levando à propagação imediata de microfissuras. Sob o pesado carregamento cíclico da plataforma de andaimes, essa tensão de flexão romperá a barra rosqueada rente ao cilindro. Os protocolos de amarração proíbem absolutamente o carregamento assimétrico sobre os olhais do esticador; todas as conexões devem manter uma trajetória de carga perfeitamente reta e colinear.
Galvanização a quente (HDG) e tolerâncias de rosca de precisão
Os componentes de plataformas em balanço operam em ambientes severamente corrosivos. A névoa salina costeira, as chuvas intensas e a natureza alcalina do concreto em cura enferrujam o aço bruto rapidamente. A ferrugem superficial profunda consome o aço, reduzindo a área da seção transversal das barras rosqueadas e diminuindo a resistência última à tração da linha de tensão.
Empreiteiras internacionais de primeira linha especificam a galvanização a quente (HDG) para os esticadores. Os componentes são submersos em zinco fundido a 450 °C, criando um revestimento de liga zinco-ferro metalurgicamente aderido de 80 mícrons de espessura. No entanto, aplicar 80 mícrons de zinco a uma rosca usinada padrão torna a barra grossa demais para ser aparafusada no cilindro. Fabricantes profissionais resolvem isso utilizando o «sobre-rosqueamento». As roscas internas do cilindro são usinadas ligeiramente mais largas que as tolerâncias métricas padrão antes da galvanização. Uma vez que o espesso revestimento de zinco adere ao aço, as roscas retornam às tolerâncias padrão, garantindo um ajuste suave e sem interferências no canteiro sem comprometer a barreira antiferrugem.
Ensaios destrutivos: tração até a ruptura e protocolos de carga de prova
Verificar os limites matemáticos de um esticador de corpo fechado requer ensaios brutais em laboratórios independentes. Um esticador não deve falhar abaixo de sua Carga de Trabalho Segura (SWL) declarada. Os gerentes de compras devem revisar os protocolos de ensaio exatos documentados nos certificados de teste do fornecedor.
Em um ensaio de tração até a ruptura, o esticador totalmente montado é fixado em uma Máquina de Ensaio Universal (UTM) de alta capacidade. Um cilindro hidráulico puxa os olhais em direções opostas, registrando continuamente a força em quilonewtons (kN). Os engenheiros monitoram três modos de falha específicos: arrancamento da rosca (quando a barra sai diretamente do cilindro), ruptura do cilindro (quando o tubo central se abre) ou rompimento da barra (falha à tração da haste do olhal). Um esticador certificado para serviço pesado deve exibir uma carga última de falha tipicamente 2,0 a 4,0 vezes superior à sua SWL nominal. Além disso, os fabricantes conduzem ensaios rotineiros de carga de prova, submetendo amostras aleatórias de produção a 1,5 vez a SWL para verificar que não sofrem nenhuma deformação plástica antes do envio.
Controle da tensão aplicada: o papel da fórmula do torque
Um desafio persistente nos canteiros de obras é determinar exatamente quanta tensão um trabalhador aplicou ao tirante diagonal. Sem células de carga em linha, os gestores de canteiro devem recorrer às relações matemáticas entre torque e tensão. O torque aplicado ao cilindro do esticador traduz-se diretamente em força de aperto axial.
Os engenheiros de canteiro fornecem às equipes de montagem um valor de torque específico baseado na fórmula $T = K \times D \times F$, onde $T$ é o torque necessário, $K$ é o coeficiente de atrito (fator de porca), $D$ é o diâmetro nominal da rosca e $F$ é a força de tensão axial pretendida. Utilizando torquímetros grandes e calibrados para girar o cilindro do esticador, os trabalhadores podem alcançar uma força de contraflecha altamente previsível. O aperto não regulamentado com tubos de extensão (alavancas auxiliares) sobre chaves padrão leva a um sobretensionamento severo, que corre o risco de arrancar as âncoras superiores de concreto completamente para fora da parede de cisalhamento.
Prazos de cura do concreto e falhas por arrancamento
A imensa tensão gerada por um esticador de corpo fechado transfere-se diretamente ao núcleo estrutural permanente do edifício. A âncora superior de orelha dupla é tipicamente embutida na parede de concreto ou fixada por meio de âncoras químicas de epóxi. A falha catastrófica mais comum na montagem em balanço ocorre quando as equipes apertam o esticador antes de o concreto ter curado adequadamente.
O concreto úmido ou «verde» possui resistência ao cisalhamento mínima. Se um trabalhador aplicar 30 kN de tensão a uma âncora embutida em concreto não curado, a tensão localizada excede os limites estruturais do material. A âncora será arrancada completamente da parede, trazendo consigo um enorme fragmento de concreto em forma de cone (falha por arrancamento cônico). Os protocolos de engenharia exigem que o concreto de suporte alcance um mínimo de 75% de sua resistência total de projeto à compressão aos 28 dias antes que qualquer trabalhador seja autorizado a aplicar tensão ao conjunto do esticador.
Protocolos de inspeção: identificando deformação de roscas e alongamento do cilindro
Os esticadores de corpo fechado são ativos de capital de locação submetidos a abusos repetidos ao longo de múltiplos ciclos de construção. Os responsáveis pela segurança do canteiro e as equipes de manutenção do pátio devem executar protocolos de inspeção rigorosos para identificar danos mecânicos ocultos antes de recolocar os componentes em uso.
Como o corpo é fechado, os inspetores não podem examinar visualmente as roscas internas. A técnica de inspeção principal envolve desenroscar ambas as barras por completo. O inspetor verifica as roscas externas das barras usando um calibre de passo de rosca especializado. Se o calibre não assentar perfeitamente nas roscas, a barra alongou-se plasticamente durante um evento de sobrecarga. Em segundo lugar, o inspetor tenta rosquear manualmente uma barra novinha e verificada no cilindro usado. Se a barra nova travar, isso indica que as roscas internas do cilindro se deformaram ou que o próprio cilindro se alongou. Qualquer esticador que exiba alongamento de roscas ou travamento do cilindro deve ser destruído permanentemente para evitar sua reutilização perigosa em canteiros futuros.
Cargas de trabalho seguras e fatores de impacto dinâmico do vento
Ao selecionar um esticador de corpo fechado, as equipes de compras avaliam a Carga de Trabalho Segura (SWL). No entanto, as cargas dos andaimes raramente são estáticas. A SWL especificada deve levar em conta os fatores de impacto dinâmico gerados por eventos climáticos em grande altitude.
Uma plataforma em balanço que atua como uma vela sólida capta cargas de vento enormes durante tempestades severas. Quando o vento sopra em rajadas e cessa, a plataforma oscila para cima e para baixo. Essa ação de bombeamento aerodinâmico gera cargas cinéticas de choque nos tirantes diagonais. Uma carga morta estática de 20 kN pode facilmente disparar para uma carga dinâmica momentânea de 30 kN. Os engenheiros estruturais aplicam um multiplicador de impacto dinâmico (tipicamente 1,30 a 1,50) aos cálculos de referência. Um esticador com SWL nominal de 40 kN fornece a margem mecânica necessária para absorver essas violentas cargas de choque induzidas pelo clima sem escoar as roscas nem romper o cilindro.
Controle da profundidade de engate da rosca e o furo de inspeção
Um perigo mecânico inerente aos esticadores de corpo fechado é a falta de visibilidade da profundidade de engate da rosca. Para que as roscas transfiram a carga máxima com segurança, um comprimento mínimo da barra deve permanecer rosqueado dentro do cilindro. Se um trabalhador desenroscar a barra demais para vencer um vão amplo, apenas duas ou três roscas podem segurar a carga, resultando em um arrancamento catastrófico da rosca sob tensão.
Para resolver isso, os esticadores premium de corpo fechado apresentam pequenos furos de inspeção (furos testemunha) perfurados radialmente através do cilindro de aço próximo a cada extremidade. Esses furos são posicionados exatamente na profundidade mínima de engate segura. Durante a instalação, o inspetor de segurança do canteiro insere um arame fino ou uma sonda visual no furo. Se a sonda tocar a rosca de aço da barra interna, a profundidade de engate é segura. Se a sonda atravessar limpidamente o furo sem tocar a barra, o trabalhador desenroscou o esticador além de seu limite seguro, e um tirante mais longo deve ser substituído imediatamente.
Manutenção da frota: a economia do giro de esticadores
Para empresas de locação de andaimes de grande porte, os esticadores representam um custo de manutenção recorrente significativo. A lucratividade da frota depende da eficiência do giro no pátio. Esticadores muito incrustados exigem horas de escovagem manual com arame e re-rosqueamento, destruindo as margens de lucro.
Especificar arquiteturas de corpo fechado reduz drasticamente esse custo de manutenção. O cilindro maciço impede a entrada de cimento, o que significa que os operadores do pátio só precisam limpar as extremidades expostas das barras. Os gestores de frota aplicam um rigoroso protocolo de desmobilização: os operadores desenroscam os esticadores por completo, lavam as roscas sob pressão, aplicam graxa marinha nova para serviço pesado e os remontam em um comprimento neutro. Segregar as unidades danificadas em um contêiner de sucata evita o perigoso erro de segunda-feira de manhã de devolver um esticador alongado e comprometido a um projeto em altura dentro de um saco misturado de componentes.
Especificações de compras B2B para compradores globais
Importar quantidades massivas de componentes estruturais para andaimes de fornecedores internacionais exige uma verificação exaustiva da cadeia de suprimentos. Comprar tensionadores não certificados com base apenas no menor preço por peça introduz responsabilidade legal extrema e graves riscos de segurança para uma empresa de engenharia.
Os gerentes de compras B2B devem incorporar os seguintes critérios rigorosos em seus contratos comerciais de compra:
- Rastreabilidade de Materiais: Exija Certificados de Ensaio de Usina (MTC) oficiais comprovando que os cilindros centrais são extrudados de tubo de aço carbono sem costura (evitando o tubo soldado ERW) e que as barras são forjadas a partir de ligas de alta resistência Q355B ou 40Cr.
- Relatórios de Ensaios Destrutivos: Exija documentação de ensaios de tração de laboratório independente demonstrando a carga última de falha exata em quilonewtons (kN) para o lote específico que está sendo adquirido.
- Exigências de Acabamento Superficial: Especifique explicitamente galvanização a quente (HDG) para serviço pesado com mínimo de 80 mícrons para todos os componentes, a fim de garantir a sobrevivência em ambientes marítimos ou industriais agressivos.
- Garantias de Tolerância de Rosca: Assegure-se de que o fornecedor utiliza repasse de roscas pós-galvanização ou sobre-rosqueamento pré-galvanização para garantir que os esticadores girem suavemente à mão no momento da entrega, sem travamento nem folga cinética excessiva.
Estimativa de volumes de esticadores para megaprojetos
Os planejadores de logística calculam as necessidades de componentes com base na malha estrutural da plataforma em balanço. Cada viga horizontal em balanço que se projeta do edifício requer uma linha de tensão diagonal para controlar a deflexão.
Se uma fachada comercial exigir 120 vigas em balanço para circundar o perímetro no 10º andar, a equipe de logística deve adquirir exatamente 120 esticadores de corpo fechado para esse nível específico. No entanto, os megaprojetos frequentemente alternam plataformas, exigindo múltiplos níveis de plataformas em balanço simultaneamente. Os planejadores devem calcular o total de vigas ativas em todos os pavimentos de trabalho simultâneos. Além disso, os responsáveis pelas compras aplicam automaticamente uma margem de perda de 5% a 10% ao pedido final, cobrindo os esticadores que caem, são danificados por máquinas do canteiro ou roubados durante a caótica fase de construção de vários anos.
Conecte-se com nossa equipe de engenharia para nós de tensão certificados
A Lengge Steel fabrica sistemas certificados de andaimes em balanço para serviço pesado destinados à logística global de edifícios altos. Nossas linhas de produção fornecem vigas I em balanço Q355B totalmente pré-fabricadas, âncoras de orelha dupla forjadas em matriz, pinos de forquilha de alta resistência e esticadores de corpo fechado usinados com precisão. Aplicamos fabricação rigorosa com tubo sem costura para todos os cilindros de esticadores e galvanização a quente premium para prolongar a vida útil em locação. Envie suas plantas arquitetônicas, limites de projeção pretendidos e requisitos de tensão diagonal à nossa mesa de engenharia para receber uma cotação estrutural abrangente e documentação certificada de ensaios laboratoriais. Visite nossa página de contato para garantir hoje mesmo sua cadeia de suprimentos de acesso a fachadas de alto desempenho.
Perguntas frequentes
Se um tirante diagonal for instalado a um ângulo de 45 graus para suportar uma carga vertical de plataforma de 2.000 kg (19,6 kN), qual é a tensão axial sobre o esticador?
Utilizando a decomposição trigonométrica padrão de forças, a tensão axial ($T$) sobre a barra diagonal é calculada dividindo a carga vertical ($W$) pelo seno do ângulo de instalação ($\theta$). Assim, $T = 19,6 \text{ kN} / \sin(45^\circ)$. Como $\sin(45^\circ) \approx 0,707$, o cálculo é $19,6 / 0,707 = 27,72 \text{ kN}$. Portanto, o esticador de corpo fechado deve ser projetado para suportar uma tensão axial contínua de pelo menos 27,72 kN, excluindo inteiramente os multiplicadores de segurança dinâmicos obrigatórios.
Por que um esticador de estrutura aberta é perigoso na construção em altura com concreto?
As áreas de trabalho em altura estão constantemente expostas a lama de concreto úmido, queda de argamassa e poeira abrasiva. Um esticador de estrutura aberta deixa as roscas internas inteiramente expostas. Quando respingos de concreto caem sobre essas roscas e curam, formam uma massa dura como pedra que trava permanentemente as roscas dentro do cilindro. Isso torna impossível ajustar ou desmontar o esticador sem usar maçaricos de corte destrutivos. Um esticador de corpo fechado utiliza um tubo de aço maciço para proteger fisicamente as roscas de toda a contaminação ambiental.
Como um esticador de corpo fechado ajusta a tensão sem torcer os tirantes?
O esticador opera por meio de roscas de sentidos opostos. Uma extremidade do cilindro central apresenta uma rosca padrão à direita, enquanto a extremidade oposta apresenta uma rosca à esquerda. Quando o trabalhador gira o cilindro central com uma chave, os passos de rosca opostos puxam ambas as barras para dentro (ou as empurram para fora) simultaneamente. As barras rosqueadas em si não giram, o que significa que os tirantes e as âncoras de orelha dupla conectados permanecem perfeitamente estacionários enquanto o comprimento total do conjunto se retrai ou se estende.
Por que os cilindros dos esticadores devem ser fabricados com tubo de aço sem costura em vez de tubo soldado?
Sob tensão axial extrema, as roscas em forma de V atuam como cunhas internas, exercendo uma imensa pressão radial de ruptura para fora contra as paredes do cilindro. O tubo soldado (ERW) contém uma costura de solda longitudinal que atua como ponto fraco estrutural. A alta pressão radial pode abrir essa costura de solda, fazendo com que o cilindro se abra e libere violentamente os tirantes. O tubo de aço sem costura é extrudado de um tarugo maciço sem juntas de solda, proporcionando resistência radial uniforme de 360 graus para conter com segurança pressões de ruptura extremas.
Qual é a função do furo testemunha (furo de inspeção) em um esticador de corpo fechado?
Como o cilindro de aço oculta as barras rosqueadas, um trabalhador não pode verificar visualmente quanta rosca permanece engatada dentro do cilindro. Se for desenroscado demais, apenas algumas roscas segurarão a carga enorme, levando a um arrancamento catastrófico da rosca. O furo testemunha é perfurado radialmente através do cilindro exatamente na profundidade mínima de engate segura. Um inspetor insere uma sonda de arame no furo; se ela tocar a barra de aço interna, a profundidade de engate é segura. Se a sonda atravessar diretamente, o esticador está desenroscado além de seu limite seguro.
Por que contraporcas (porcas de travamento) são necessárias em esticadores de andaimes para serviço pesado?
As plataformas em balanço suportam vibrações dinâmicas contínuas provenientes de impactos de guindastes de torre, do movimento de trabalhadores e do cisalhamento do vento em grande altitude. Essa ressonância de alta frequência desce pelo tirante e atua sobre as roscas do esticador, fazendo-as «caminhar» lentamente ou se desenroscar com o tempo, o que libera a tensão de contraflecha. Apertar as contraporcas contra as extremidades planas do cilindro central cria forças de cunha opostas que travam os flancos das roscas firmemente entre si, tornando o esticador completamente imune ao afrouxamento induzido por vibração.
Posso aplicar tensão ao esticador imediatamente após concretar a âncora superior de concreto?
De forma alguma. A tensão ascendente gerada pelo esticador transfere-se diretamente à parede de cisalhamento de concreto ou à viga de borda. O concreto úmido ou «verde» possui resistência ao cisalhamento insignificante. Se um trabalhador aplicar tensão a uma âncora embutida antes de o concreto curar, a tensão localizada arrancará a âncora completamente da parede, desencadeando uma falha localizada por arrancamento cônico. O concreto deve atingir um mínimo de 75% de sua resistência de projeto à compressão aos 28 dias antes que qualquer tensão seja aplicada ao esticador.
O que é gripagem de roscas e como as equipes de andaimes a previnem?
A gripagem de roscas (soldagem a frio) ocorre quando a rotação de superfícies rosqueadas sob carga extrema gera atrito e calor imensos. Os pontos altos microscópicos do aço revestido de zinco se fundem fisicamente, rasgando o perfil da rosca e travando permanentemente o esticador. Os protocolos de canteiro previnem isso exigindo a aplicação de lubrificantes de extrema pressão (EP), como graxa de bissulfeto de molibdênio ou antigripante à base de grafite, nas roscas antes da instalação, criando uma barreira que evita a fusão direta metal com metal.
Como os inspetores verificam danos ocultos em um esticador de corpo fechado devolvido de um canteiro?
Os inspetores desenroscam completamente ambas as barras do cilindro. Primeiro, usam um calibre de passo de rosca nas roscas externas da barra; se o calibre não assentar perfeitamente, a barra alongou-se plasticamente durante um evento de sobrecarga. Em seguida, tentam rosquear manualmente uma barra novinha e verificada no cilindro usado. Se a barra nova travar ou agarrar, isso indica que as roscas internas do cilindro se deformaram ou que o próprio cilindro se alongou. Qualquer travamento ou desvio de passo exige o descarte permanente imediato do componente.
Por que a galvanização a quente (HDG) exige engenharia especial de tolerância de roscas?
O processo HDG submerge o aço em zinco fundido, criando uma camada espessa resistente à corrosão de 80 mícrons. Aplicar essa espessura a roscas usinadas padrão torna a barra larga demais para ser aparafusada no cilindro. Fabricantes profissionais resolvem isso «sobre-rosqueando» as roscas internas do cilindro ligeiramente mais largas que as tolerâncias métricas padrão antes do banho de zinco. Uma vez que a espessa liga de zinco adere ao aço, as roscas retornam às tolerâncias padrão exatas, garantindo uma rotação suave sem comprometer a barreira antiferrugem para serviço pesado.
-

Lengge
Fabricante de sistemas de andaimes cantilever
A Lengge é uma fábrica sediada na China que produz vigas I para andaimes cantilever, tirantes, conectores, peças embutidas e acessórios completos de andaimes. Atendemos empreiteiros, atacadistas e empresas de locação em mais de 50 países a partir de nossas unidades de produção no Hebei.